Трудности с печатью на Flashforge Adventurer 5M, подплавление нижних слоёв и их усадка.
Катушка для ниток.
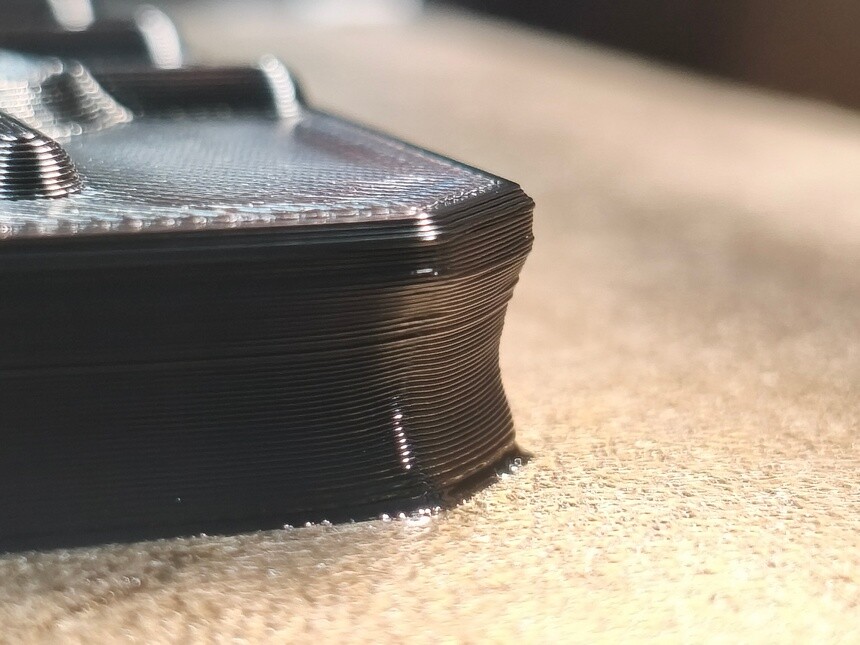
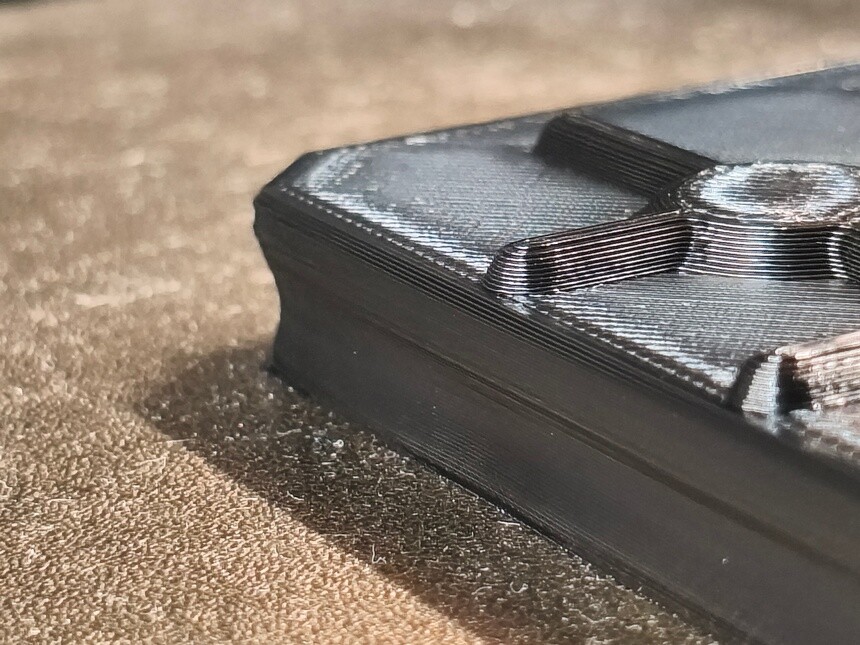
Столкнулся с такой проблемой на моём FF AD5M после получения очередной прошивки.. это после которой принтер перед печатью сначала калибрует стол по центру (бесит..) и сразу после, по ощущениям, стол стал греться в полтора - два раза дольше. Получается нижние слои ~20 или 5-6 мм от стола, утягивает по типу "катушки для ниток". Сейчас стоит прошивка 5.1.9. Да, принтер был откалиброван и печатал изумительно, просто великолепно (субъективно )).. до этого.Выглядит сейчас это так, если поставить дефолтные настройки PETG:
Хотя до этого печать PETG, не вызывала никаких вопросов. Ставил на печать и получал хороший результат.Вроде этого: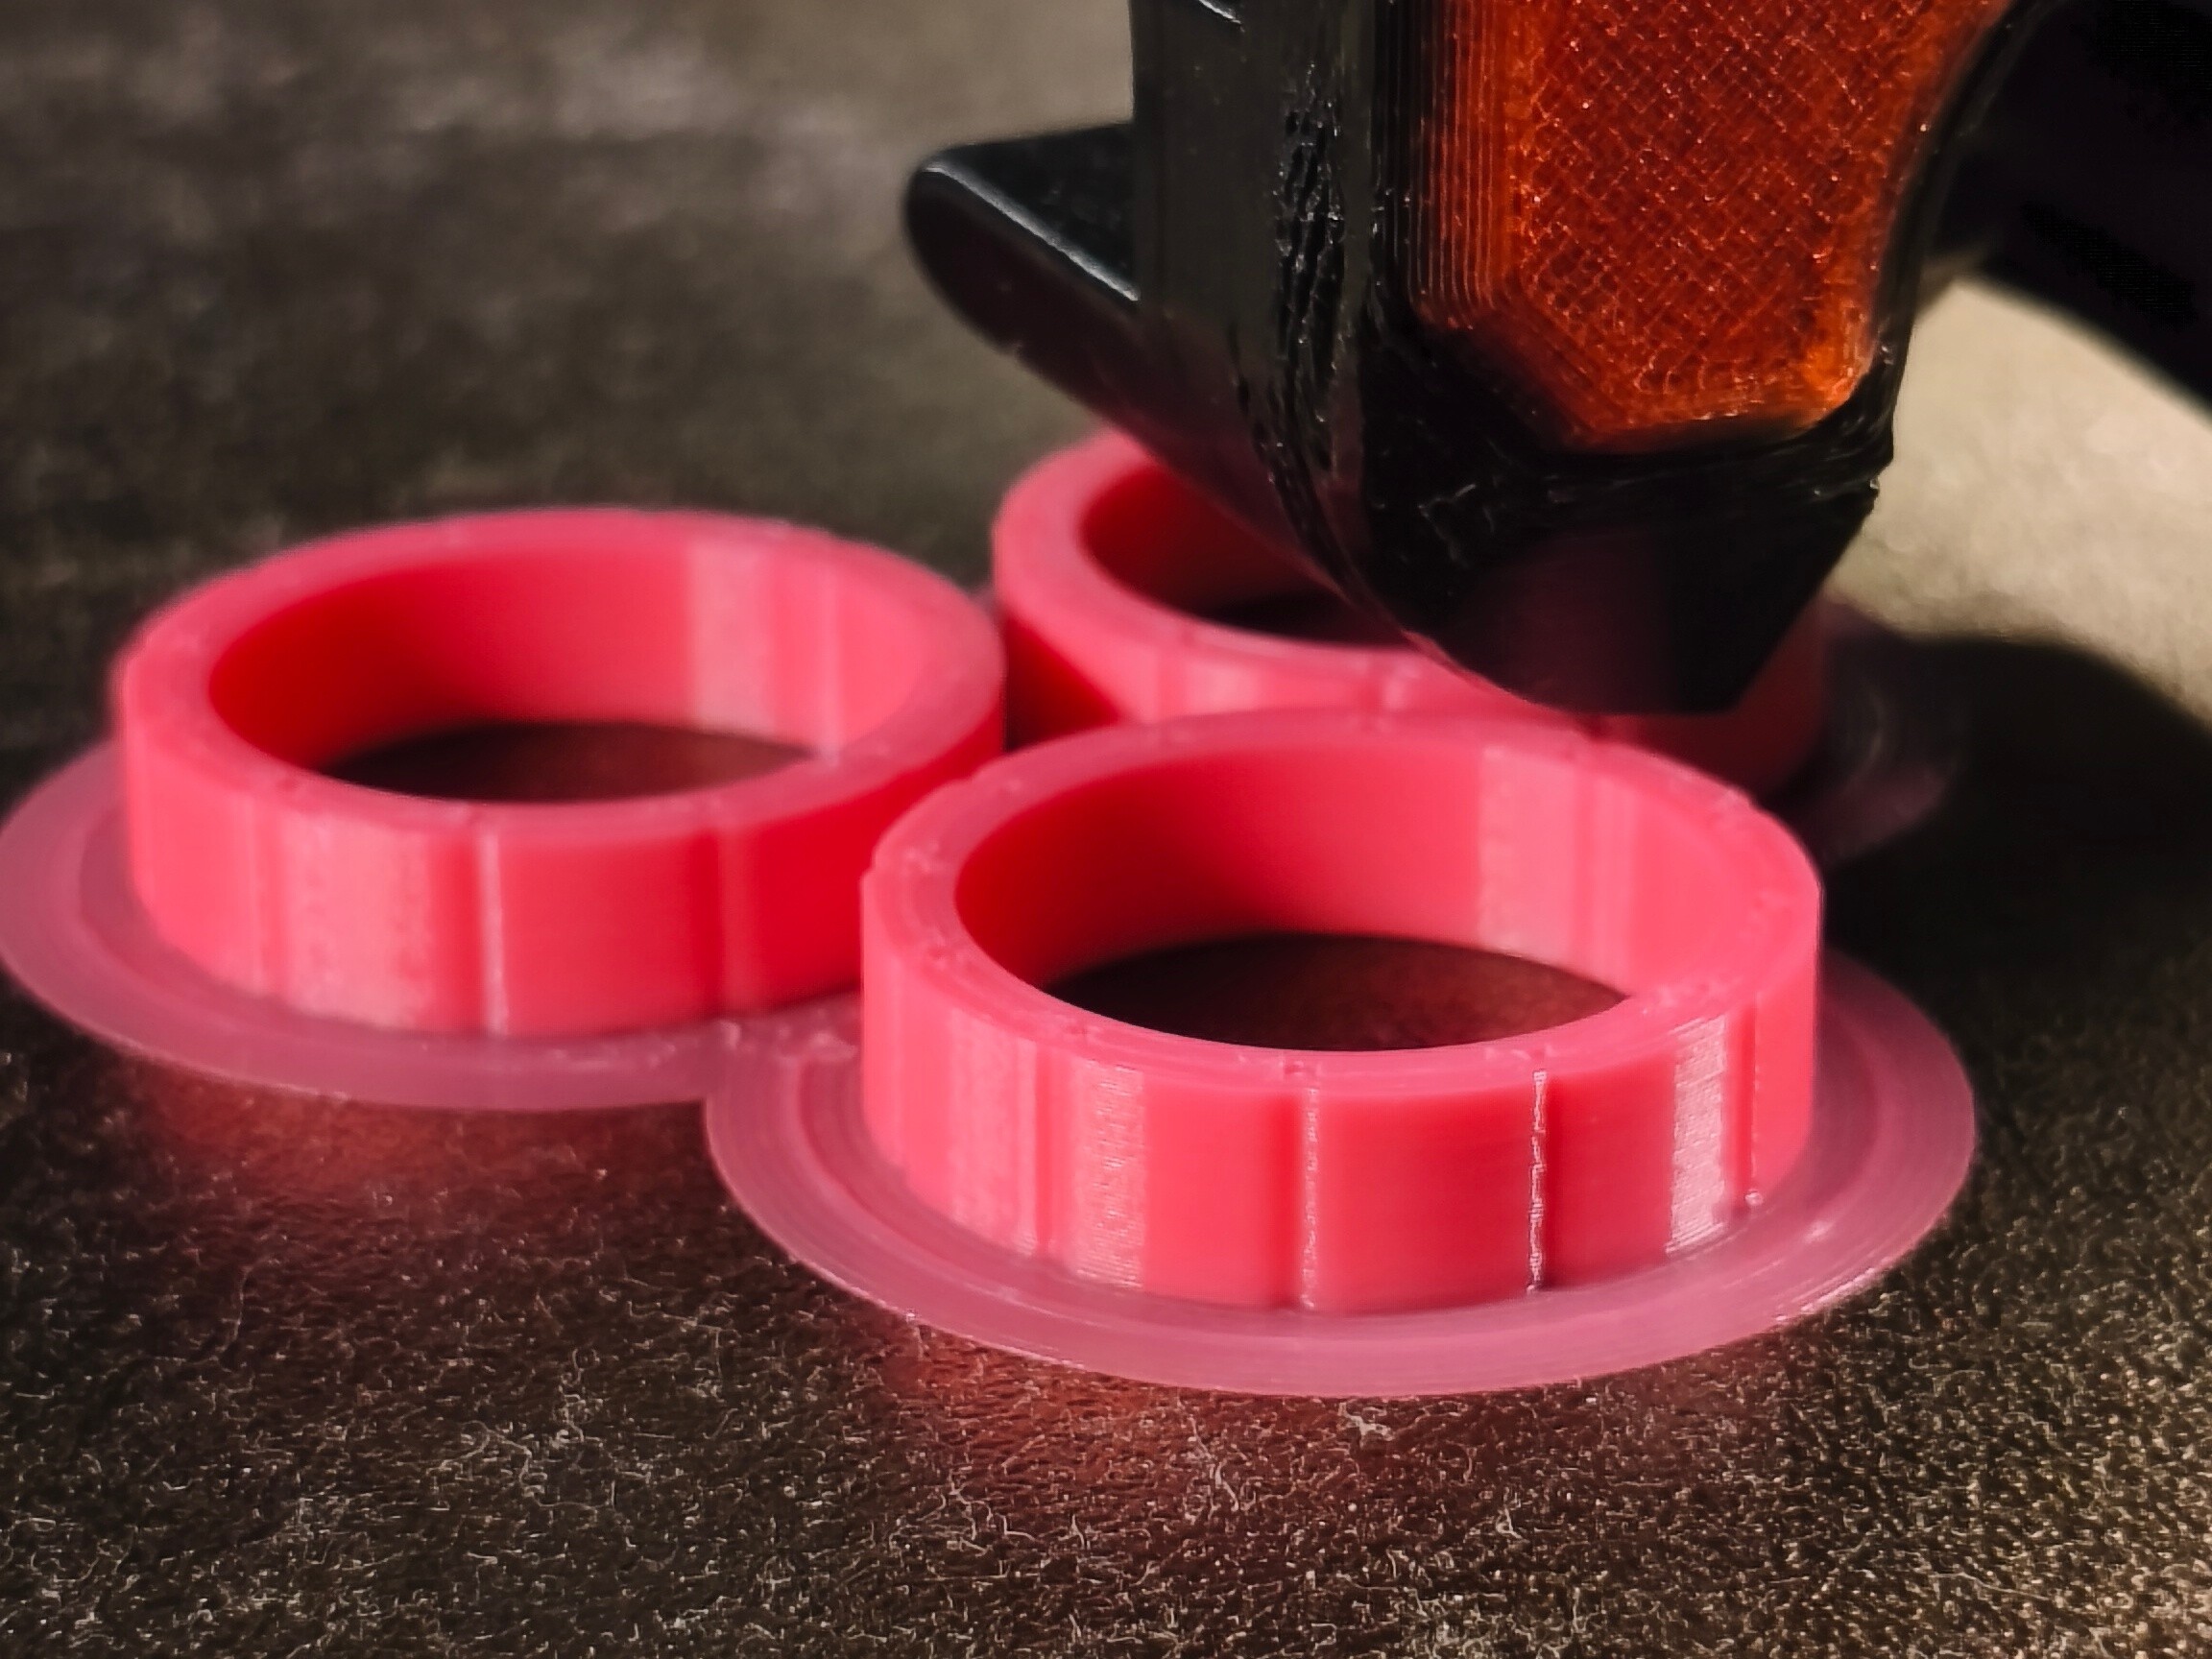
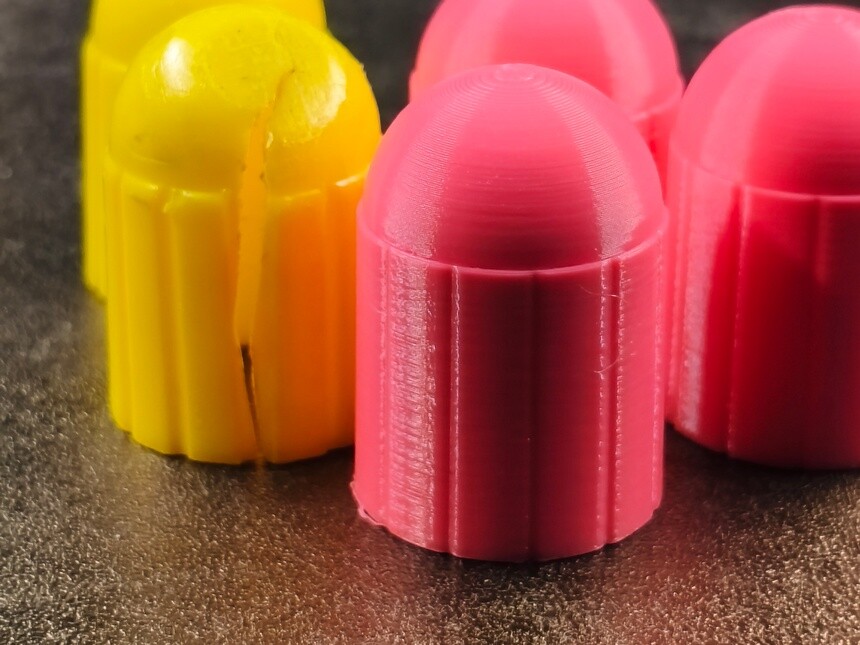
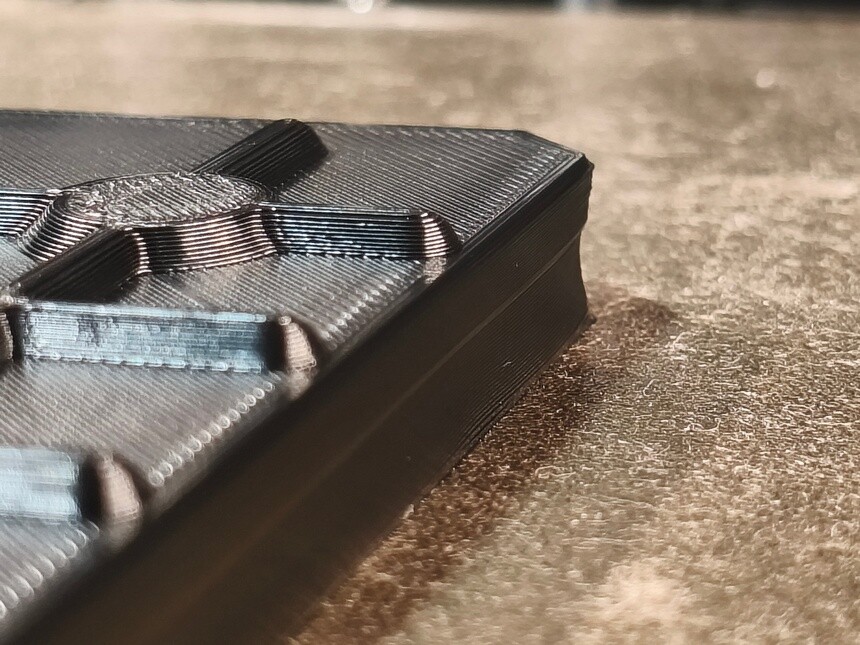
Была мысль, что дело в только что распакованном PETG от KINGROOD 3D, однако взяв для тестов остатки, практически полностью израсходованной, катушки от MAKO (на нём я напечатал много моделей и всё было хорошо, однако проблема проявилась и там). Провёл ряд тестов, это не всё, но чтобы не захламлять пост: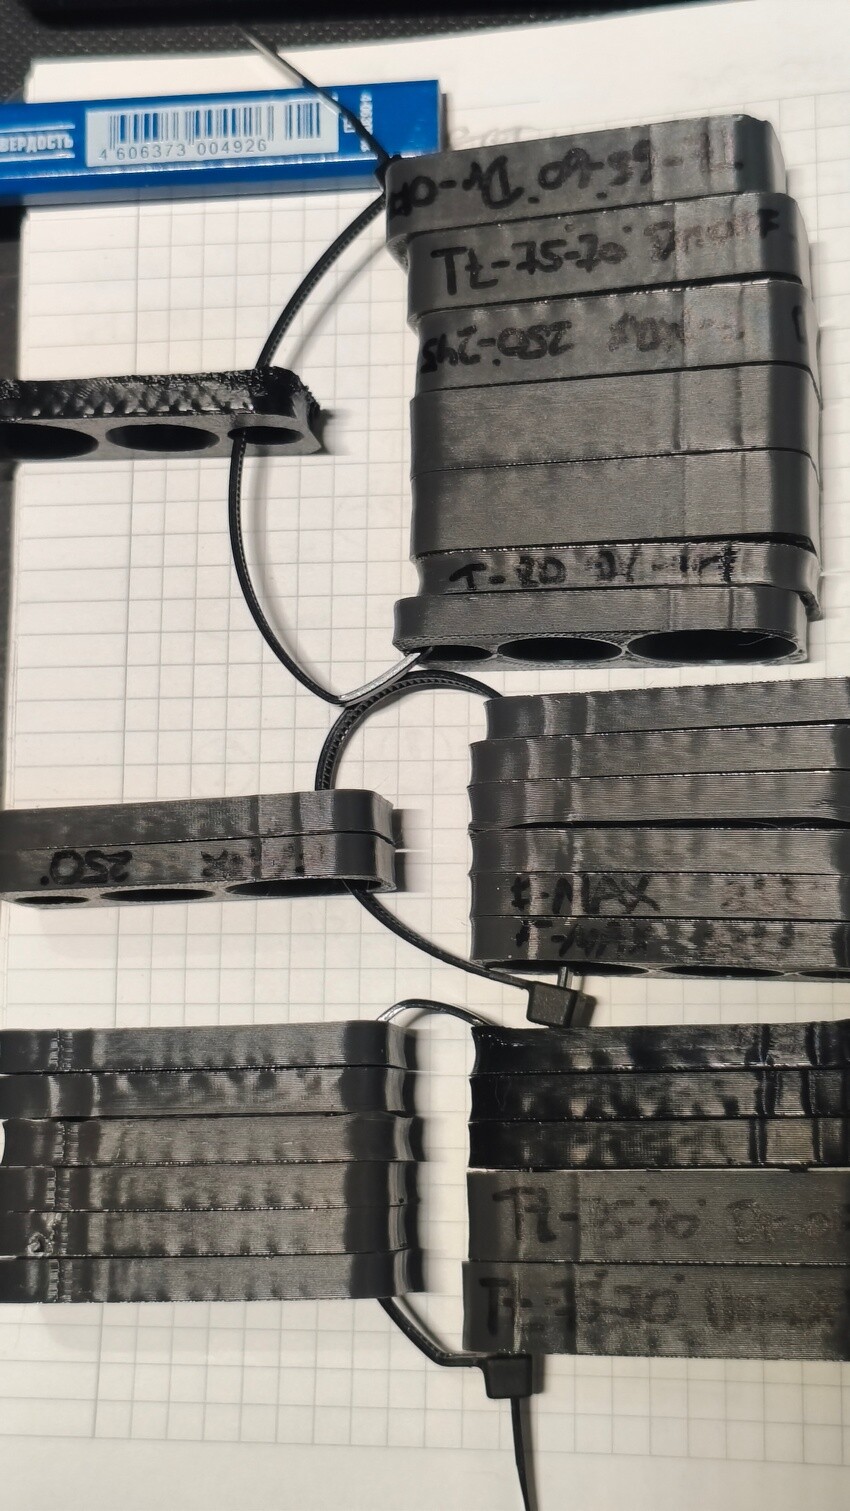 Изменялись температура хотэнда, температура стола, обдув (охлаждение), откалиброванный поток, PA, скорость печати, ничего не давало результата.. Наиболее ровные тесты получилось добиться снижением температуры стола до 75 и старт обдува от первого слоя к 20-му, до 60%.. И то, не идеально, есть провал (заужение) на стенке, что портит параметры модели если печатать техничку, так как то, что углубление на внешней стенке, на внутренней выпуклое, уменьшая диаметр отверстий.Был момент, глядя на увеличившееся время нагрева стола, было решено провести калибровку PID стола. Я сделал её два раза, в надежде, что отлетели значения и стол перегревается. Однако после калибровок ситуация сохранилась..Ну и крайняя напечатанная деталь, как раз для наглядности ситуации и после калибровок PID стола (PETG дефолтные настройки с обдувом 100% со второго слоя):
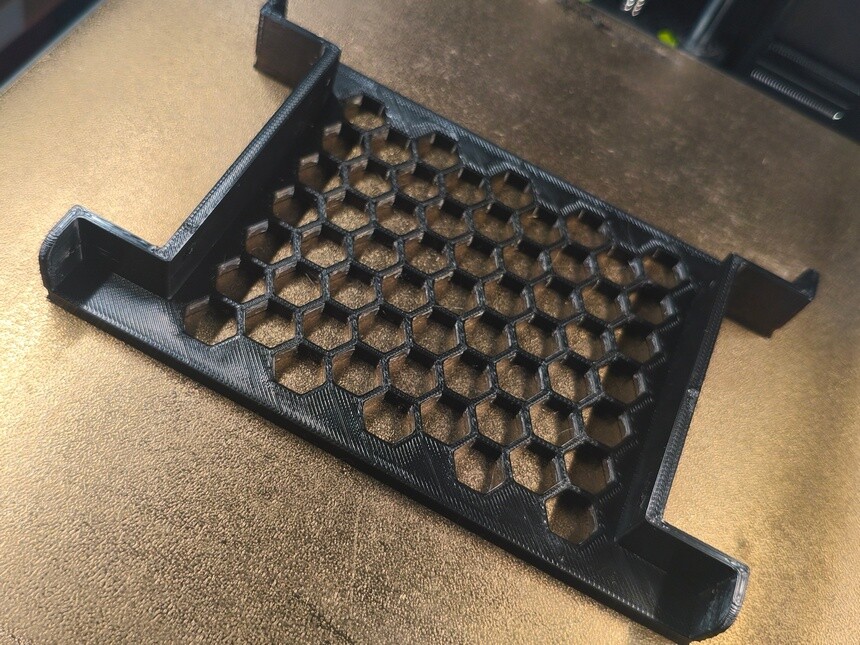
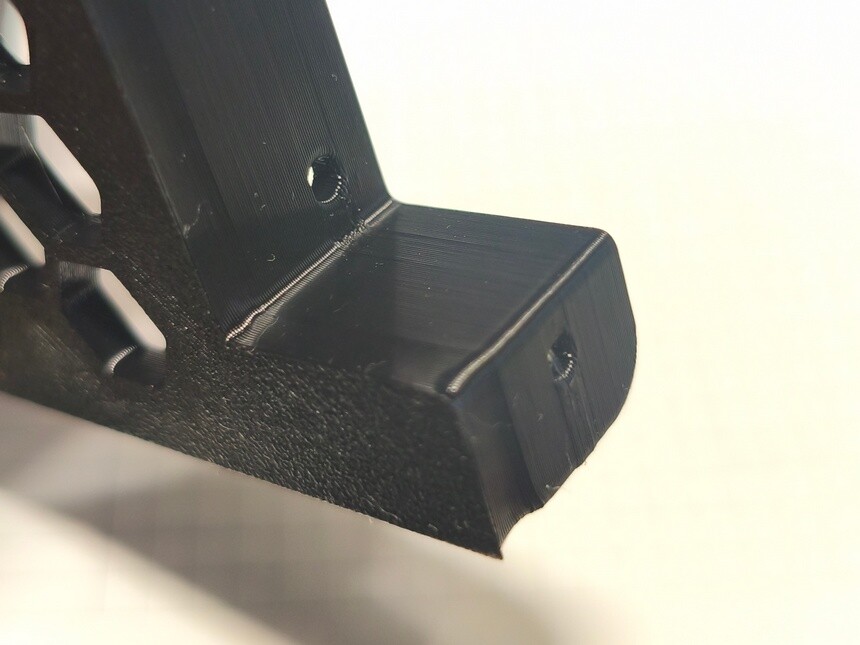
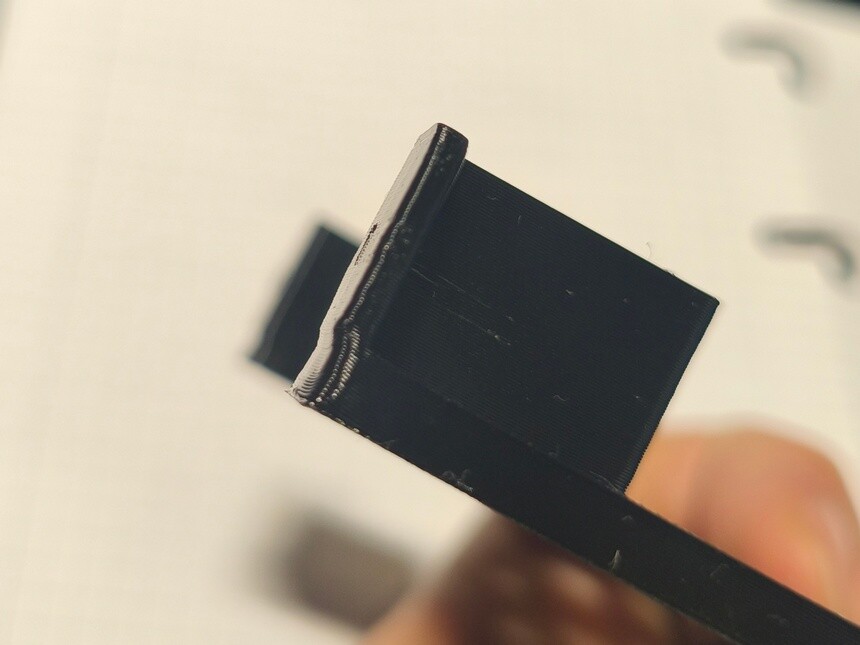
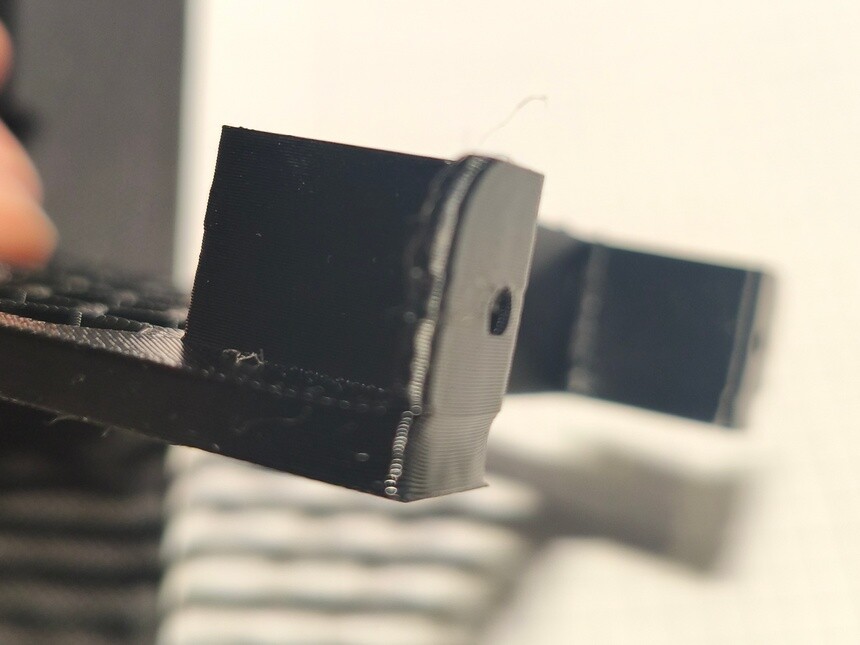
Как видно, выше этой зоны печатается хорошо, не влияет это верхние слои (как на узкой калибровочной модели с отверстиями), или это продолжение печати (как на крайней модели или на калибровочной модели в два раза толще).. И при этом тесты печатает ровно.. магия, не иначе!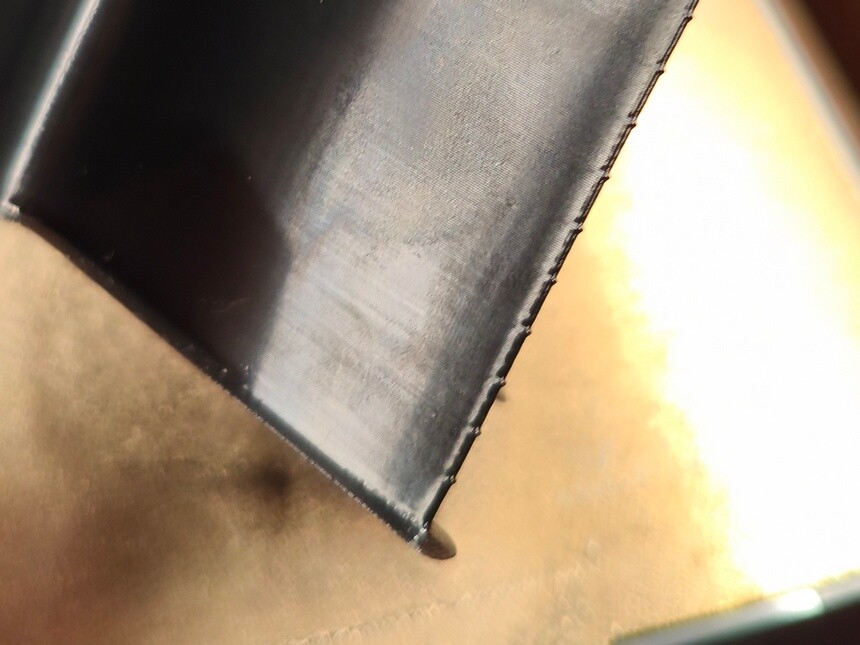 Уже не знаю куда копать, прошу помощи сообщества! Благодарю за любое содействие!


Комментарии и вопросы
А спирт не сливают в канализац...
В канализацию уходит. Я понима...
Детализация на высоте, мне нра...
Катушка для ниток.Столкнулся с...
Сам не понял, что нажал в Cura...
Приветствую, купил б/у crealit...
https://www.youtube.com/watch?...