Куда уходят лишние часы на пресете High Quality в Bambu Studio
Когда считали корпус настольного светильника под заказ, заметили странное. На пресете Standard слайсер насчитал 9 ч 08 мин, на High Quality - 12 ч 57 мин, хотя слой в обоих 0,20 и граммы совпадают. Почти четыре часа разницы на одной детали. В партии таких деталей десятки, так что решили разобраться, откуда они берутся.
Корпус заказчика показать не можем, поэтому повторили на своих моделях: тонкостенная коробка со сводами из статьи про floating cantilever (100 × 50 × 70 мм), та же коробка, увеличенная вдвое (200 × 100 × 140 мм, примерно как тот корпус), и брусок пробы зазоров. Резали в Bambu Studio из консоли: P2S, сопло 0,4, Generic PLA, 2 стенки, гироид 15 %. Менялся только пресет.
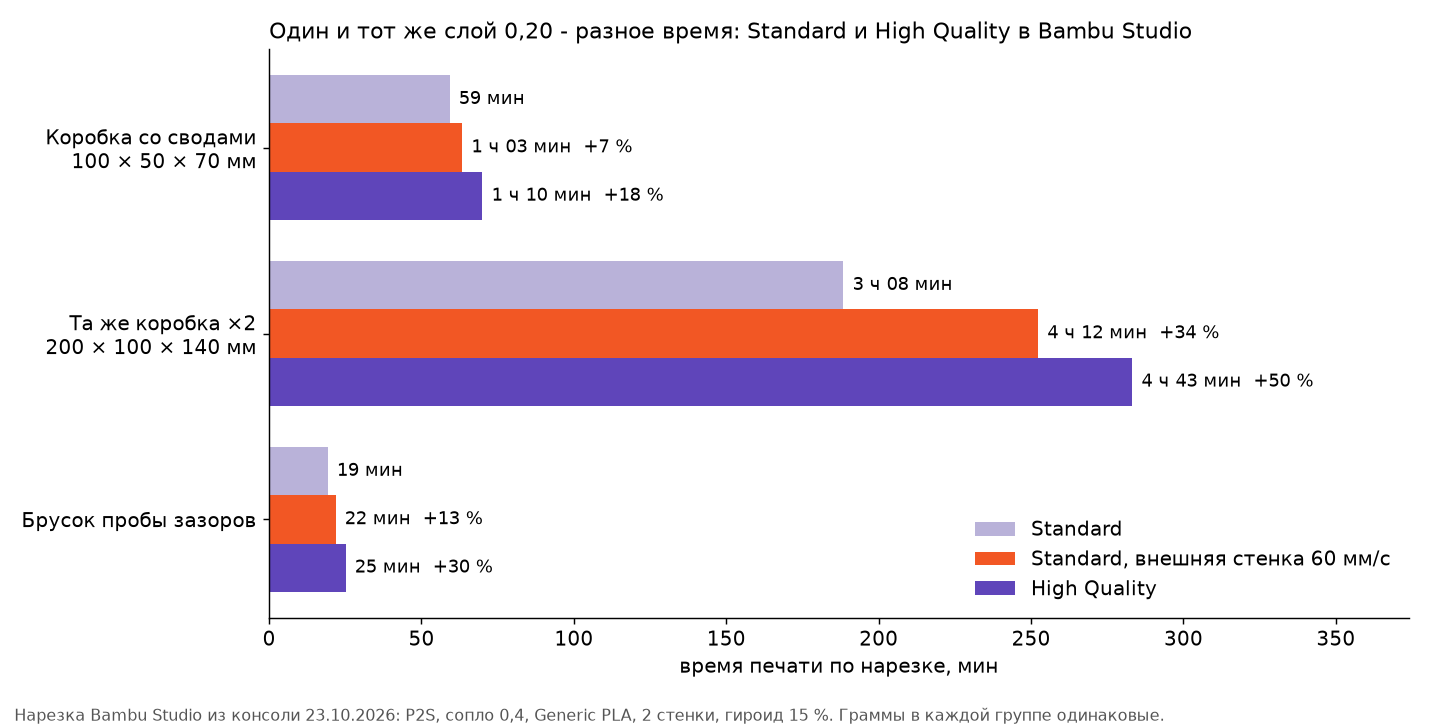
Коробка: 59 мин на Standard и 1 ч 10 мин на High Quality, плюс 18 %. Коробка вдвое больше: 3 ч 08 мин и 4 ч 43 мин, плюс 50 %. Брусок: 19 мин и 25 мин, плюс 30 %. Граммы в каждой паре совпали до десятых.
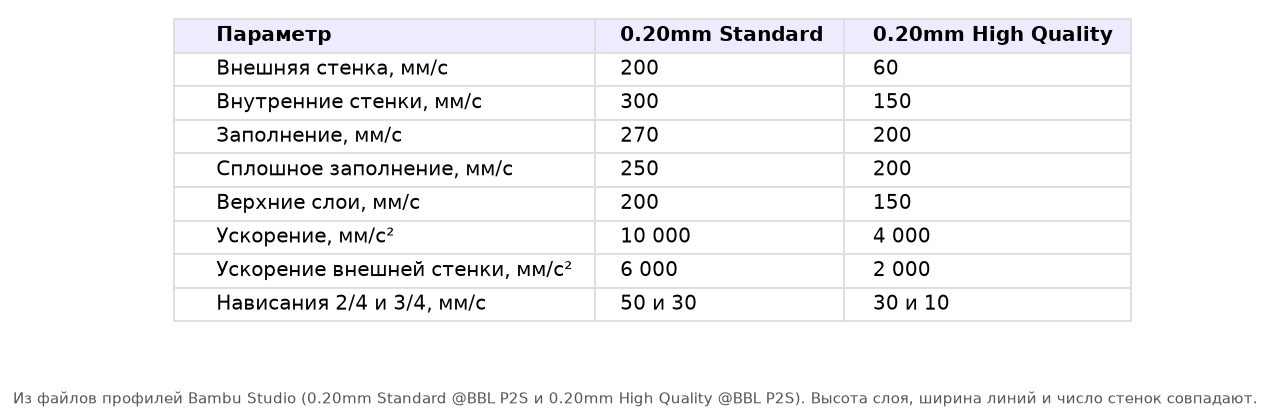
Дальше открыли сами профили - это обычные json в папке Bambu Studio - и сравнили 0.20mm Standard @BBL P2S с 0.20mm High Quality @BBL P2S. Отличий немного: внешняя стенка 200 мм/с против 60, внутренние 300 против 150, заполнение 270 против 200, верхние слои 200 против 150, ускорение 10 000 против 4 000 мм/с², на внешней стенке 6 000 против 2 000. Нависания в High Quality тоже медленнее. Высота слоя, ширина линий и число стенок одинаковые. Ещё в Standard по умолчанию заполнение сеткой, в High Quality - гироидом, но мы в обоих поставили гироид, чтобы сравнивать только скорости.
Больше всего хотелось понять, что из этого съедает время. Сделали третий вариант: Standard, но внешняя стенка 60 мм/с с ускорением 2 000, как в High Quality. На большой коробке одна эта стенка дала 4 ч 12 мин, то есть две трети всей разницы между пресетами. На маленькой коробке - чуть больше трети, на бруске - около 40 %.
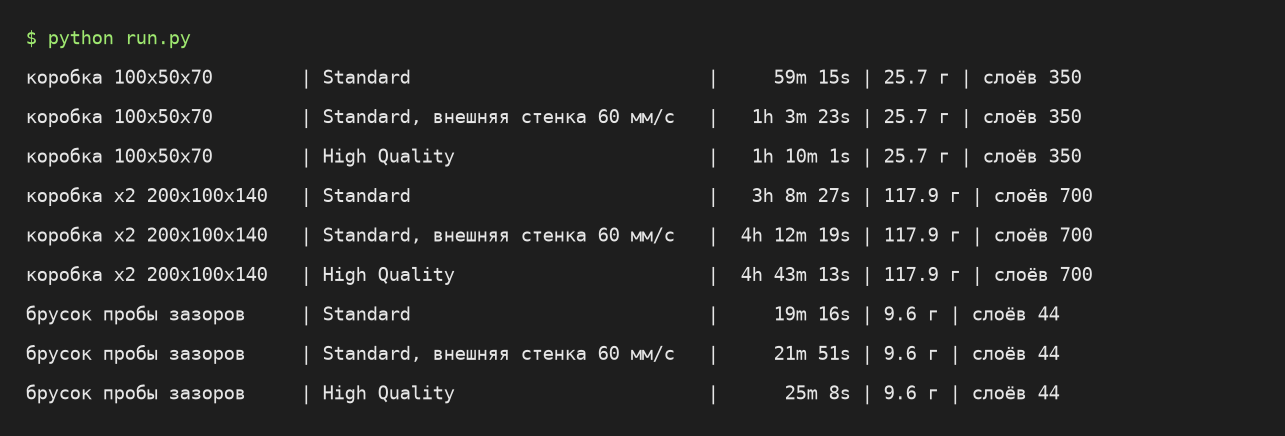
Почему на маленькой коробке разница меньше всего. Слой там короткий, в среднем около 10 секунд. У Generic PLA включено замедление для охлаждения: если слой печатается быстрее 8 секунд, принтер сам сбавляет скорость. На верхних тонких слоях это срабатывает в обоих пресетах, и разница съедается. Это наше объяснение по настройкам, по слоям G-код мы не разбирали. На маленьком плотном бруске много коротких перемещений, и там, судя по всему, больше решает ускорение.
И ещё одна деталь из профиля. 300 мм/с на внутренних стенках в Standard - цифра на бумаге. У Generic PLA стоит предел потока 12 мм³/с, и при линии 0,45 мм и слое 0,2 это около 133 мм/с. Внешняя стенка 200 мм/с при линии 0,42 тоже упирается в предел - около 143 мм/с. Так что на обычном PLA разница между пресетами меньше, чем выглядит в таблице, и сидит в основном во внешней стенке и ускорениях.
Всё это пока только нарезка. Как выглядят стенки на 60 и на 143 мм/с на нашем принтере, мы ещё не сравнивали, и именно это решит, стоят ли лишние часы High Quality. Пока делаем так: детали, у которых важна внешняя поверхность, режем на Standard с отдельно замедленной внешней стенкой. Мелочь и то, что внутри, оставляем на Standard как есть. На партии из десятков корпусов разница в 50 % - это больше недели работы принтера, поэтому пресет больше не выбираем по названию.
Еще больше интересных статей
Угломер для регулировки стола.
Подпишитесь на автора
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.
Для пользователей Flashforge, конвертер 3MF (AD5X, 5M, 5M Pro и Creator 5).
Подпишитесь на автора
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.
Настраиваем прошивку Marlin и заливаем её в 3D принтер
Подпишитесь на автора
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.


Комментарии и вопросы
Результат сильно зависит еще и...
Все в порядке, разобрался, сам...
а в каком месте статьи написан...
Все привет, кто сталкивался с...
Модернизировал я своего ворона...
Добрый день. Поставил прошивку...
Из черного пластика ABS+ ESUN...