Что такое параметры “Диаметр прутка”, “Поток” и как с ними бороться.
Приветствую, коллеги.
Всегда думал, что то, о чём хочу сейчас рассказать, давно уже всем известно. Тема хоть и старая, но, как оказалось, всё ещё актуальная. Полагаю, что информация, которой я хочу с вами поделиться, будет интересна не только новичкам, но и более опытным коллегам.
Речь в статье пойдёт о таких настройках слайсера, как “Диаметр прутка” и “Поток”. Написать постараюсь покороче, без лишней, так сказать, воды, но с пояснениями, почему я поступил так, а не иначе.
Когда девять лет назад я начинал осваивать 3D-печать, вся теория подтверждалась исключительно практикой. Тем не менее сначала почешу ИЗИ, сделав соответствующий запрос в поисковике. :)
Вот что он мне ответил:
"Как настроить идеальную точность (Калибровка)
Номинальный диаметр на катушке (например, 1.75 мм) — это лишь заявленное производителем среднее значение. На практике пластик может иметь диаметр 1.72 мм или 1.78 мм. Чтобы добиться идеального качества печати, выполните следующие шаги:
Шаг 1. Измерение реального диаметра
1. Разматайте примерно 1–2 метра пластика с новой катушки.
2. С помощью штангенциркуля сделайте 5–10 замеров в разных точках этого отрезка.
3. Поворачивайте пруток при каждом замере, так как он может быть слегка овальным.
3. Вычислите среднее арифметическое значение. Например: (1.74 + 1.76 + 1.73 + 1.75 + 1.75) / 5 = 1.746 мм.
4. Внесите полученное число (в данном случае 1.75 или точнее 1.746) в поле «Диаметр» в слайсере.
Шаг 2. Тонкая настройка через коэффициент экструзии (Flow / Extrusion Multiplier)
Если диаметр выставлен правильно, но вы все равно замечаете проблемы с подачей пластика, используется параметр Коэффициент потока (Flow в Cura или Extrusion Multiplier в Prusa/Orca).
Базовое значение: 1.0 (или 100%).
• Если видны щели между линиями (недоэкструзия): Увеличьте шаг на 2–3% (поставьте 1.03).
• Если сопло оставляет борозды на верхнем слое (переэкструзия): Уменьшите на 2–3% (поставьте 0.97).
Совет: В современных слайсерах (OrcaSlicer, Bambu Studio) есть встроенные тесты калибровки потока (Calibration -> Flow Rate), которые позволяют напечатать несколько плашек с разным потоком и визуально выбрать лучшую".
Про встроенные тесты ничего не скажу, потому как с OrcaSlicer и Bambu Studio никогда не работал, но в остальном всё верно. Добавлю лишь, что я подбирал поток только тогда, когда мне понадобилось напечатать деталь с ювелирной (если можно так выразиться по отношению к FDM-печати) точностью.
Ссылок ИЗИ не привёл, а потому надо всё-таки заполнить этот пробел и показать один из первоисточников.
Посмотрите на скриншот (выпадающее окно) очень старой версии программы Cura. Я выбрал её англоязычную версию, чтобы не было разночтений (русский перевод у программы любительский). Выбор на эту версию пал ещё и потому, что в ней подробно расписано: “что, зачем и почему”.
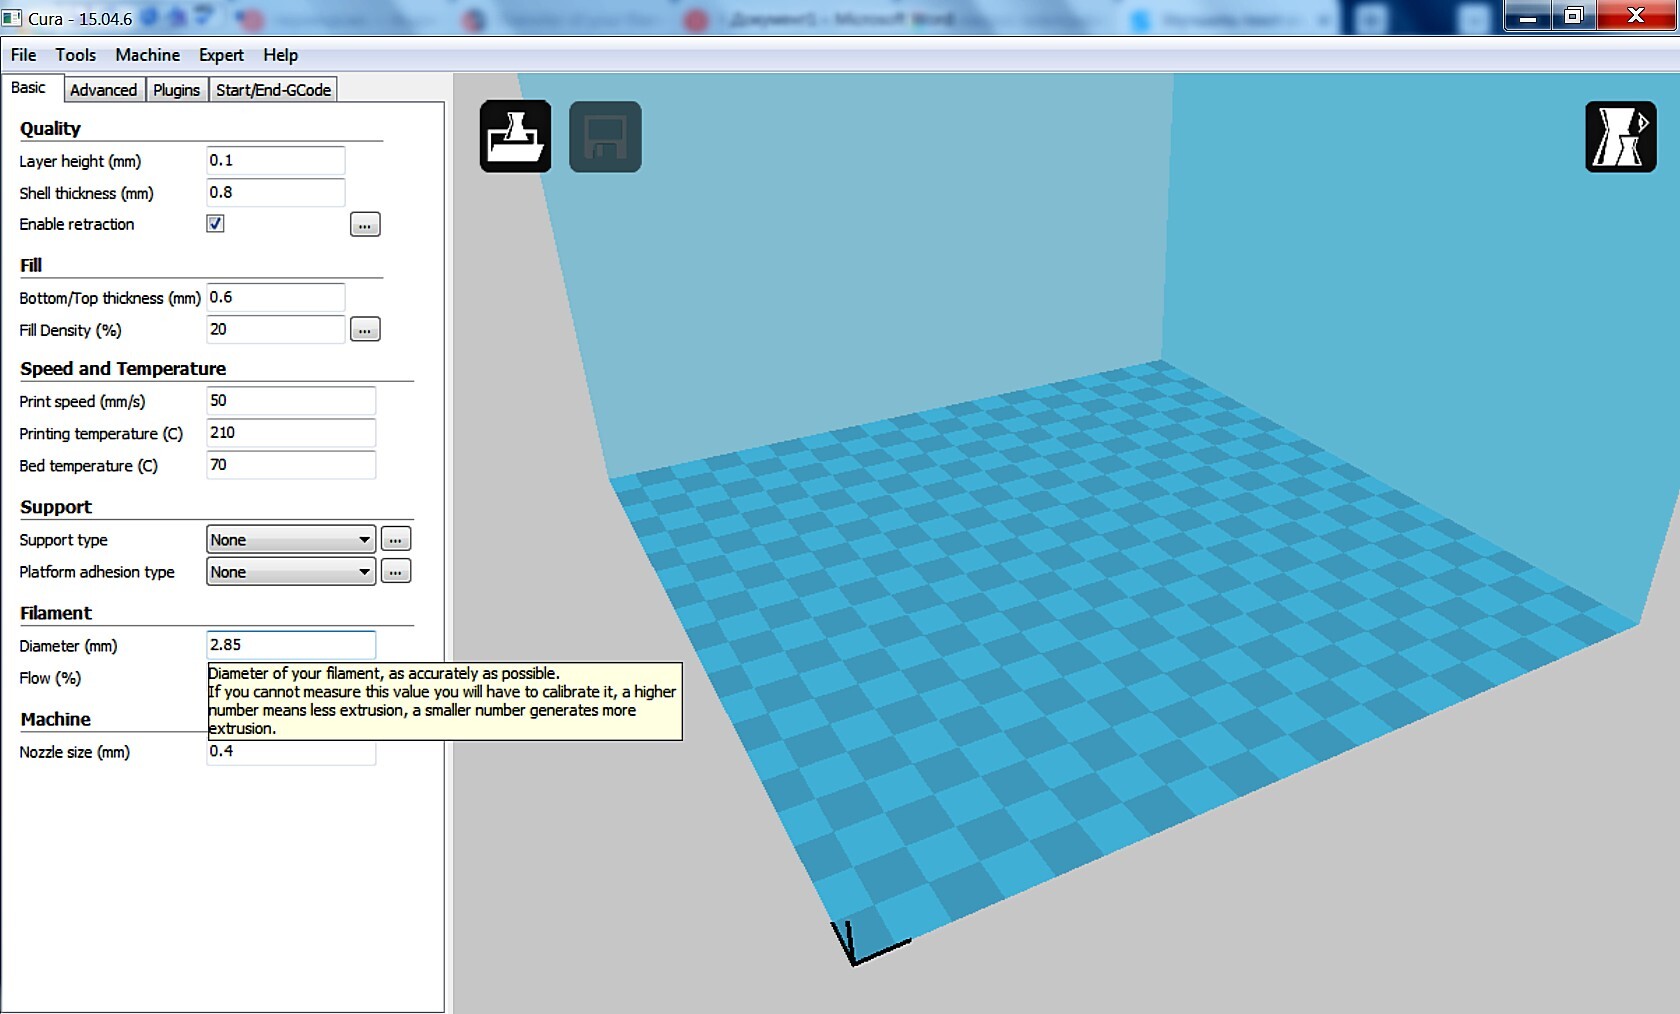
И так там написано:
Diameter of your filament, as accurately as possible. If you cannot measure this value you will have to calibrate it, a higher number means less extrusion, a smaller number generates more extrusion.
Подправленный слегка, но не искажающий смысл перевод:
Введите реальный диаметр прутка. При отсутствии возможности измерения диаметра параметр потребуется подобрать методом пробной печати: увеличение заданного значения приводит к снижению экструзии, а уменьшение — к её росту.
Вот, собственно, и всё. Если следовать этому правилу, никаких тестов по подбору этого параметра для каждой новой катушки в подавляющем большинстве случаев не потребуется. Кстати, заметьте, здесь нет ни слова о потоке. Да, чуть не забыл: механизм подачи прутка должен быть точно настроен. Он должен подавать ровно ту длину филамента, которую вы зададите при проверке: не больше и не меньше.
А теперь расскажу о том, как можно убедиться в том, что пункт “Диаметр прутка” ваш слайсер действительно корректно пересчитывает, какая может возникнуть проблема и как можно её решить.
На всякий случай: все приведённые ниже примеры относятся к линейной экструзии (в G-коде отсутствует команда M200, а ось E указывает, сколько миллиметров прутка нужно подать в экструдер).
Начну, пожалуй, со старой доброй версии Cura 15.04.6:
1. Загружаю любую модель в слайсер.
2. В пункте “Диаметр” прописываю значение 2,85 мм (или 1,75 мм).
3. Жду, когда слайсер нарежет модель на слои, и сохраняю полученный G-код с именем “2,85”.
4. Теперь меняю значение диаметра прутка на измеренное (например, 2,92 мм), снова жду окончания нарезки и сохраняю код, но уже с именем “2,92”.
5. Открываю оба файла в программе Notepad++, прокручиваю списки роликом мыши до строки 28 (начало печати) и сравниваю значения по оси E.
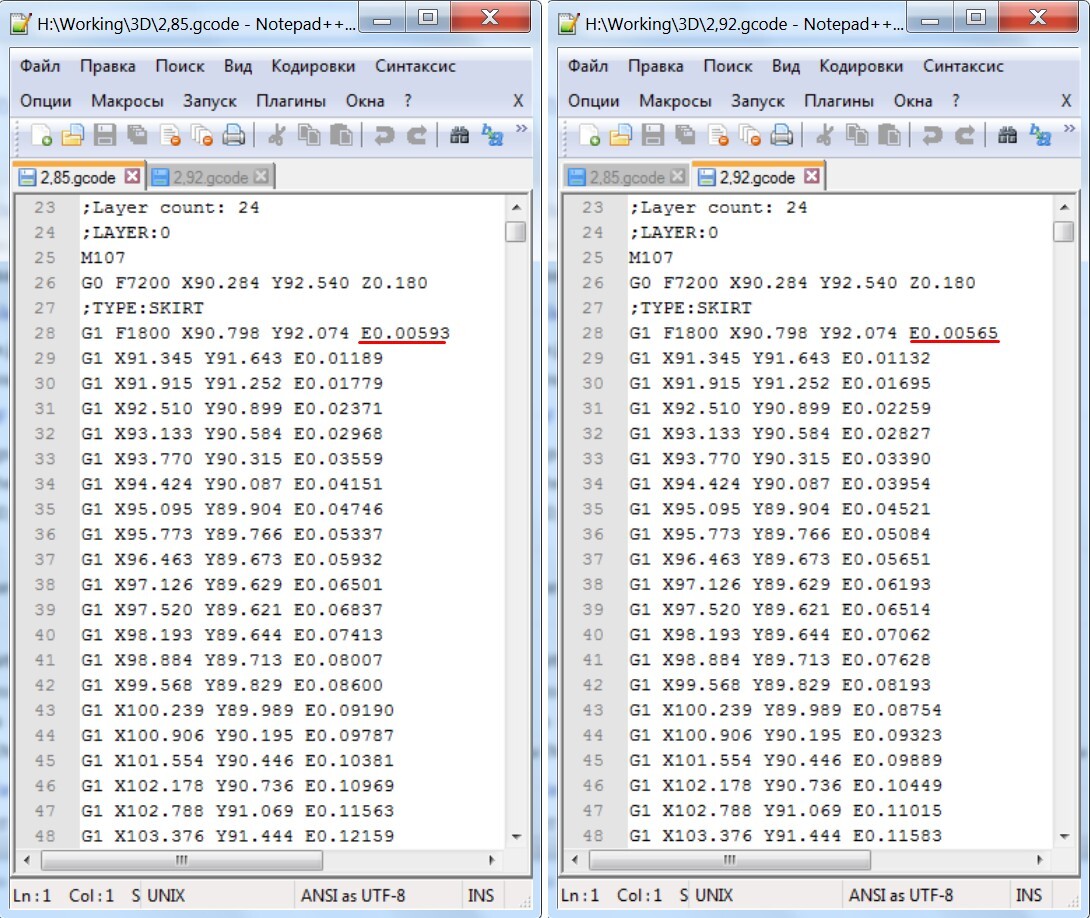
Вижу, что в G-коде ”2,92” значения по оси E изменились в меньшую сторону. Всё в порядке, слайсер корректно посчитал поправку диаметра.
Теперь проделаю тот же трюк в PrusaSlicer и Simplify3D... Проверил созданные обеими программами G-коды — здесь тоже полный порядок.
Однако снова вернёмся к Cura, но уже в версии 4.13.1.
А вот здесь история (с неё, кстати, всё и началось) была уже такая: установил эту версию, указал в настройках диаметр 2,86 мм и спокойно печатал до замены катушки. После установки катушки с прутком 2,93 мм обратил внимание на некоторую переэкструзию на небольших моделях (часть из них решил тогда перепечатать). Настройки диаметра прутка были корректными, поток не трогал, стал разбираться…
…В конце концов решил сравнить G-коды (скриншоты даны для примера). И вот тут меня ожидал “сюрприз”: значения по оси E после коррекции диаметра не изменились.
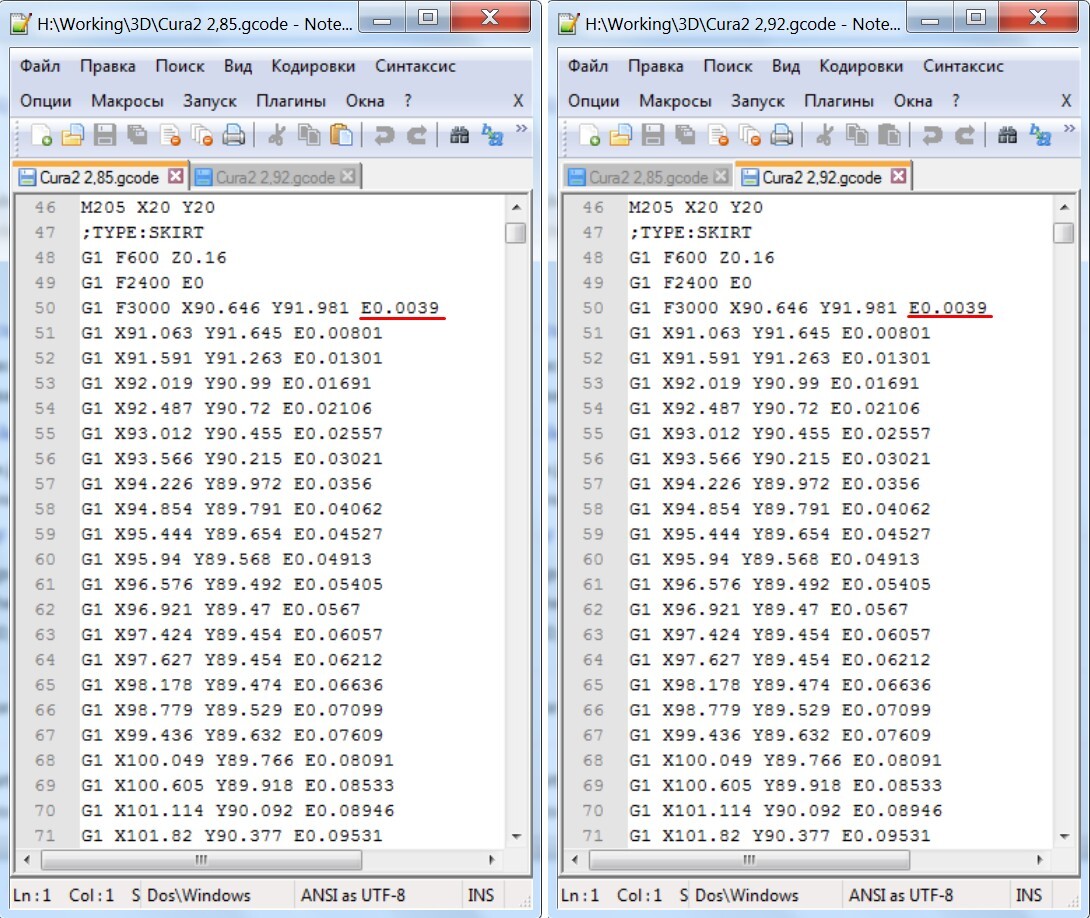
Проверил в диапазоне от 2,3 до 2,95 мм — результат тот же. Прописал в слайсере диаметр прутка 1,75 мм: цифры поменялись, но на изменение диапазона в небольших пределах программа также не реагировала. Настройки программы проверил, однако никакого криминала не нашёл. Подбирать поток тестовой печатью? Нет, не годится. Обновлять версию программы тоже не стал: кто знает, какие новые “косяки” в ней окажутся? Да и заработает ли коррекция? В общем, разбираться было уже некогда (надо было срочно продолжить печать), и вот какой путь для решения этой проблемы я надумал тогда испробовать (при попытках же создать новый профиль из слайсера программа порой начинала как-то странно себя вести):
Экспортировал из программы профиль материала Generic ABS в отдельную папку.
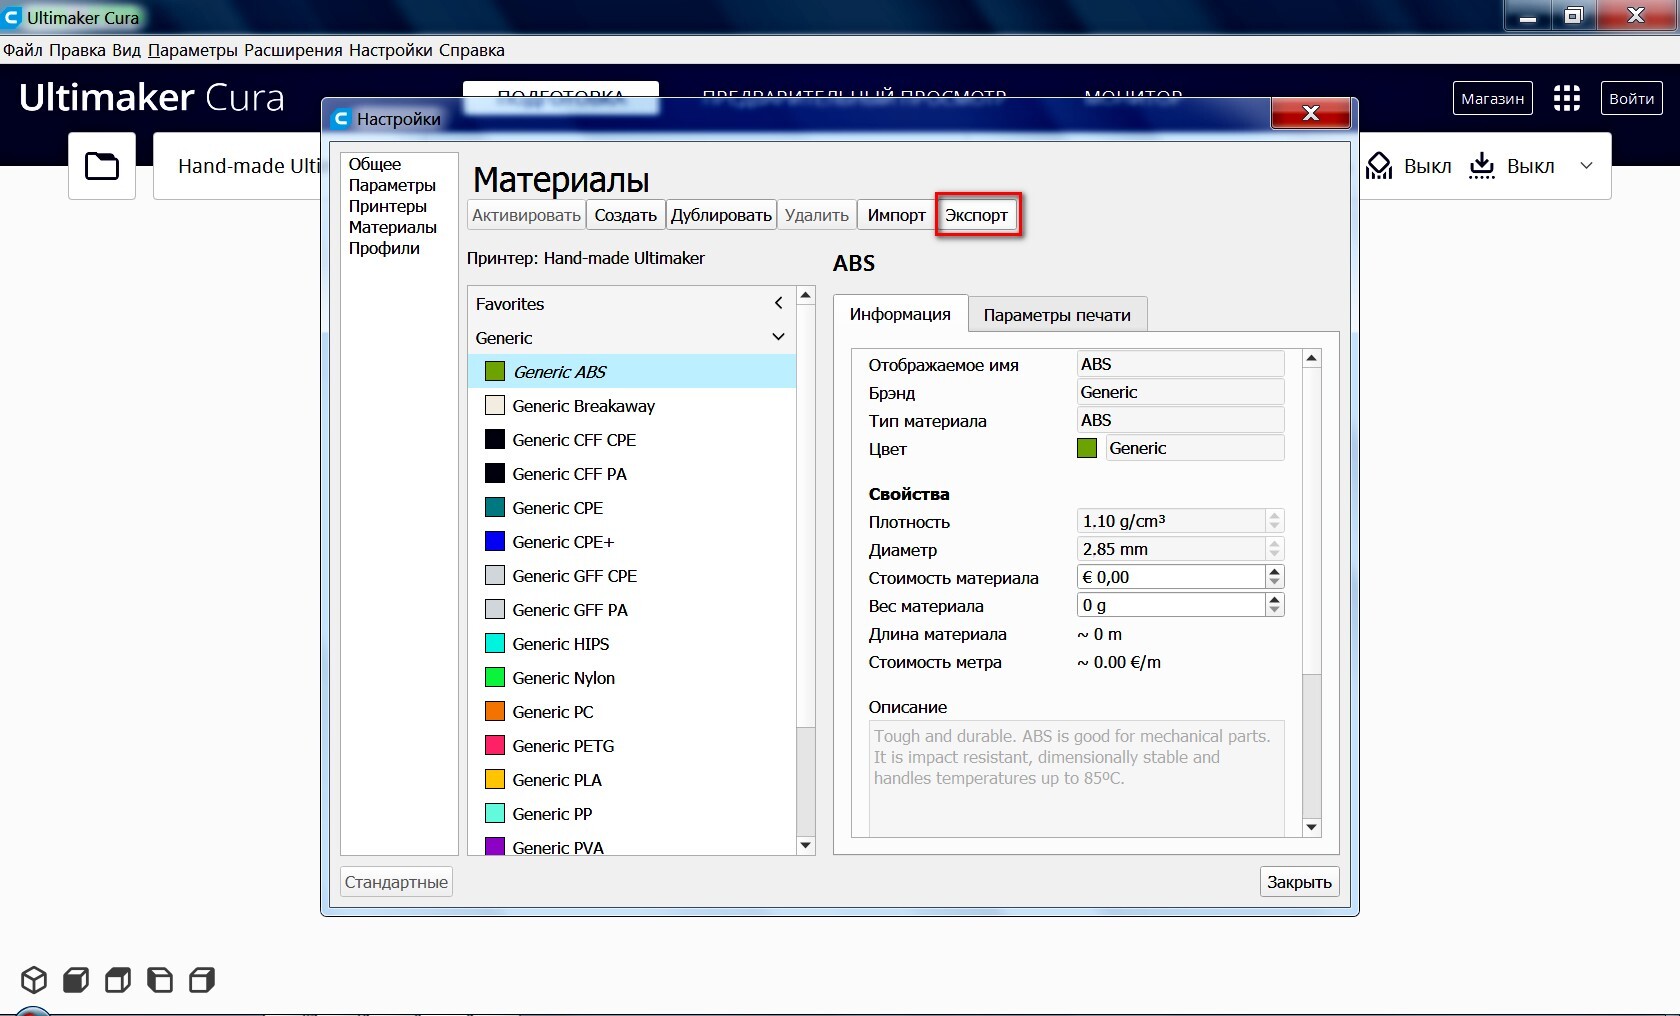 Открыл его в программе Notepad++ для анализа. Переписал следующие строки и сохранил с именем “ABS 2.95”.
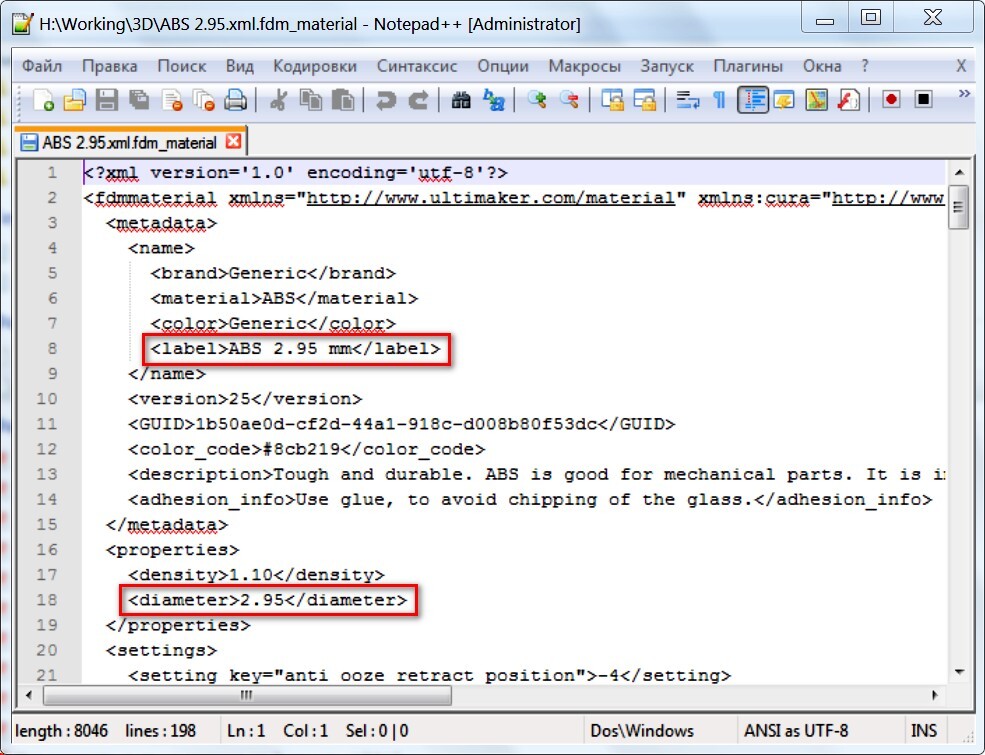
Импортировал новый профиль в программу. Отвязал его от Generic ABS, поправил строки во вкладке “Параметры печати”, снова сохранил (экспортировал).
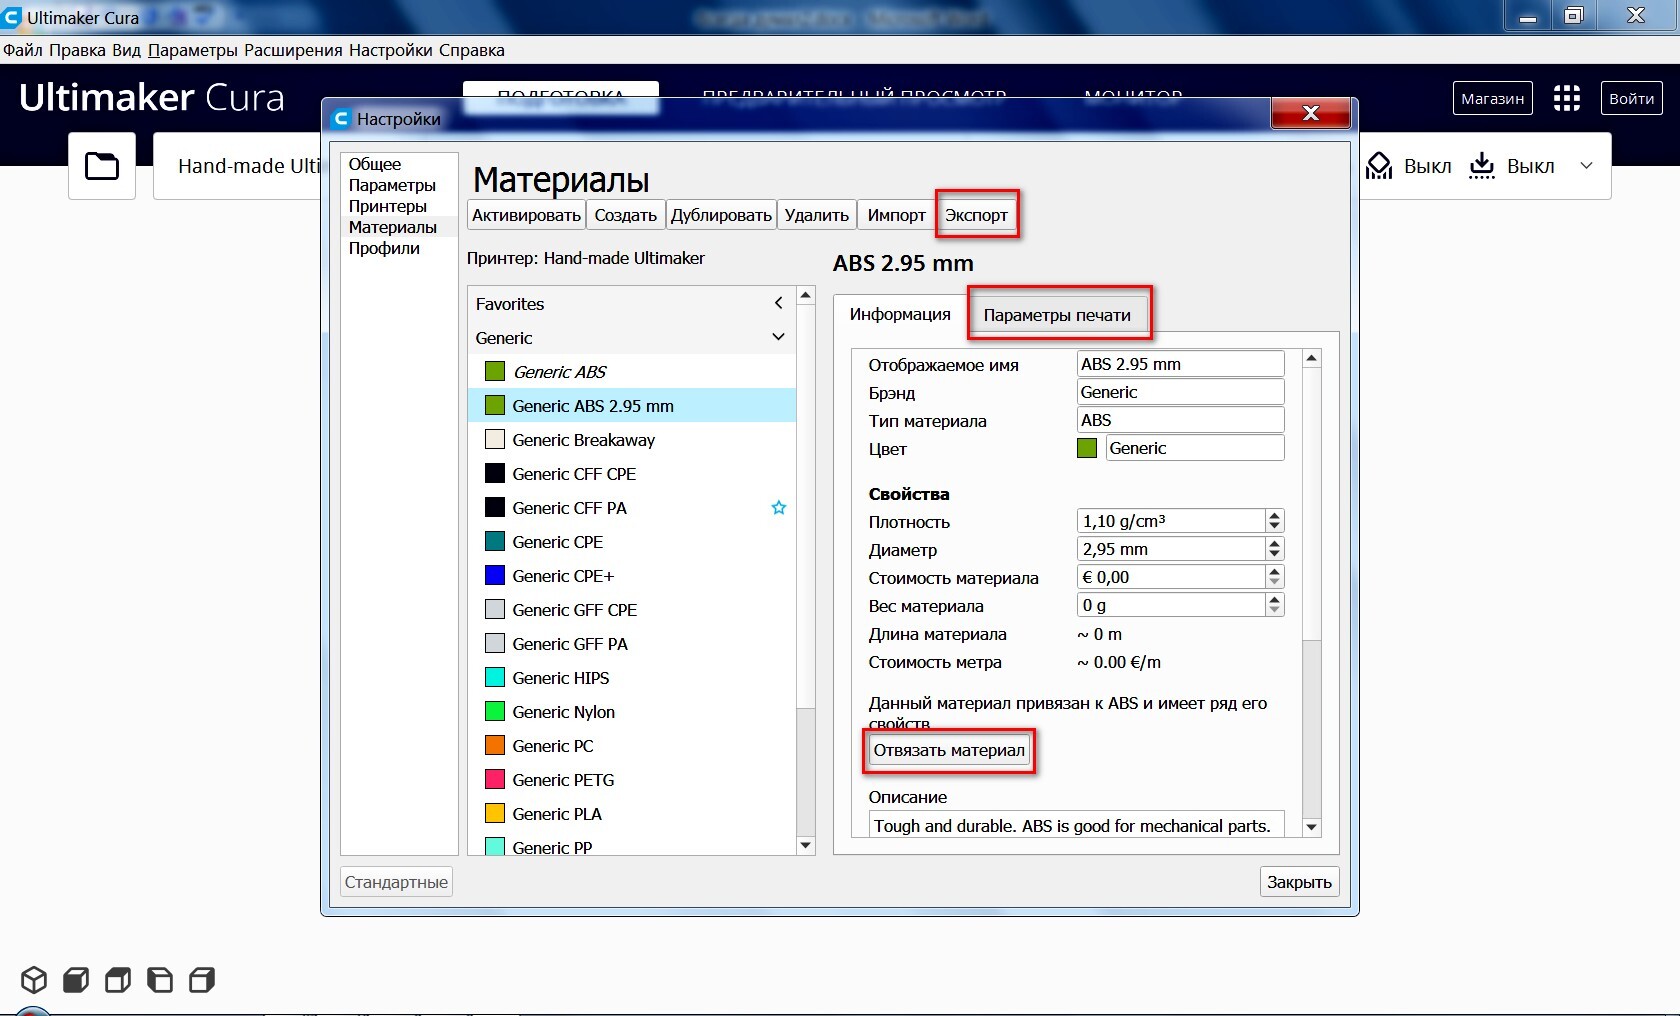
Выделил созданный профиль и активировал его.
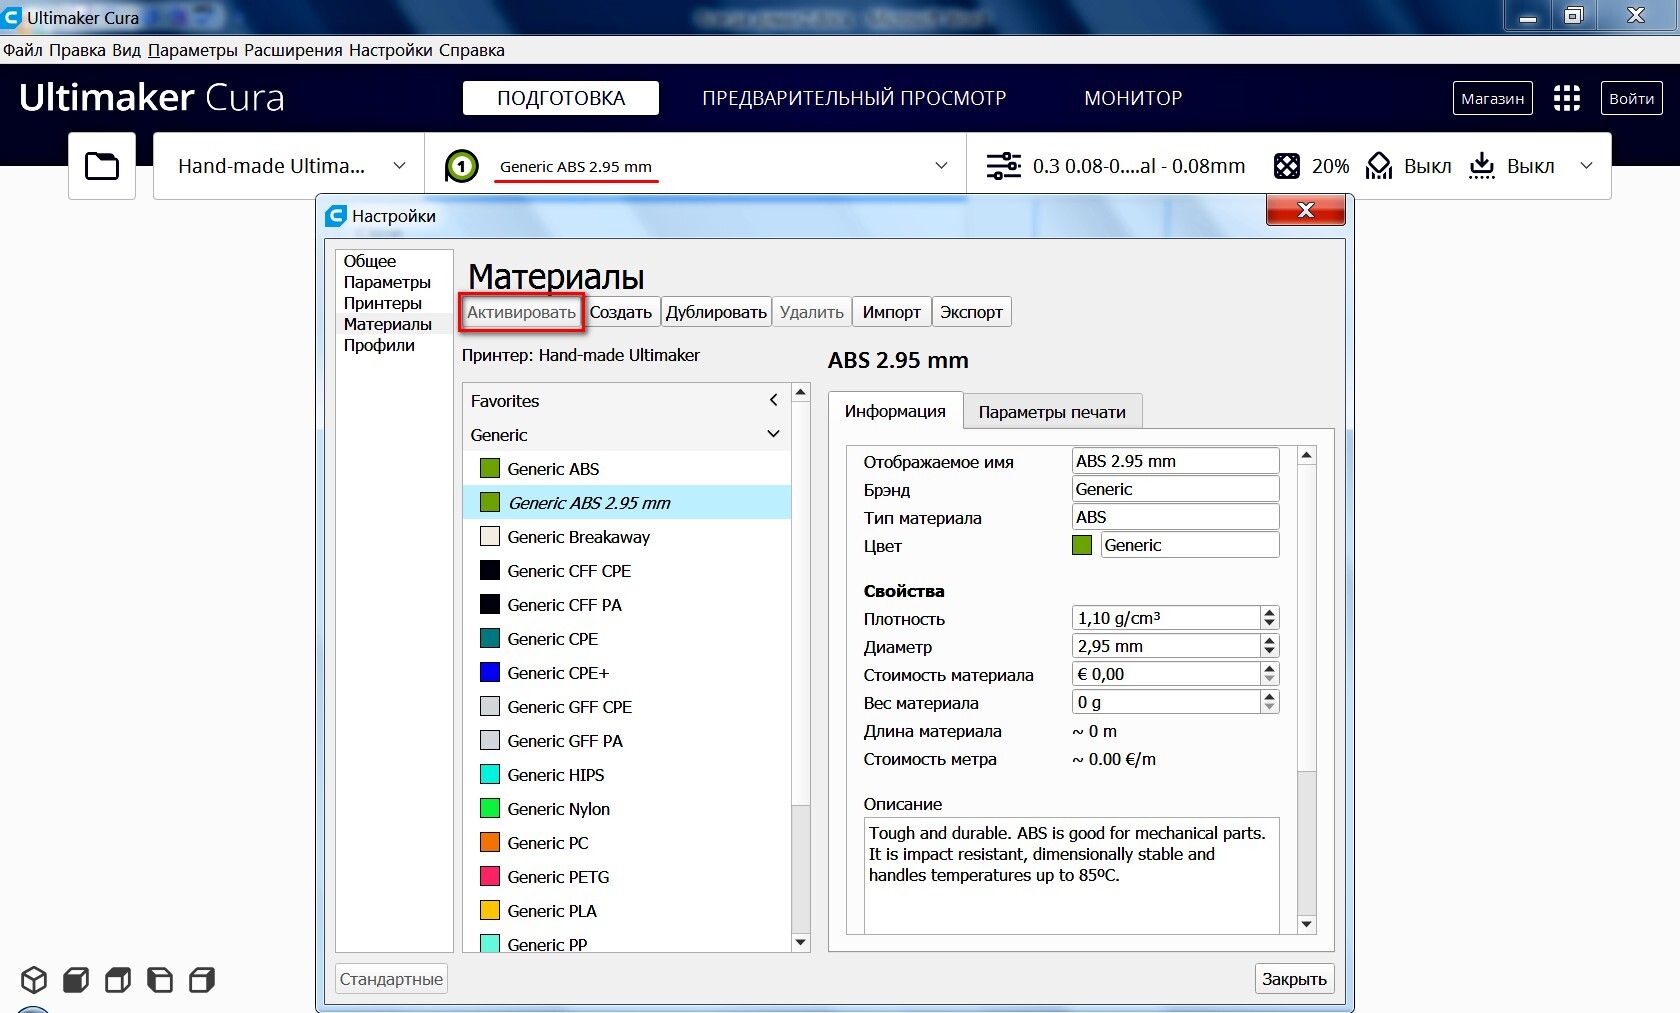
Нарезал модель по-новой и сравнил G-коды.
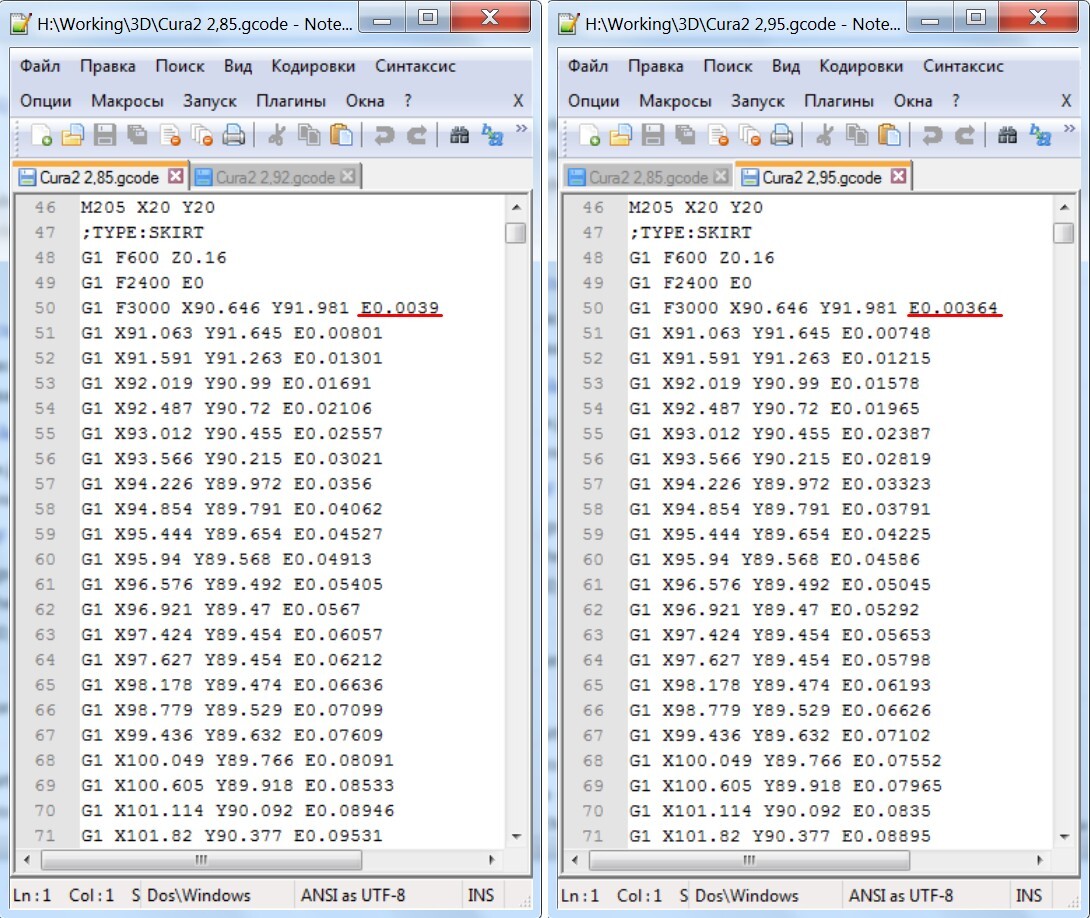
Как сказал бы кот Матроскин: “Ура, заработало!” :)
Поскольку эта старенькая уже версия Cura нарезает модели без ошибок, а других “косяков”, кроме этого, за ней замечено не было, просто наделал по-быстрому себе этих “костылей” для разных диаметров прутка и сижу теперь себе спокойно, печатаю потихоньку. Профиль, кстати, можно создать любой, в том числе и для триммерной лески, например. Вот такая была история. В общем, заглянуть в G-код иногда очень даже полезно. Кстати, ничего подобного ИЗИ вам не расскажет (но это, думаю, пока :).
Удачной всем печати!
Еще больше интересных статей
Как баллы от MakerWorld превратить в реальные деньги !?
Подпишитесь на автора
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.
Тонкий шрифт без сопла 0,2: что делает Arachne со штрихом 0,6 мм
Подпишитесь на автора
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.
Придумал, экструдер.....
Подпишитесь на автора
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.


Комментарии и вопросы
во первых тут сложно профиль з...
Он "художник", он так видит 🤣
Если я подобную ерунду буду не...
Все привет, кто сталкивался с...
Модернизировал я своего ворона...
Добрый день. Поставил прошивку...
Из черного пластика ABS+ ESUN...