Корка, шкура и латунь. Литье и разбор.
Итак, всем привет.
В продолжении темы про кЫркование, я решил опробировать чудо материальчик на почти классической схеме.
Ну ессно с применением аддитивного.
Итого: литье ЛВМ в кустарных условиях, в корку, через печатную мастер модель и восковку. Объект среднего размера. Материал латунь.
Сразу оговорюсь- тема косячная, но у меня оставался материал на корку и я решил таки проверить. Как получится... Об ошибках я преимущественно в курсе. Поделюсь о них с вами.
Поехали. Выбираем модельку античной девы, масштабим ее, облегчаем и печатаем. Получаем деву в 200мм по высоте и 207 кубов объема.

Теперь нужно снять форму. Объем здоровый и.... Обнаруживаем, что у нас силикона(компаунда) осталось совсем дец, а до магаза далече. То есть бруском не залить. В этом случае делаем "шкуру". Шкура это один из вариантов сэкономить силикон. Мешаем небольшими порцайками. Первый слой кистью для детализации. Остальные наращиваем для толщины. Во все слои кроме первого мельчим и подмешиваем не нужные формы из того же силикона. Наращиваем мм 4-6. Получаем вот такое.

Далее делаем саркофаг для шкуры. В банальной коробке из посконного алебастра или гипса. Делаем из двух половин, с метками. Пока сырой гипс- размыкаем и урезаем ножом все что мешает легко извлечь шкуру с моделью внутри.


Теперь вынимаем шкуру и скальпелем зиг-зугом взрезаем ее. Режем по логике, со стороны одной из половин. Что бы фиксация происходила по стенке а не по разъему.

Собираем шкуру и саркофаг на резинки, расправляем силикон где надо и льем восковку. Модельный воск(банальный отечественный) неплохо заменяет толстая икеевская свеча. Там как раз в составе парафин и стеарин. Усадка 1-1,5% на глазок. Я добавил процентов 10 пчелы, а то хрупковат на тонком и длинном. Чистой пчелой не рекомендую- усадка дикая, липкий и мягкий. Получив восковку и аккуратно ее изъяв- тычем ей в попку державку и наращиваем корку. Восковка на державке крутится как падла, не затянуть. Затягиваешь колется вместе с первым слоем. Державку выкинул, корку аккуратно подлечил следующими слоями. Стал держать рукой и слои наносил на 3/4 длинны, то с одного края, то с другого.
Вот здесь закрались три ошибки. Во-первых любая отливка должна быть с литником/ами. И в принципе, кроме редких случаев, чем они толще- тем лучше. У нас не пром литейка и за "выходом годного" мы не гонимся. Литник/канал/конус должен обеспечивать быстрое наполнение и "отдавать" объем расплава на объемную усадку. Так же масса металла в литнике своим весом продавливает расплав, то есть качество пролива будет лучше. У меня в корку пошла голая модель, но по причине того, что материала на корку оставалось ну совсем мало. Поэтому конуса/литника не было, и получилась тонкая корка- всего 4 слоя. И те внахлест. Все таки слои должны быть цельными.

Теперь по высыханию закидываем все в духовку и при 100С быстренько сливаем восковку. Воск оборачиваем. Еще пригодиться. Рекомендую юзать дешевую кофейную джезву и формочки для печенья с силиконовым дном. Джезва улавливает на излете мусор из расплава воска, а формочка дарует порционность и порядок. Убеждаемся что все вытопилось и мальца появилась трещинка. Мелкая- это не беда. Лишь бы корка не развалилась.


Закидываем корку в печь и жгем ее. Остужаем вместе с печью. Вынимаем и видим что трещин прибавилось и уже криминально. Не паникуем. Берем жидкое стекло и песок, аккуратно заклеиваем и сушим СО2.

Теперь готовимся к плавке. Плавка на улице и там сегодня холодно. Поэтому как то надо нагреть корку. Отсыпаем в сковородку сухой песок и ставим калиться на плиту. Перемножаем кубы нашей модели(усадку в расчет не берем) на плотность латуни и получаем 1,8кг. Навешиваем в тигель 2,5 и запускаем плавку. Перед заливкой обсыпаем корку горячим песком и несем на улицу.


Льем. И здесь подкрались следующие ошибки. Металла много и шлака тоже было много. Пока перед заливкой черпал из тигля вне печи- расплав остыл(подмерз). Упала t, судя по цвету до 900 с копейками. А латунь требует 1050-1100С как отче наш. И перед разливом я поленился забурить/заборить расплав. По сути нужно было изъять тигель, все вычерпать, зафлюсить и вычерпать и снова догреть. Потом лить. Но я залил и так- я по сути корку тестил. )))
Как остыло- все отбиваем и чистим. Переходим к разбору каКчества отливки.


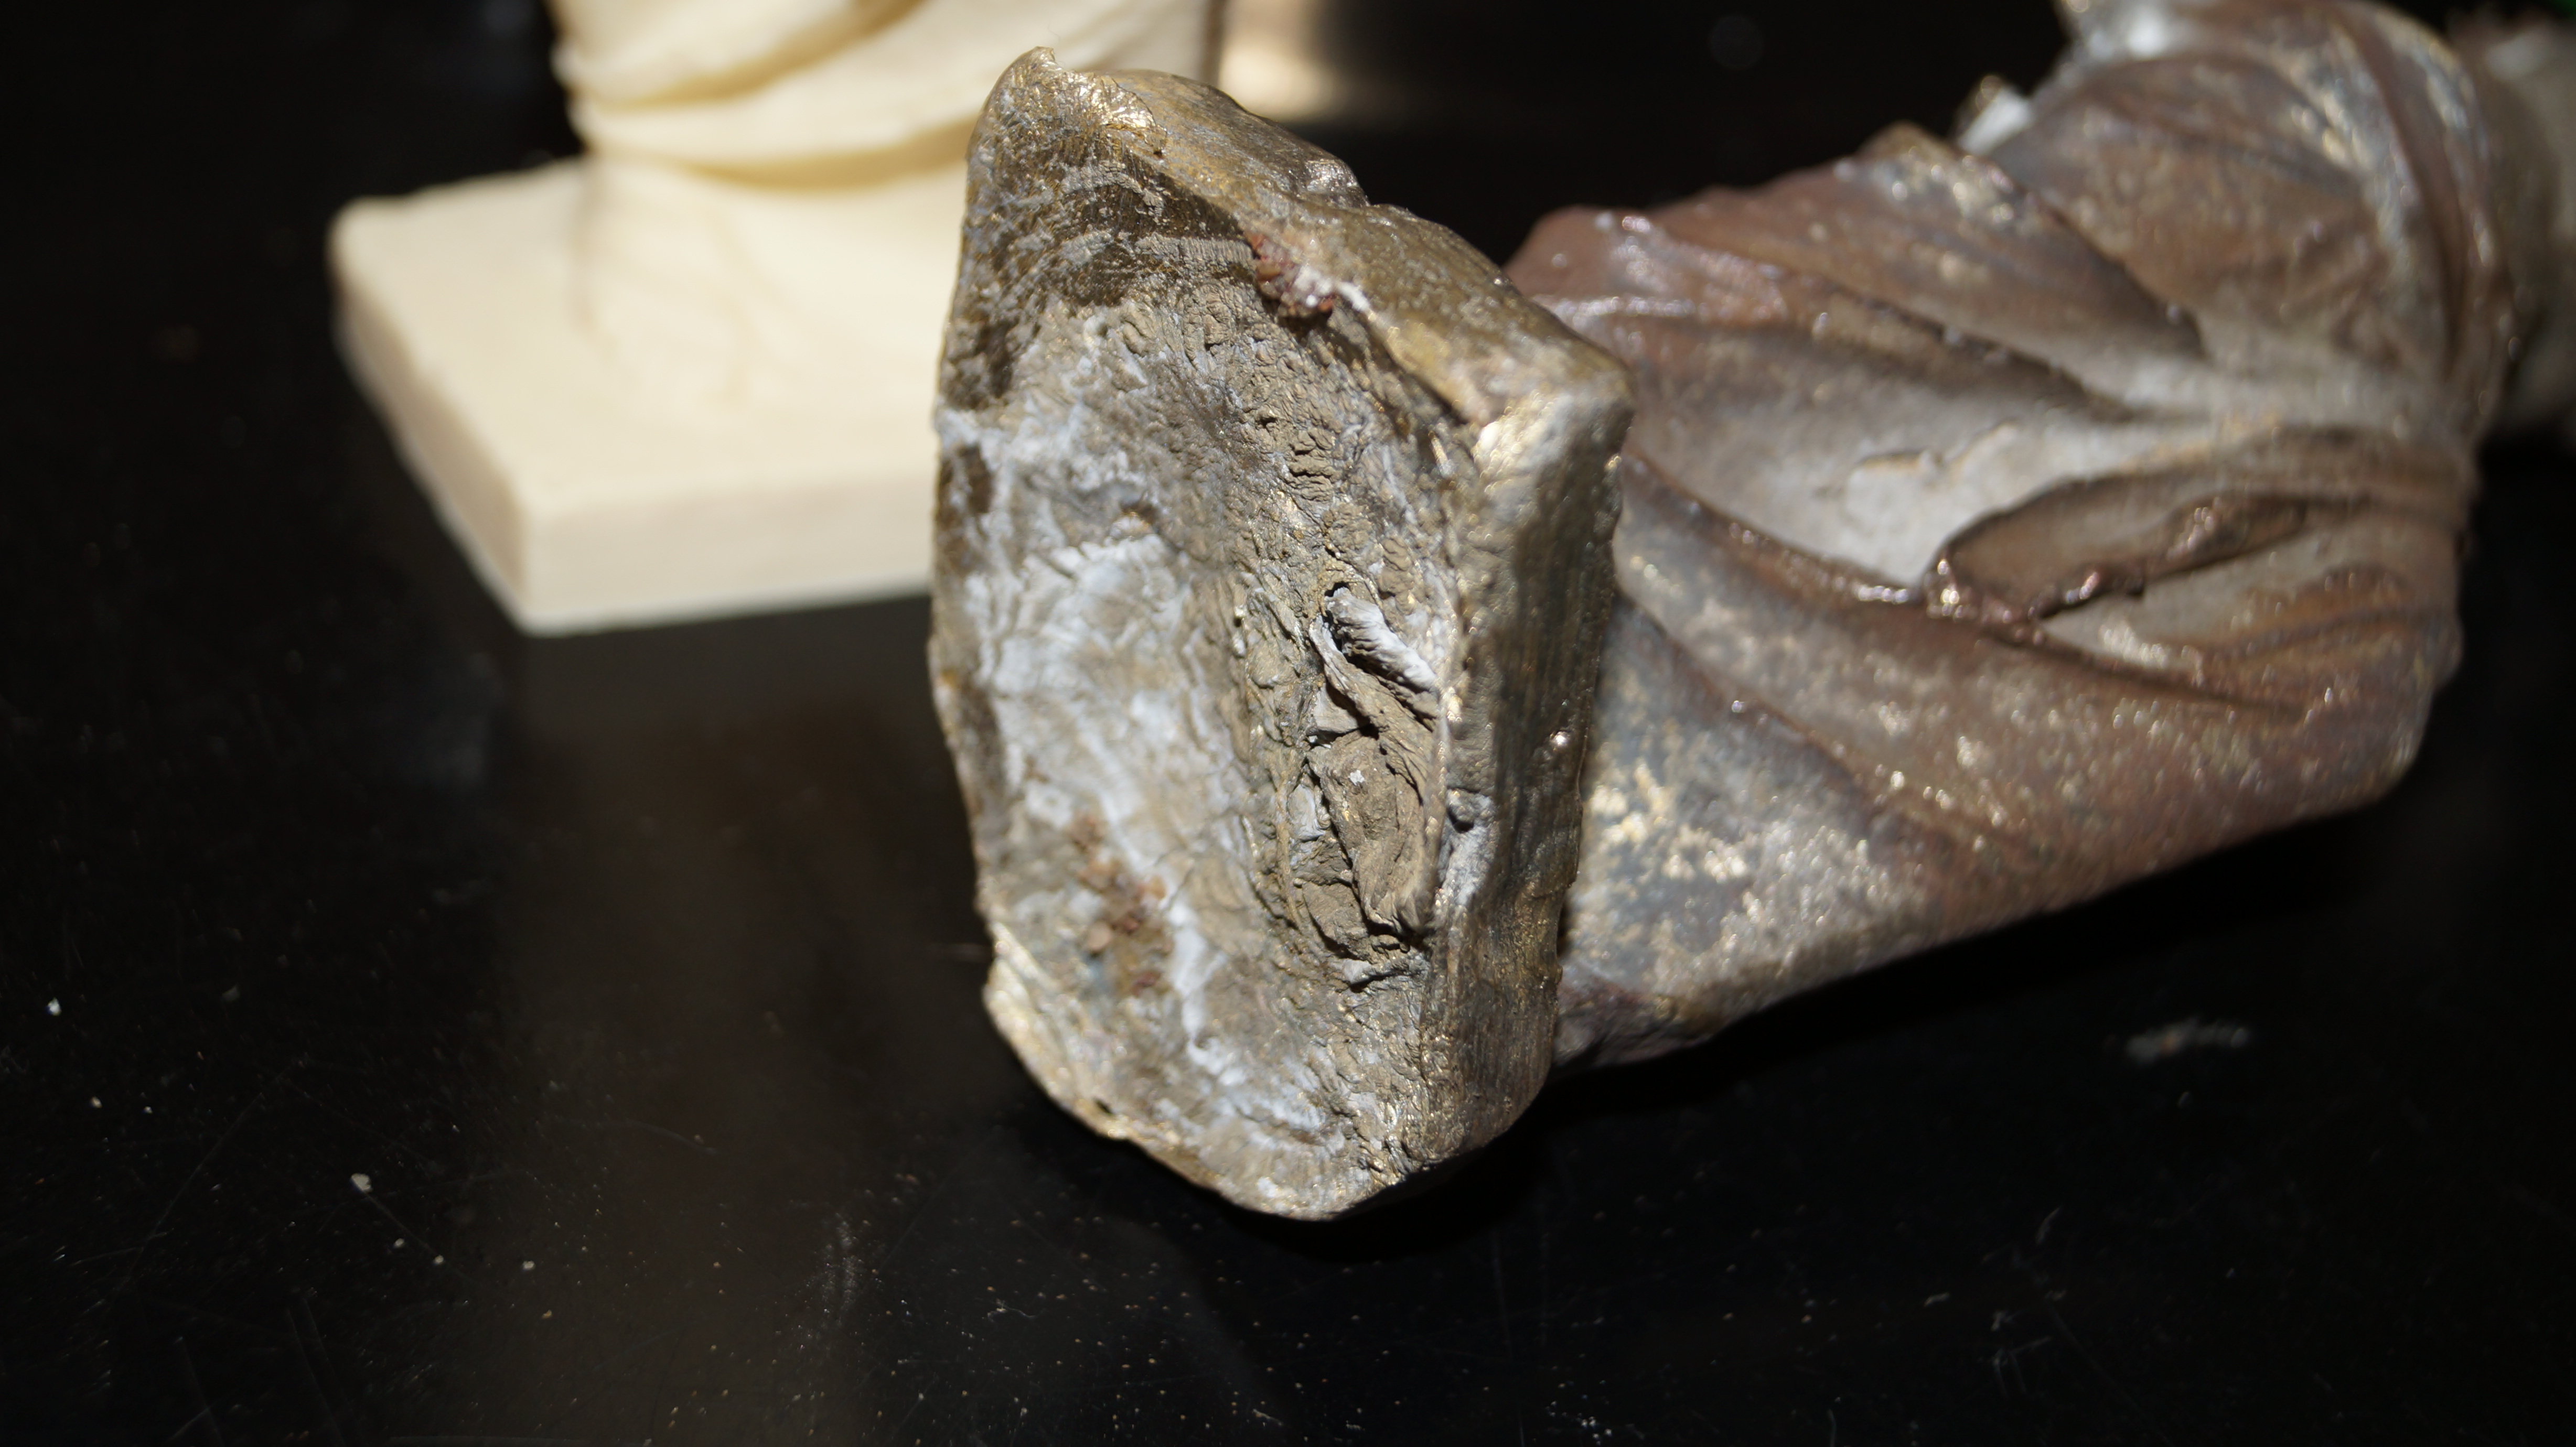
Как мы видим "в принципе отлилось". Но от головы до постамента скатилось в каку.
Как мы видим корка сломалась в других местах. Все таки не шутка- в нее залетает пару кило латуни. Корку под тяжелые металлы нужно делать толще. Голова отлилась хорошо и имеет светлый цвет. Расплав был достаточно горячий при небольшом объеме. Печатная текстура снялась "остро" и подробно. В районе сисек/писек :) расплав стал остывать но не вопиюще, но имеются язвочки- Это но нейм латунь и пренебрежение флюсом.
От писек и до постамента начался мрак. Расплав остывал но еще лился. Детализация стала падать. Появился непонятный нагар. На разнотолщинном в районе тоги/ног из-за разной скорости остывания отливку разорвало. Далее у пяток и постамента попал шлак и создалась огромная каверна(усадочная раковина). Не было стояка/литника, который потпитал бы постамент. На постаменте детализация вообще упала- печатное еле видимо.


Вот такой опыт.
Несколько рекомендаций тем, кто взялся лить. В переложении на домашне-кустарное литье
-Всегда делайте мощный литник. Если мастер печатный- печатайте/допечатывайте эти элементы сразу. Если не лезет в принтер или много поддержек- можно печатнуть отдельно и приклеить. И лучше сразу на стадии мастер модели. Силиконовую форму лучше снимать сразу с литником, чем потом морочиться и сидеть паять все это.
-Не морозьте расплав. Температура должна быть правильной.
-Делайте корку толще. Задумался? Потерялся хватит или нет? Наверти еще пару слоев или заармируй стальной проволокой в середине корки.
-Не гнушайтесь работать с расплавом. Шихтуйте, шлакуйте, раскисляйте. Почитайте про это.
-Лучше конечно юзать известные сплавы. Там будет понятное поведение. В данном случае была латунь от итальянских смесителей, отечественной инж фурнитуры и немецких приборов учета тепла. Вторая плавка, цинк выгорает... Что там за компот- не понятно. Вообще на ЛС59 похоже. Но это всего лишь похоже.
На этом вроде бы все.
Да прибудет с нами аддитивное!
Еще больше интересных статей
Переоборудование старых маникюрных пылесосов под новые стандарты.
Подпишитесь на автора
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.
3D-принтер в образовании: когда урок превращается в настоящую инженерную лабораторию
Подпишитесь на автора
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.
Печать и покраска деталей для автомобилей
Подпишитесь на автора
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.
В этой теме я бы хотел немного отойти от 'домашн...


Комментарии и вопросы
Отлично, дальнейшего развития....
вижу цена по запросу, идите в....
то есть подгонка реального раз...
Всем добрый день. Итак, сгорел...
Приобрел snapmaker u1, решил п...
Печатаю шестерню из PA6 на "др...
привет всем форумчанам, подска...