TPU от FDPlast - ну очень медленно. Есть идеи?
Купил себе филамент TPU от FDPlast. Раньше флексом не печатал, т.к. принтер был с боуденом, и да и задач не было. А тут прикупил себе Creative 3D Elf с директом и задачи сразу появились)) Одно к одному в общем.
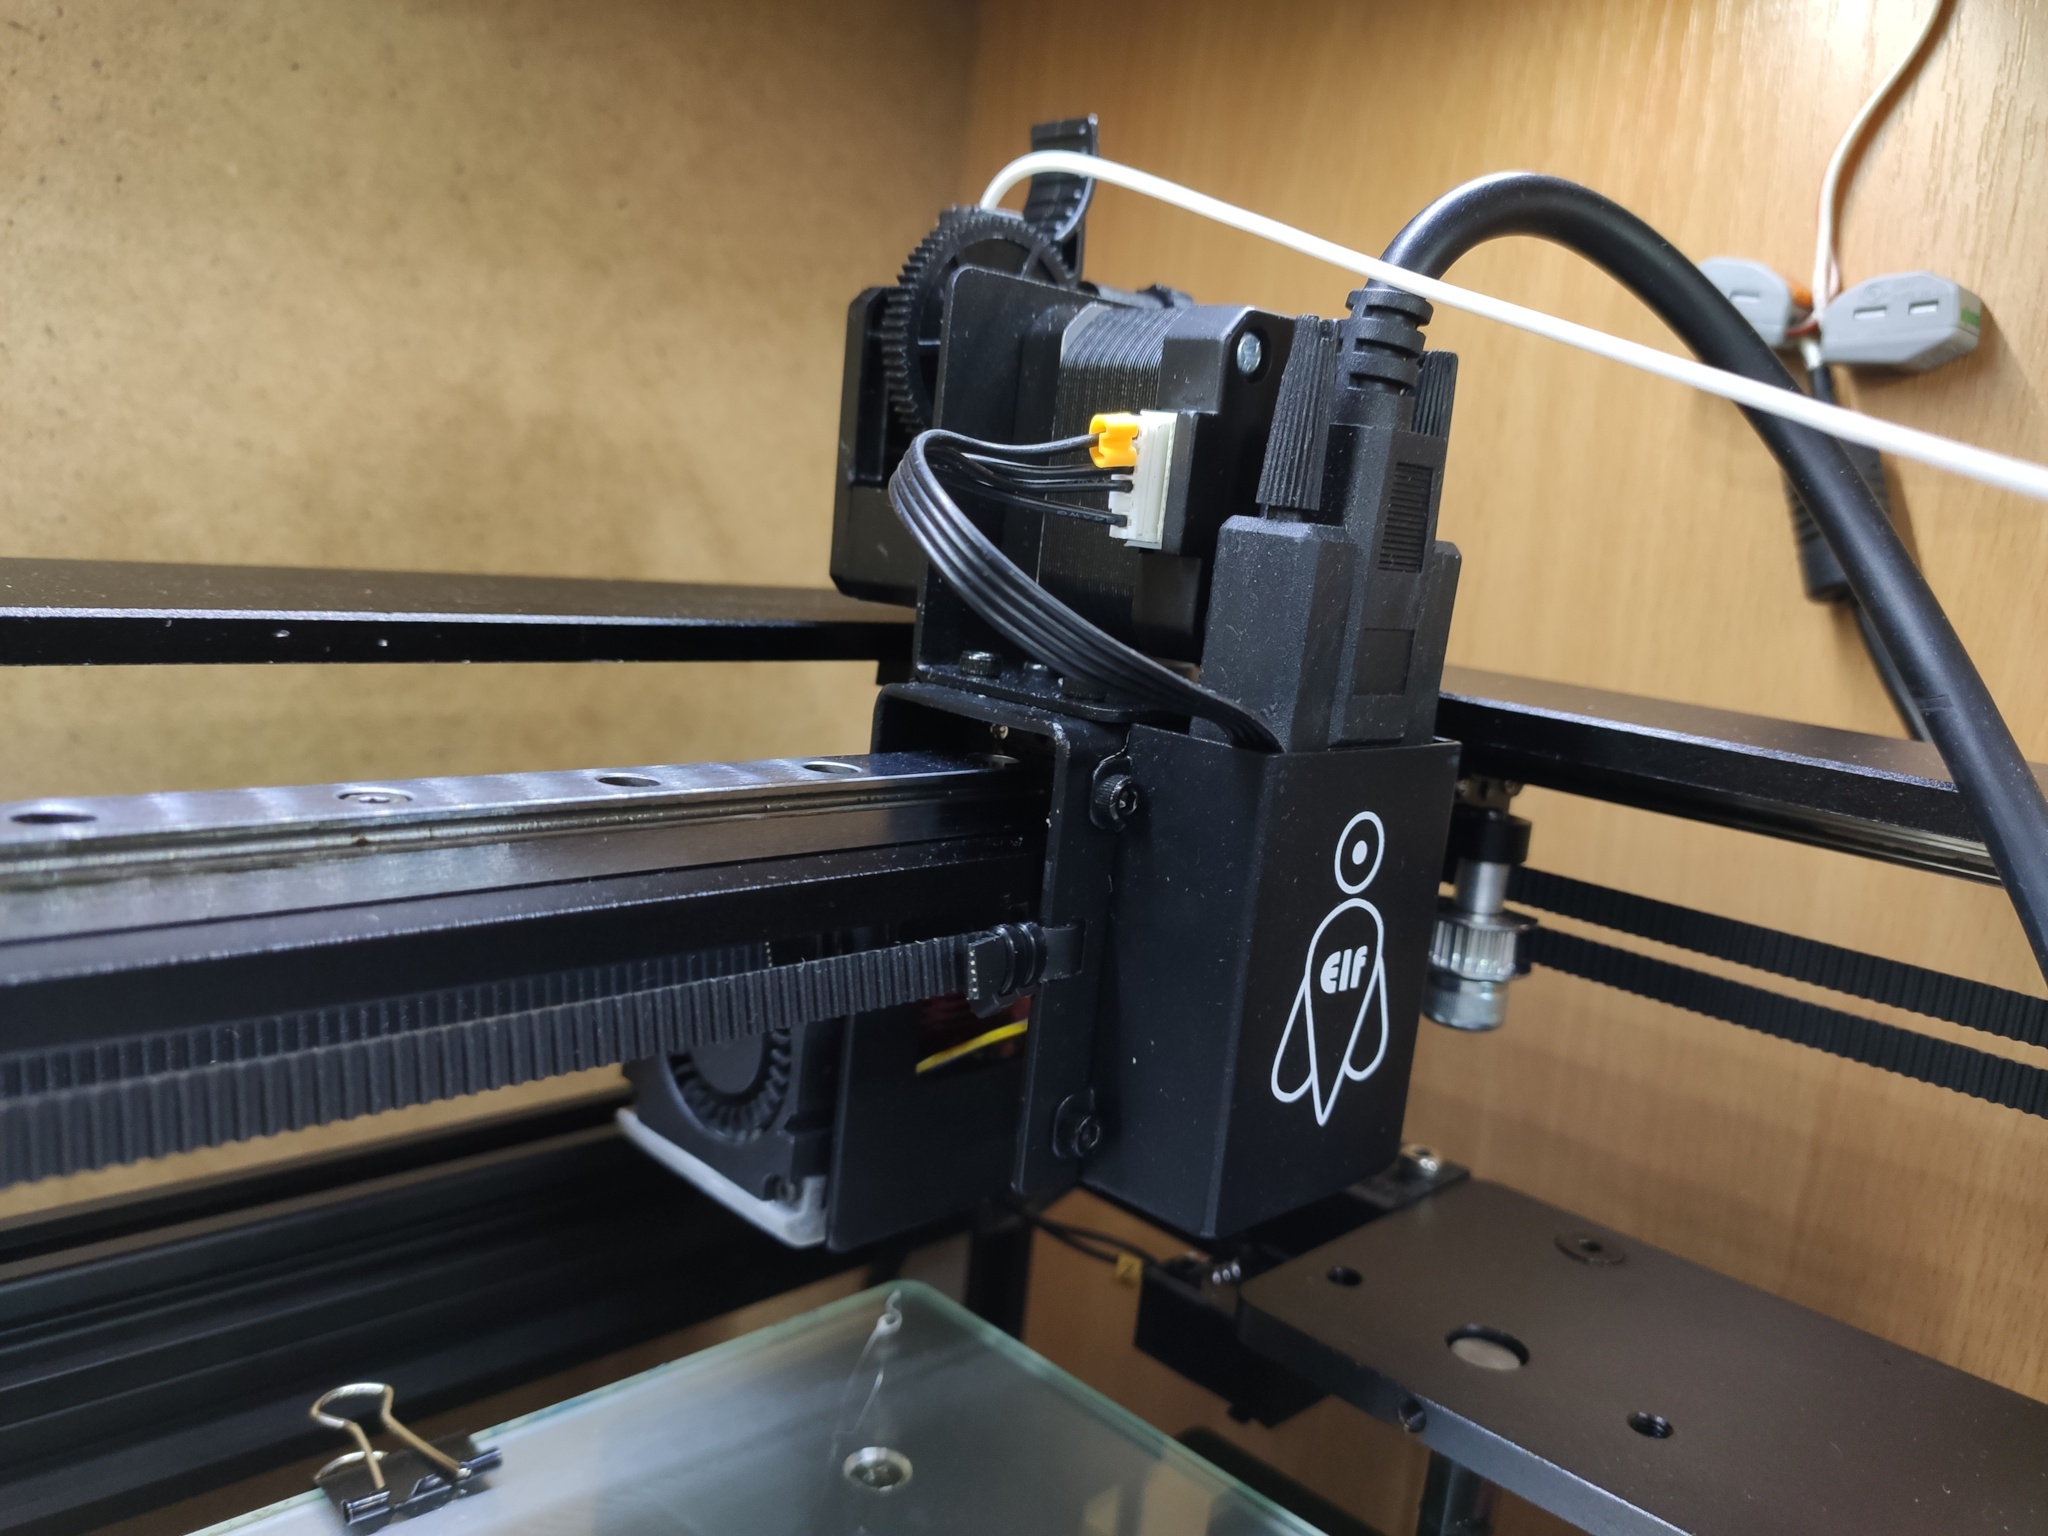
TPU ну очень гибкий - просто веревочка какая-то. Пластик из головки не давится, а вытекает лениво. Начал со скорости 20 мм/с - ничего путного вообще не получилось.
Опустился до 15 мм/с, а брим вообще на 7.5 мм/с. Ретракт и комбинг в Куре выключил вообще, перемещения без печати 120 мм/с. Сопло 0.4 мм, толщина слоя 0.2 мм.
В результате тестовый кубик 20х20х20 мм с толщиной стенок 1 мм получился следующим:
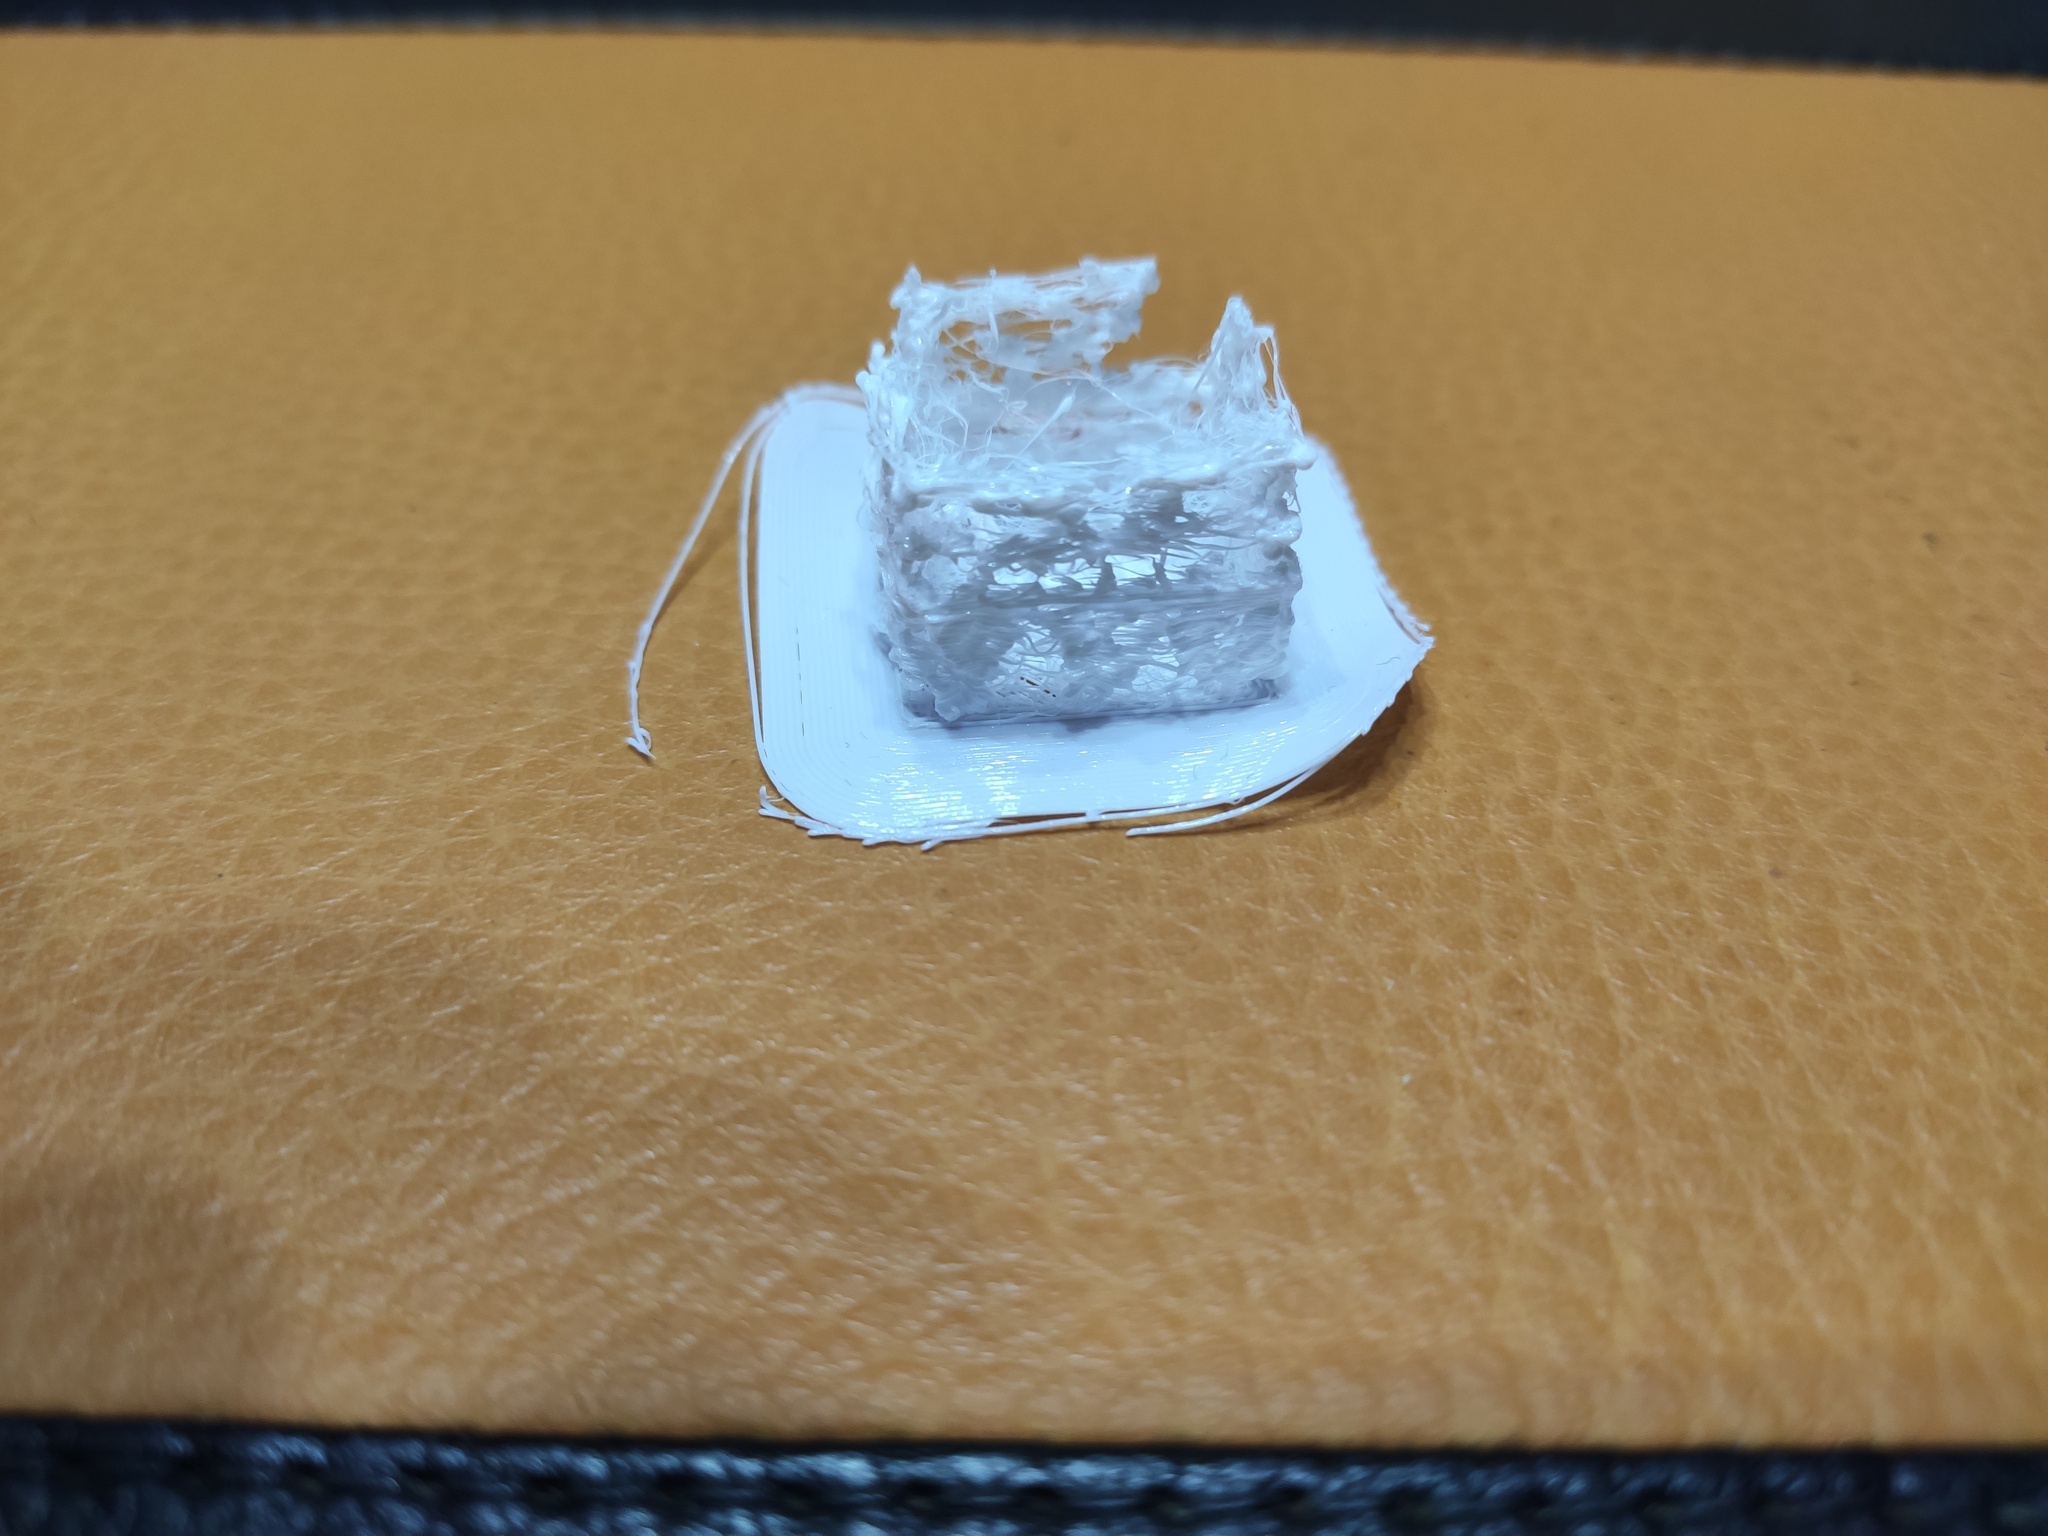
Т.е. brim пропечатался хорошо, первый слой кубика тоже отлично. Адгезия к столу идеальная, брим тянется как резинка в несколько раз и не рвется. А вот, то что выше со скоростью 15 мм/с вышло - как вышло. Т.е. пластик не успевает выливаться и вместо кубика получается каша.
Вопрос - это что же, 7.5 мм/с - предельная скорость для этого пластика, или еще что-то в настройках можно покрутить, или сопло побольше поставить? Что опытные пользователи флекса скажут?
Спасибо за отклик!


Комментарии и вопросы
Здравствуйте уважаемый автор!....
Если один справляется, значит....
ИИ выколачивает бабки.
Модернизировал я своего ворона...
Добрый день. Поставил прошивку...
Из черного пластика ABS+ ESUN...
Не открывается сегодня printab...