Про ABS от FD Plast. Оптимальные параметры печати.
Доброе утро коллеги! Давно хотел провести наглядный эксперимент с пластиком фирмы FD Plast. Сам печатаю пластиком этой фирмы уже достаточно долго, и при точно настроенных параметрах печати результат получается весьма хорошим. Для эксперимента мною была сделана простейшая модель, где присутствует круглая и угловатая формы. Во время эксперимента я буду менять температуру экструдера, и коэффициент подачи. Диаметр прутка как и заявлено производителем 1.75мм (замерил штангенциркулем). Материал - ABS пластик фирмы FD Plast (катушка 1 килограмм, черный). Принтер – Picaso 3D Designer. Принтер чистый, стол откалиброван, печатная камера закрытая, сквозняка нет.
Тест 1:
Температура 1 слоя - 245С.
Температура остальных слоёв – 245С.
Коэффициент подачи: 0.99
Температура стола для первого слоя – 110С.
Температура стола во время печати – 105С.
Адгезия – раствор ABS пластика в ацетоне.
Высота слоя – 0.2мм.
Сопло – 0.3мм.
Скорость печати – 60ммс.
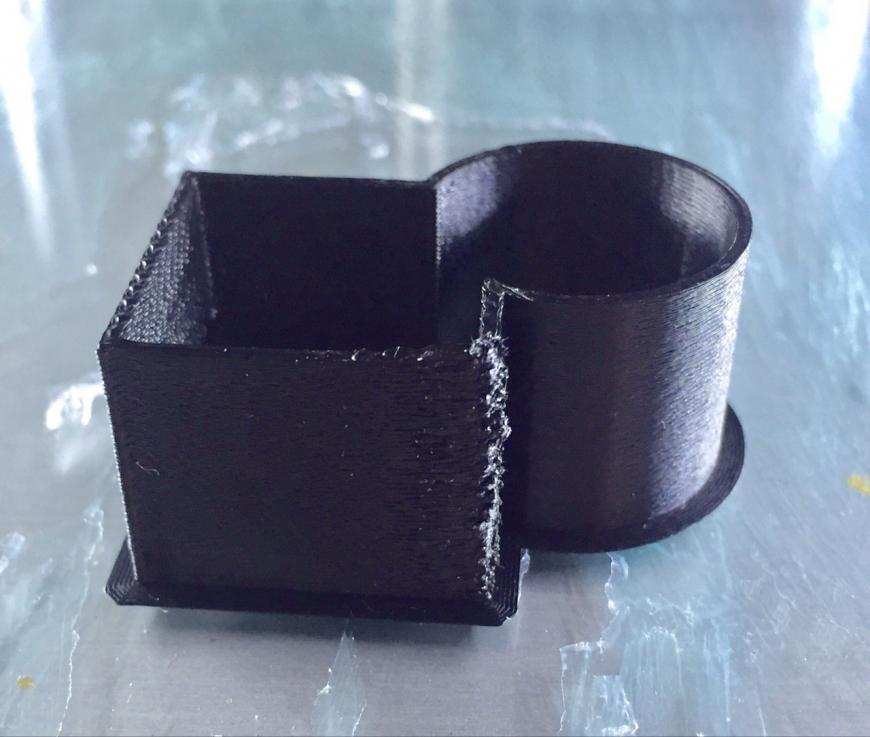
Как мы можем наблюдать, перелив пластика очевиден, поверхность шероховатая. Деталь получилась очень прочная, от стола отлипла очень легко.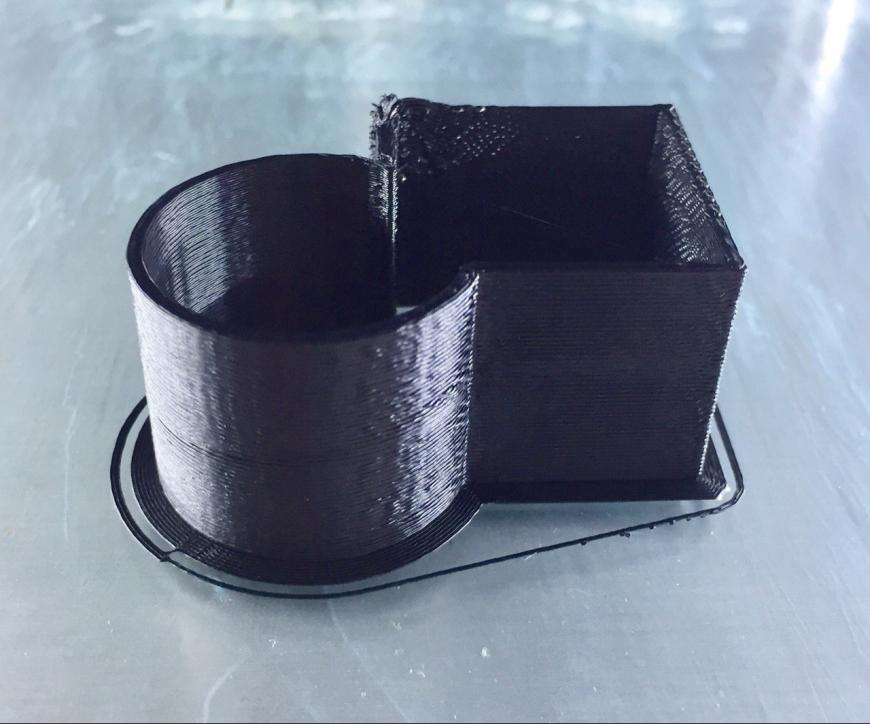
 Тест 2:
Температура 1 слоя - 250С.
Температура остальных слоёв – 250С.
Коэффициент подачи: 0.91
Температура стола для первого слоя – 115С.
Температура стола во время печати – 105С.
Адгезия – раствор ABS пластика в ацетоне.
Высота слоя – 0.2мм.
Сопло – 0.3мм.
Скорость печати – 60ммс.
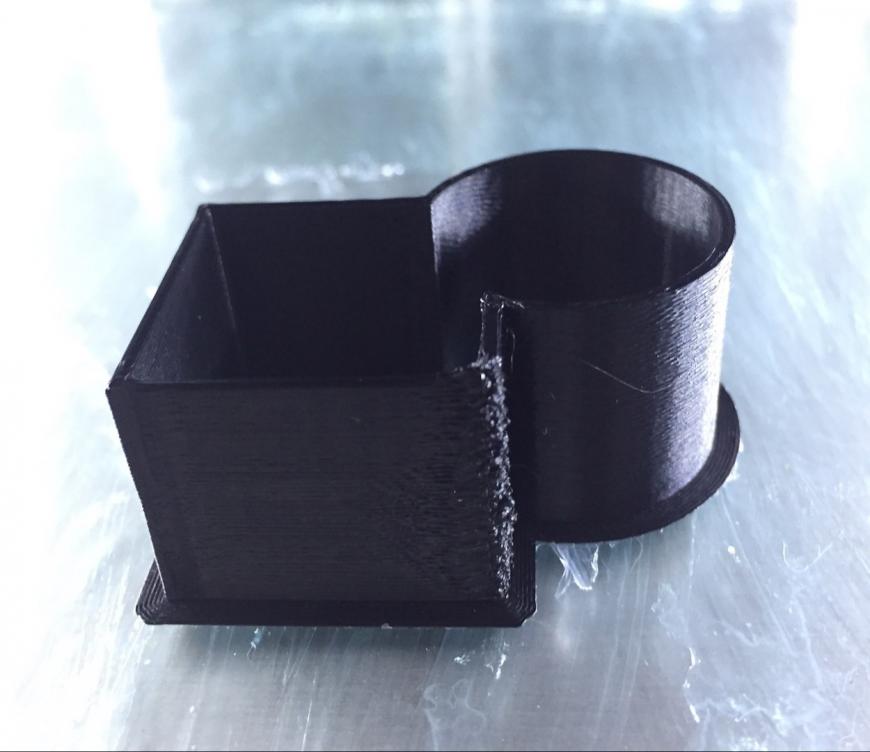
Поверхность получилась очень ровная, правда если приглядеться все равно можно заметить небольшой, еле заметный глазу перелив пластика. На обратной стороне квадрата мы можем наблюдать значительный перелив пластика (возможно это связано с тем, что принтер заканчивает на этом месте цикл печати слоя, и скорость печати слишком велика), следующий тест буду проводить на меньшей скорости печати (45ммс.) и при меньших температурах стола и экструдера.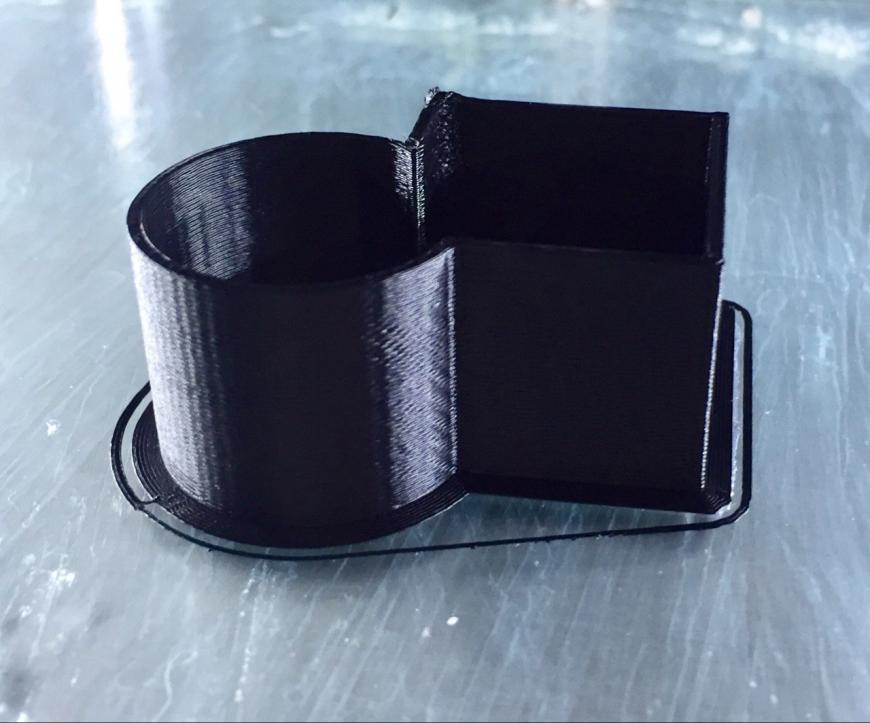
 Тест 3:
Температура 1 слоя - 240С.
Температура остальных слоёв – 235С.
Коэффициент подачи: 0.93
Температура стола для первого слоя – 110С.
Температура стола во время печати – 105С.
Адгезия – раствор ABS пластика в ацетоне.
Высота слоя – 0.2мм.
Сопло – 0.3мм.
Скорость печати – 45ммс.
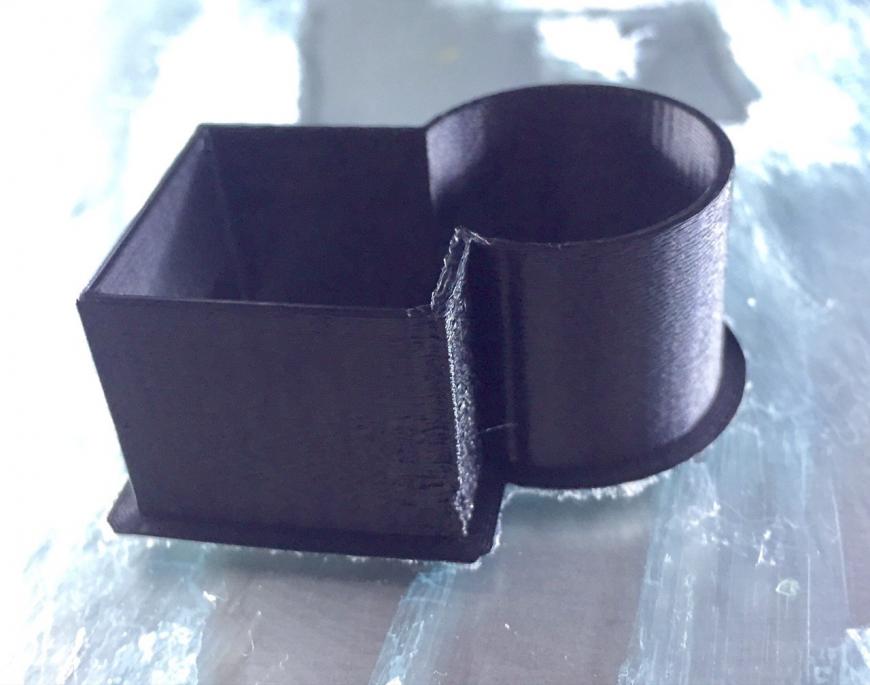
Спереди поверхность получилась ровная, но опять же заметен перелив пластика, причем чуть более заметный чем при тесте 2. Снова с обратной стороны мы можем наблюдать наплывы, но он уже значительно меньше чем при 1 и 2 тестах. В следующем тесте я уменьшу коэффициент подачи до 0.87 а температуры стола и экструдера оставлю прежними.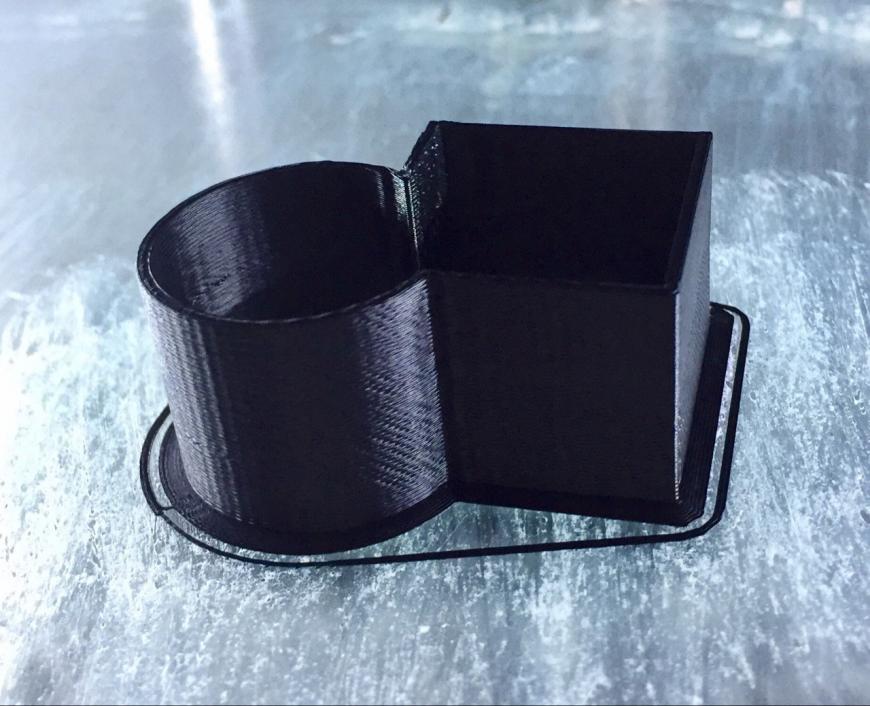
 Тест 4:
Температура 1 слоя - 240С.
Температура остальных слоёв – 235С.
Коэффициент подачи: 0.87
Температура стола для первого слоя – 110С.
Температура стола во время печати – 105С.
Адгезия – раствор ABS пластика в ацетоне.
Высота слоя – 0.2мм.
Сопло – 0.3мм.
Скорость печати – 45ммс.
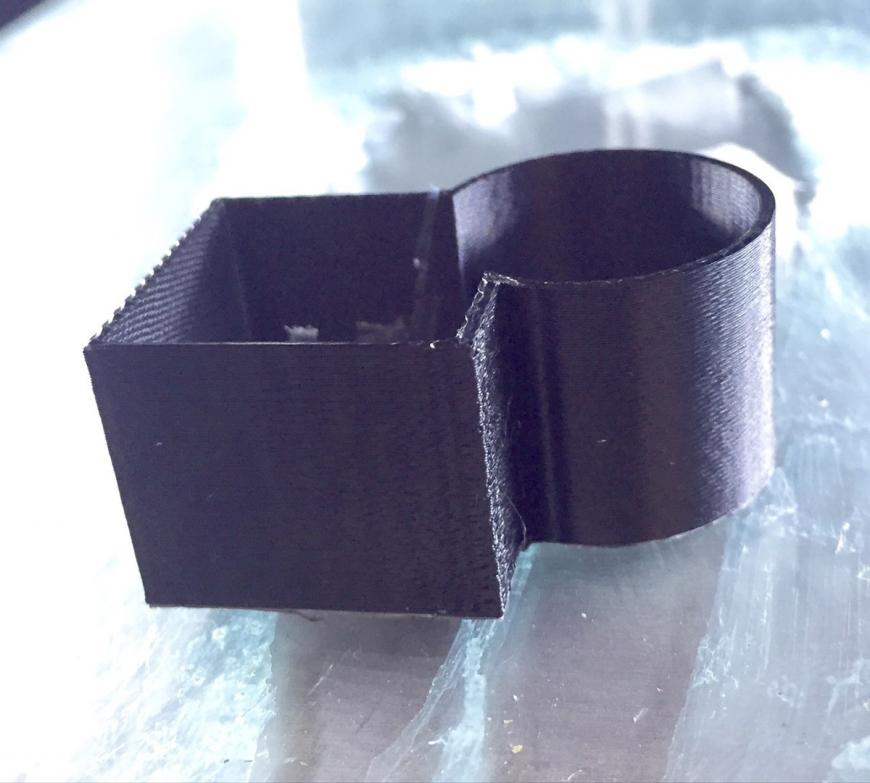
Поверхность получилась очень ровная, наплывов почти нет. Сзади квадрата тоже почти все в норме. Параметры печати при тесте номер 4 оказались самыми оптимальными. В следующем тесте я уменьшу температуру экструдера на 5 градусов, и коэффициент подачи на 0.02 единицы, температуру стола оставлю прежней.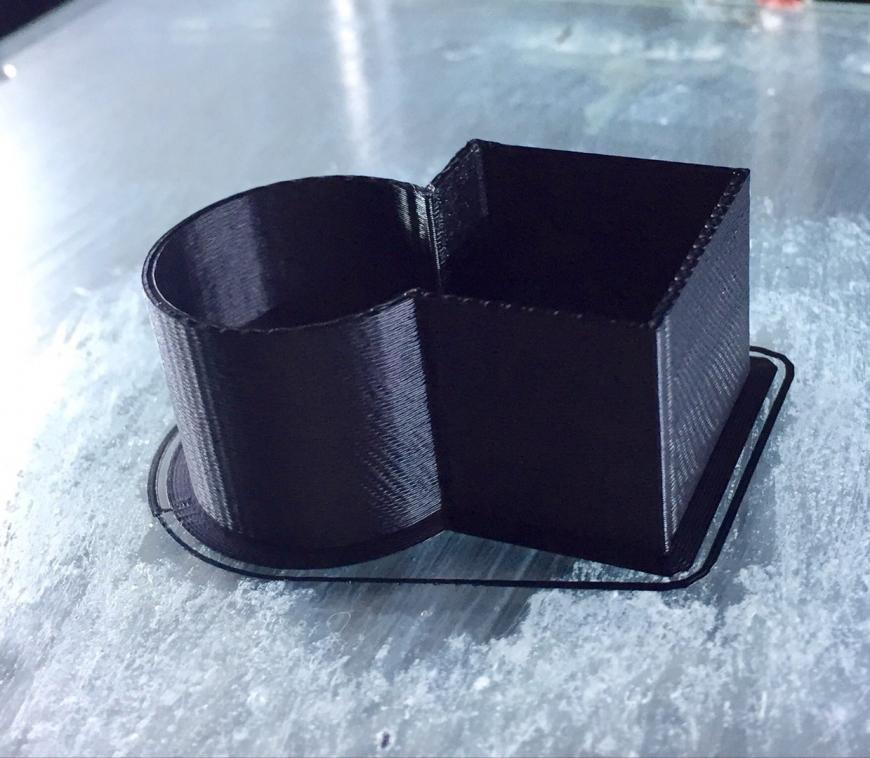
 Тест 5:
Температура 1 слоя - 235С.
Температура остальных слоёв – 230С.
Коэффициент подачи: 0.85
Температура стола для первого слоя – 110С.
Температура стола во время печати – 105С.
Адгезия – раствор ABS пластика в ацетоне.
Высота слоя – 0.2мм.
Сопло – 0.3мм.
Скорость печати – 45ммс.
Поверхность получилась хорошая, текстура пластика ровная на всей поверхности детали, за небольшим исключением задних граней квадрата.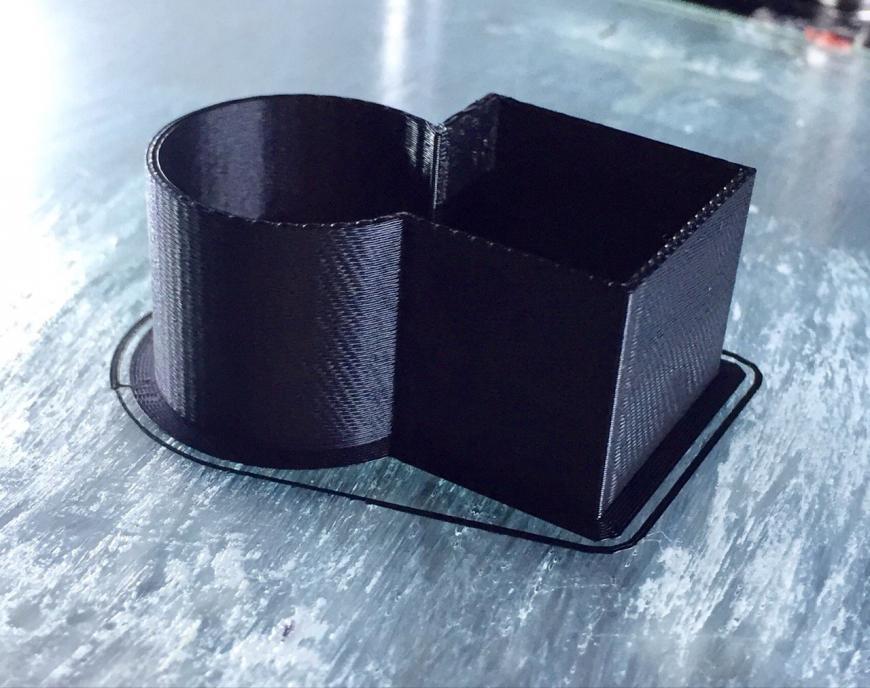
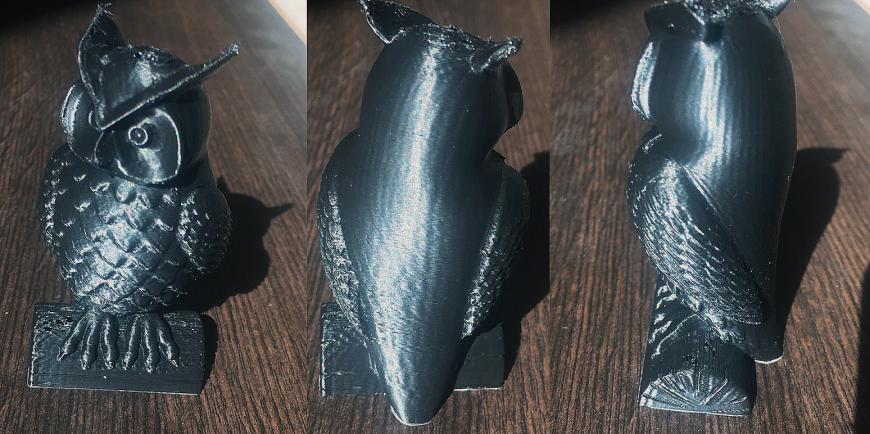
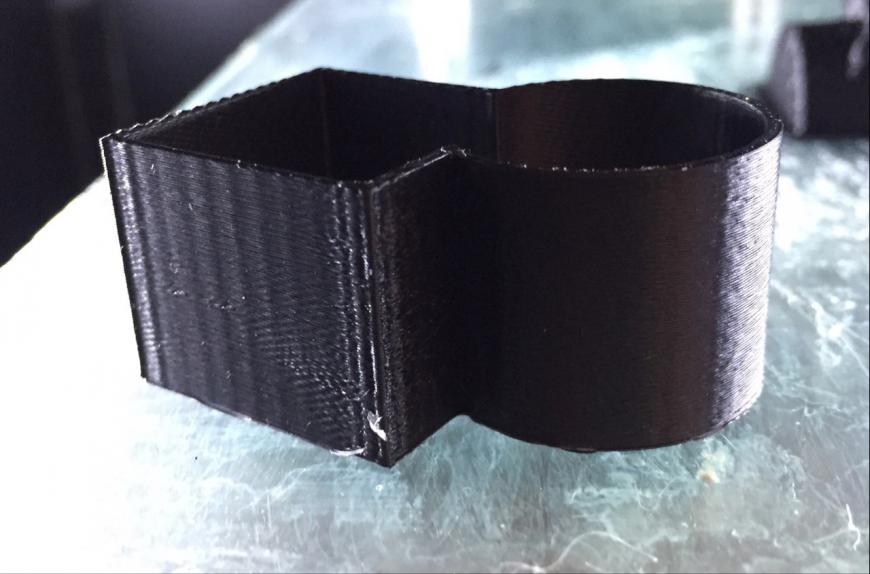 Сейчас я попробую напечатать тестовую сову при параметрах, которые я использовал при тесте номер 5. И кстати вот обобщенный результат теста. Про сову: высоту слоя я установил равной 0.15мм, заполняемость 0%, высота модели 70мм. Сразу скажу, что при печати первого слоя поверхность получилась идеальная: ровные плавные линии, заполняемость тоже на высоте (заливка слоя 100% без каких-либо видимых дефектов).
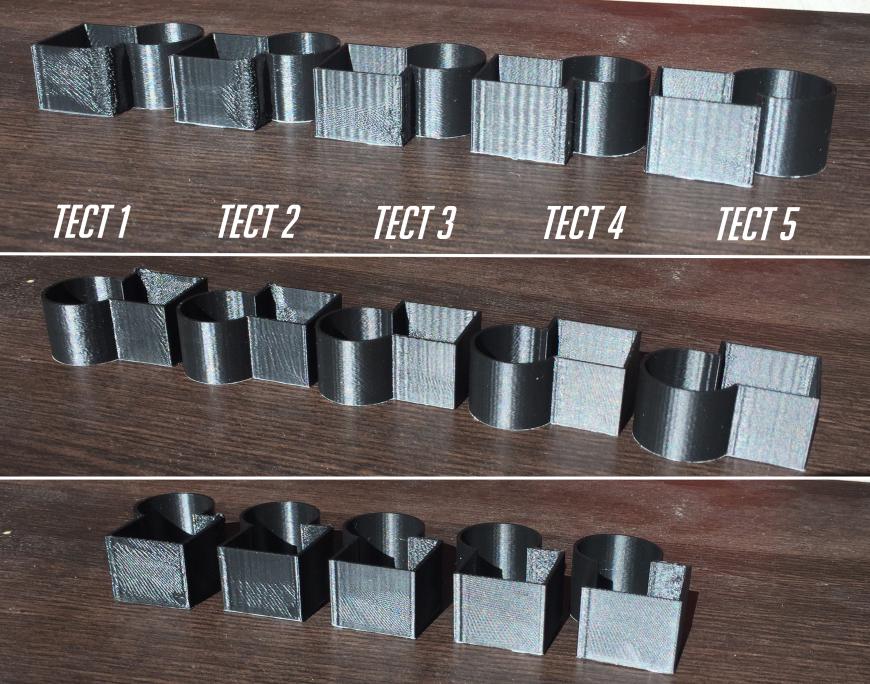 А вот и сова:
 Если вам есть что добавить по теме, обязательно пишите свои наблюдения и мысли в комментариях.
Да прибудет с вами Сила...
Тест 1:
Температура 1 слоя - 245С.
Температура остальных слоёв – 245С.
Коэффициент подачи: 0.99
Температура стола для первого слоя – 110С.
Температура стола во время печати – 105С.
Адгезия – раствор ABS пластика в ацетоне.
Высота слоя – 0.2мм.
Сопло – 0.3мм.
Скорость печати – 60ммс.
Как мы можем наблюдать, перелив пластика очевиден, поверхность шероховатая. Деталь получилась очень прочная, от стола отлипла очень легко.


Температура 1 слоя - 250С.
Температура остальных слоёв – 250С.
Коэффициент подачи: 0.91
Температура стола для первого слоя – 115С.
Температура стола во время печати – 105С.
Адгезия – раствор ABS пластика в ацетоне.
Высота слоя – 0.2мм.
Сопло – 0.3мм.
Скорость печати – 60ммс.
Поверхность получилась очень ровная, правда если приглядеться все равно можно заметить небольшой, еле заметный глазу перелив пластика. На обратной стороне квадрата мы можем наблюдать значительный перелив пластика (возможно это связано с тем, что принтер заканчивает на этом месте цикл печати слоя, и скорость печати слишком велика), следующий тест буду проводить на меньшей скорости печати (45ммс.) и при меньших температурах стола и экструдера.


Температура 1 слоя - 240С.
Температура остальных слоёв – 235С.
Коэффициент подачи: 0.93
Температура стола для первого слоя – 110С.
Температура стола во время печати – 105С.
Адгезия – раствор ABS пластика в ацетоне.
Высота слоя – 0.2мм.
Сопло – 0.3мм.
Скорость печати – 45ммс.
Спереди поверхность получилась ровная, но опять же заметен перелив пластика, причем чуть более заметный чем при тесте 2. Снова с обратной стороны мы можем наблюдать наплывы, но он уже значительно меньше чем при 1 и 2 тестах. В следующем тесте я уменьшу коэффициент подачи до 0.87 а температуры стола и экструдера оставлю прежними.


Температура 1 слоя - 240С.
Температура остальных слоёв – 235С.
Коэффициент подачи: 0.87
Температура стола для первого слоя – 110С.
Температура стола во время печати – 105С.
Адгезия – раствор ABS пластика в ацетоне.
Высота слоя – 0.2мм.
Сопло – 0.3мм.
Скорость печати – 45ммс.
Поверхность получилась очень ровная, наплывов почти нет. Сзади квадрата тоже почти все в норме. Параметры печати при тесте номер 4 оказались самыми оптимальными. В следующем тесте я уменьшу температуру экструдера на 5 градусов, и коэффициент подачи на 0.02 единицы, температуру стола оставлю прежней.


Температура 1 слоя - 235С.
Температура остальных слоёв – 230С.
Коэффициент подачи: 0.85
Температура стола для первого слоя – 110С.
Температура стола во время печати – 105С.
Адгезия – раствор ABS пластика в ацетоне.
Высота слоя – 0.2мм.
Сопло – 0.3мм.
Скорость печати – 45ммс.
Поверхность получилась хорошая, текстура пластика ровная на всей поверхности детали, за небольшим исключением задних граней квадрата.


Да прибудет с вами Сила...
Еще больше интересных статей
3д модель струбцина зажим для склеивания плитки угловая 90 градусов
15
Подписаться
Подпишитесь на автора
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.
3д моделька для склеивания плитки и не только. Обеспечивает удобство и точность при склеивании плитк...
Слайсер для новичка: с чего начинать, чтобы не крутить всё подряд
8
Подписаться
Подпишитесь на автора
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.
Всем привет.
Мне этот вопрос задают чуть ли не каждую неделю, поэтому решил собрать...
Мне этот вопрос задают чуть ли не каждую неделю, поэтому решил собрать...
Тонкости 3D-печати. Часть 2. Теория и практика.
283
Подписаться
Подпишитесь на автора
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.
Продолжаю серию статей начатую частью, посвященной полимерам.
Данная часть будет посвящена...
Данная часть будет посвящена...


Комментарии и вопросы
По сравнению с K10 он огромный...
Вчера сделал патрубок на карбю...
Встречал уже дополнительные се...
Всем доброго времени суток!&nb...
Здравствуйте! Печатаю на...
Коллеги. Потихоньку восст...
The secret to getting the most...