опять сопли(облои) и проблемы "грязной" печати PETG и PLA.
уже месяц воюю с грязно и некачественной печатьюна PLA и PETG(ABS относительно нормально),
что бы я не делал, не получается достич нормально качества как в роликах на ютубе!
что я пробовал:
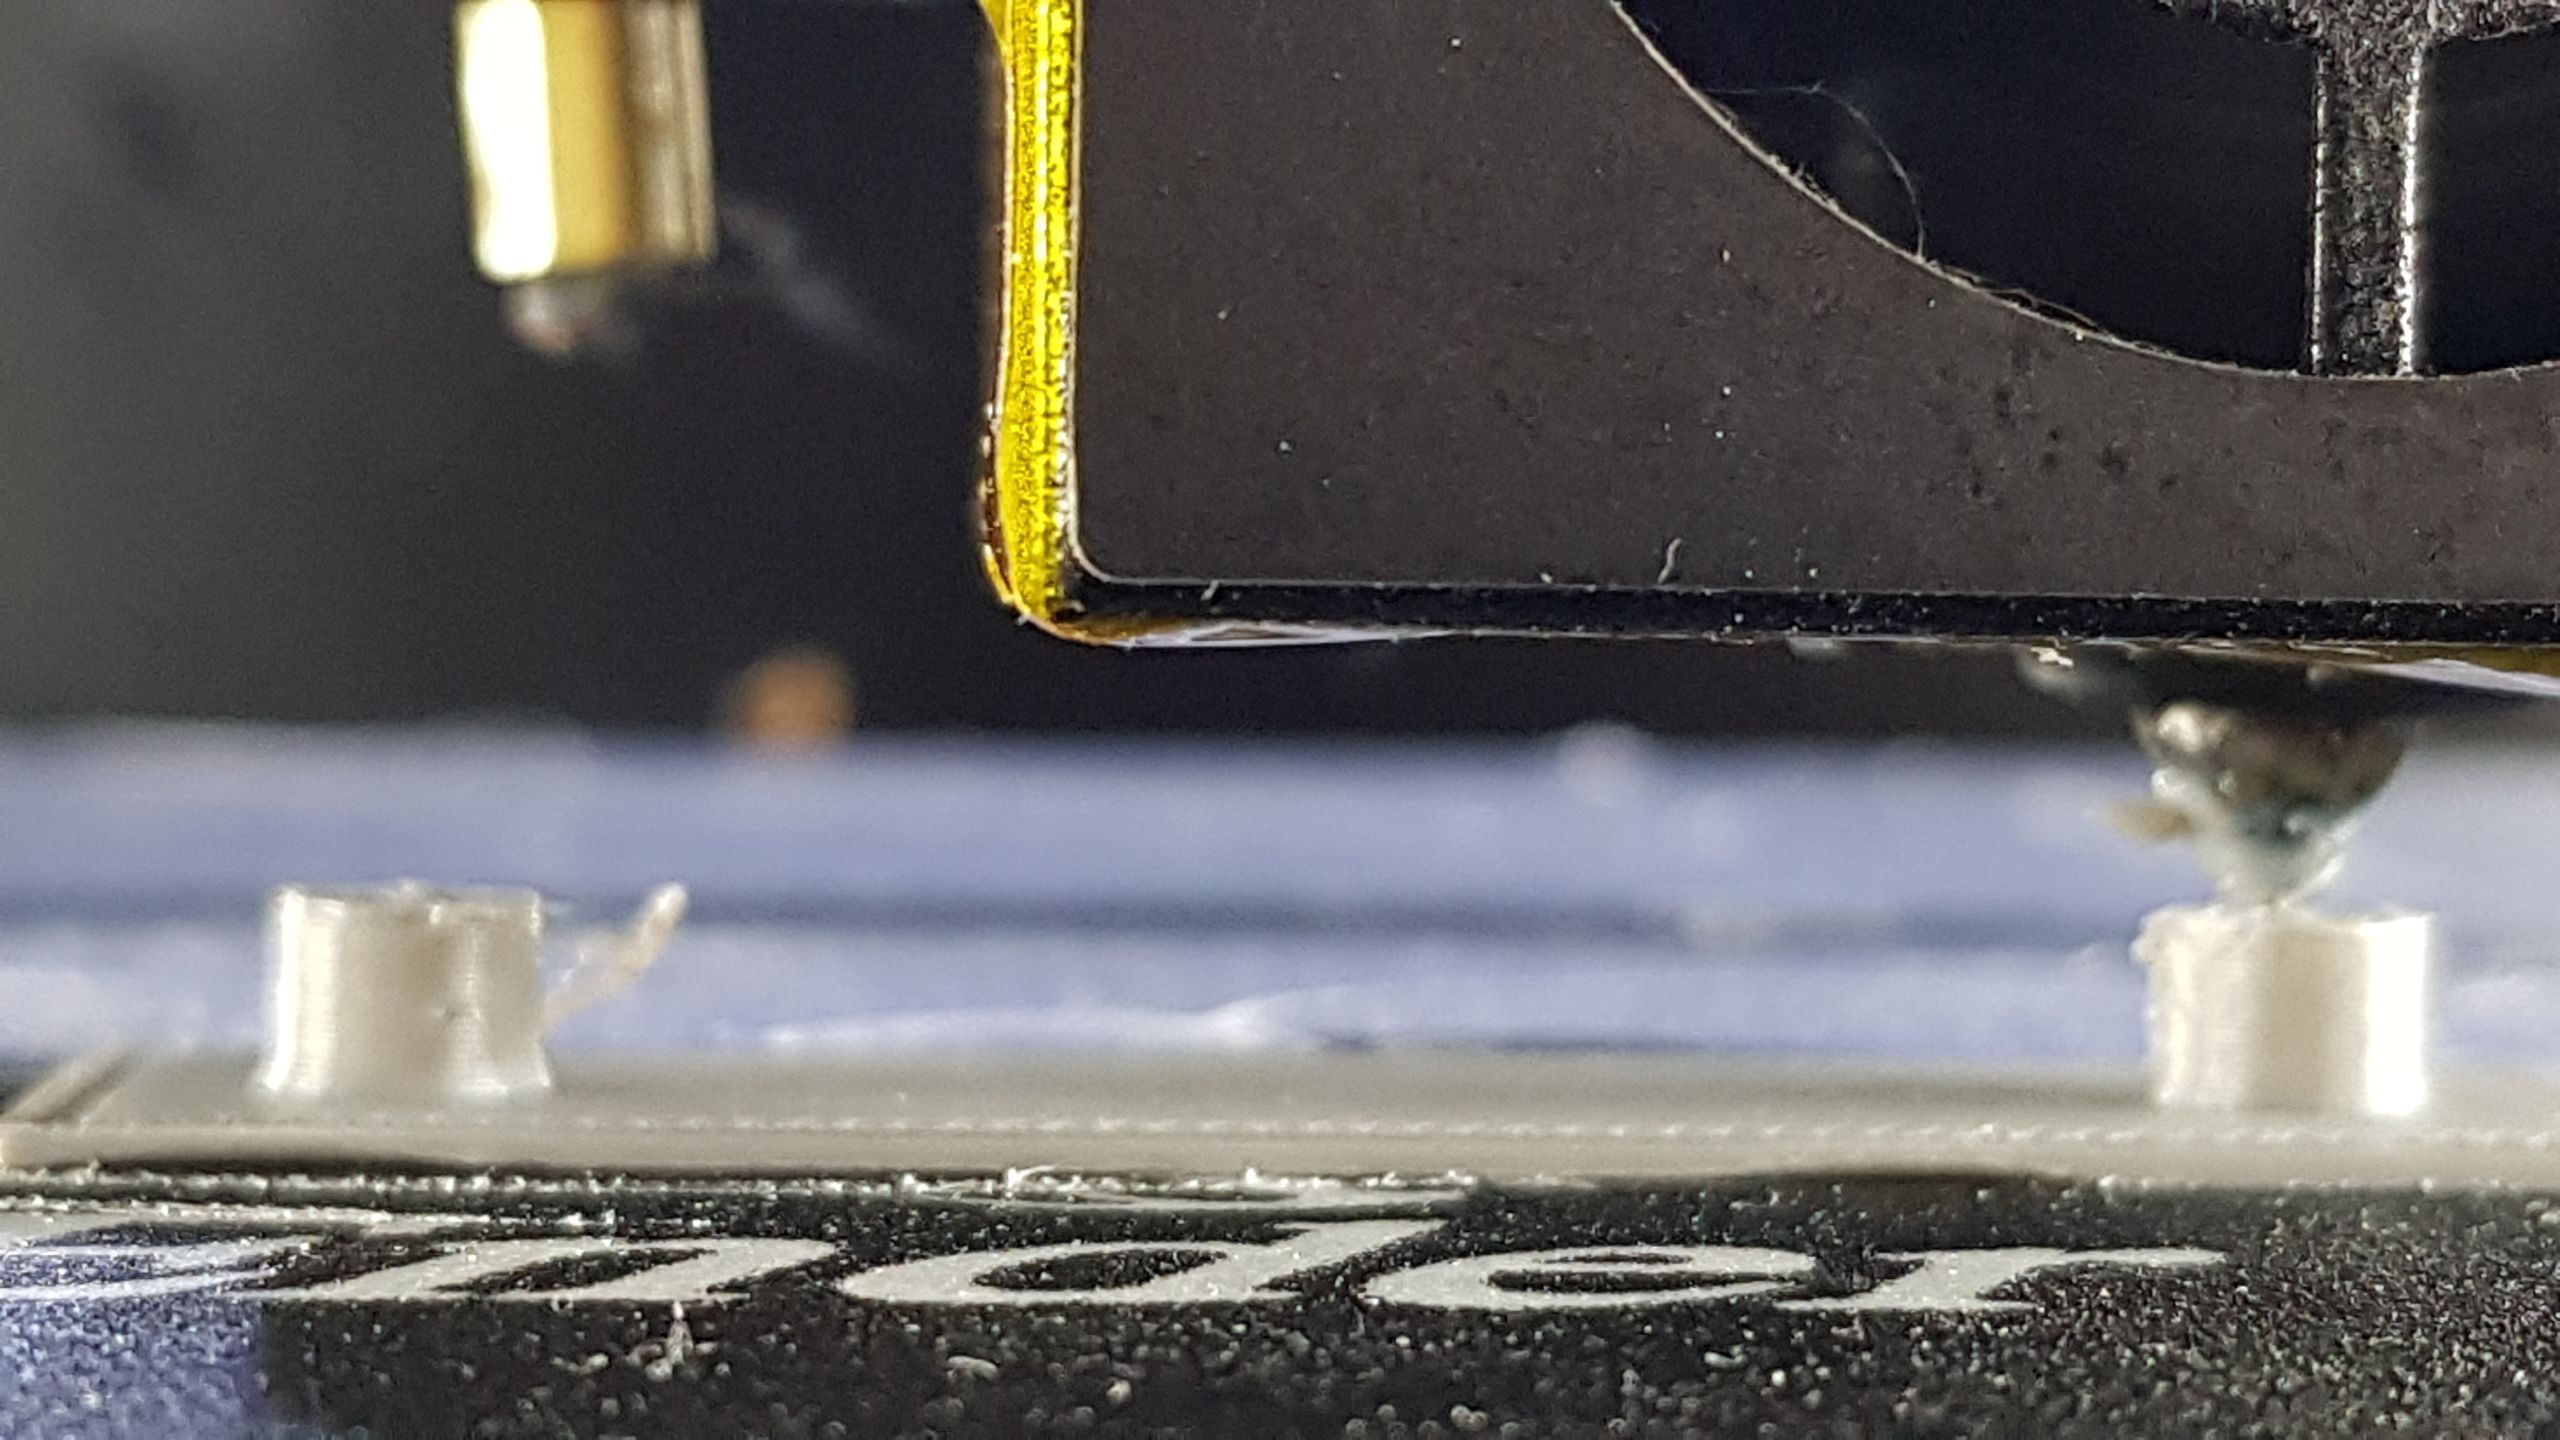
игрался с откатом, пробовал менять скорость отката от 25 до 50 мм/с, уменшаю- есть сопли, увеличиваю- появляются дырки в стенах от недоэкструзии в начале линии, менял величину отката от 5 до 10 мм. НО ВСЕГДА (независимо от длинны и скорости ретракта) есть маленькая капелька пластика , что начинает вылазить из сопла во время движения( получается что не весь пластик уходит и начинает под действием гравитации стекать) .
есть кусочек видео с замедленной сьемкой.
пробовал менять сопло, и немного играться с температурой(если отклонения более 10-15 градусов от рекомендуемой производителем, то выходит ужасно)
печатаю пластиком от фирмы eSUN PLA+ и PETG+
слайсер только Cura 4.4.1
механика в норме(принтеру месяц), экструдер откалиброван (шаги на длинну выдавливаемого)
принтер Эндер 3 про: все в стоке, только напечатал улучшеный воздуховод для оригинального кулера обдува и заклеил каптоном щель снизу между кожухом и соплом чтобы убрать сквозняк от ветилятора, и поставил более "агресивными зубцами" подающее колесо на экструдер(потому что были небольшие проскальзывания сначала)
Если печатать ABS то все более-менее сносно, но из-за недостатков (термоусадка), невозможно печатать большие детали и хочется уйти полностью к PETG и PLA, но как добится нормальной печати, например такой крупной детали со множеством элементов как на фото?...



Комментарии и вопросы
Как это купить?
Какую инфу про Z-mod вы здесь....
оо, супер, человек знакомый с....
Хочу поточечтно как в рироцеро...
err. mintemp: e1 printer halte...
Ситуация следующая: сканер раб...
С права от окружности виден де...