Как избегаете "ведения" детали при фотополимерной печати
Все привет,
На самом деле я не жду, что у этой проблемы есть какое-то простое решение. Но вдруг, кто придумал способ это обойти. Собственно в чем дело. После печати деталей с относительно тонкими стенками (2.3 - 3.0 мм), помывки и просушки детали, с ними все ок. Но стоит детали немного отлежаться, как ее начинает вести. Я уже перепробовал разные смолы, и спирторастворимые, и водорастворимые, и обычные и ABS-like. В той или иной мере они все этому подвержены.
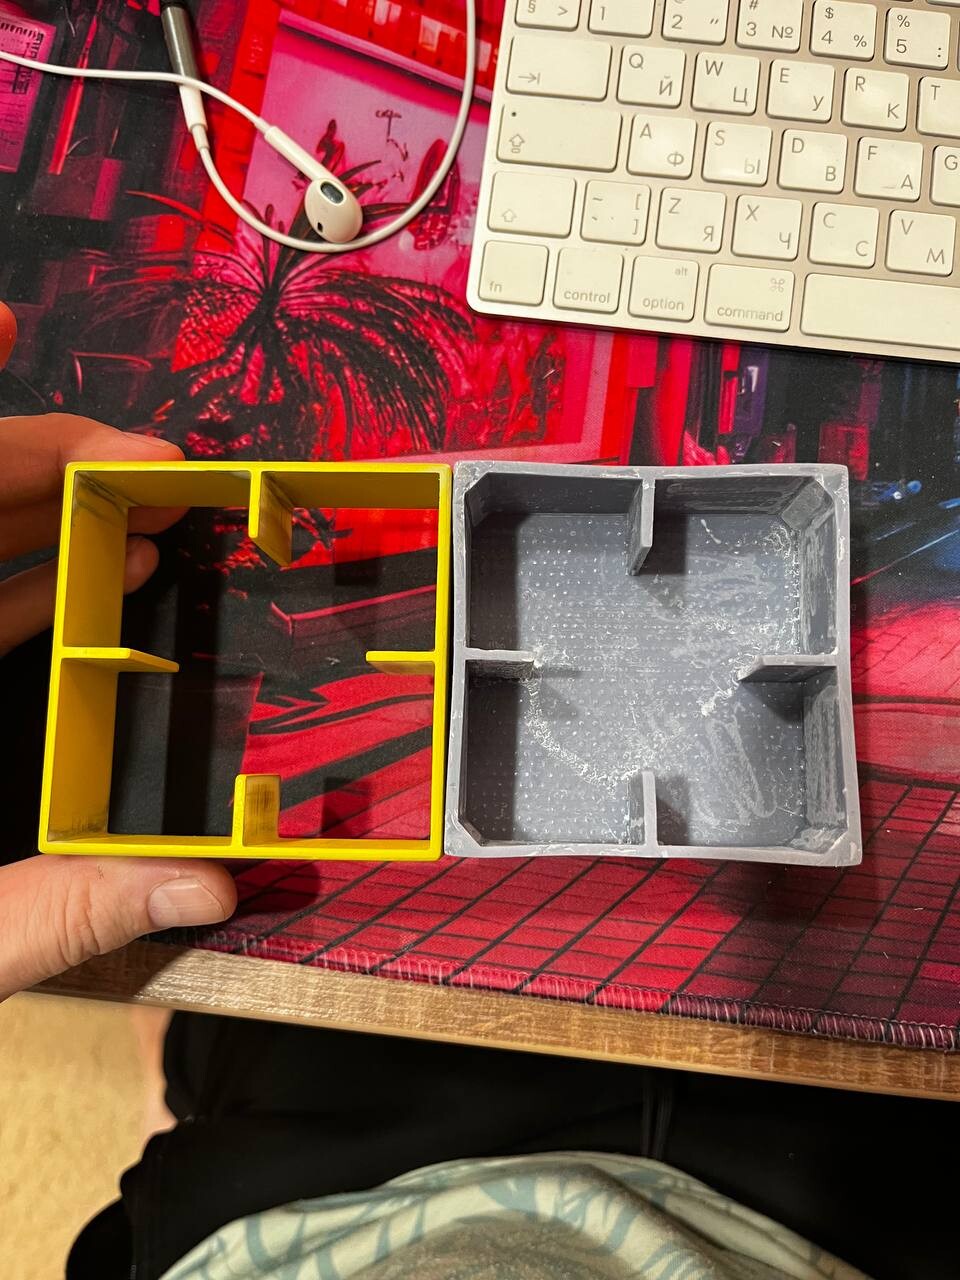
Вот пример. Слева, деталь напечатанная на FDM, с ней все ок, и пока я выбрал этот вариант. Справа, соответственно UV, Как видим, стенки сильно повело, хотя изначально она была четкая. FDM не нравится тем, что требует очень много шпаклевки и постобработки, чтобы получить гладкие стенки, но зато ее вообще не ведет.
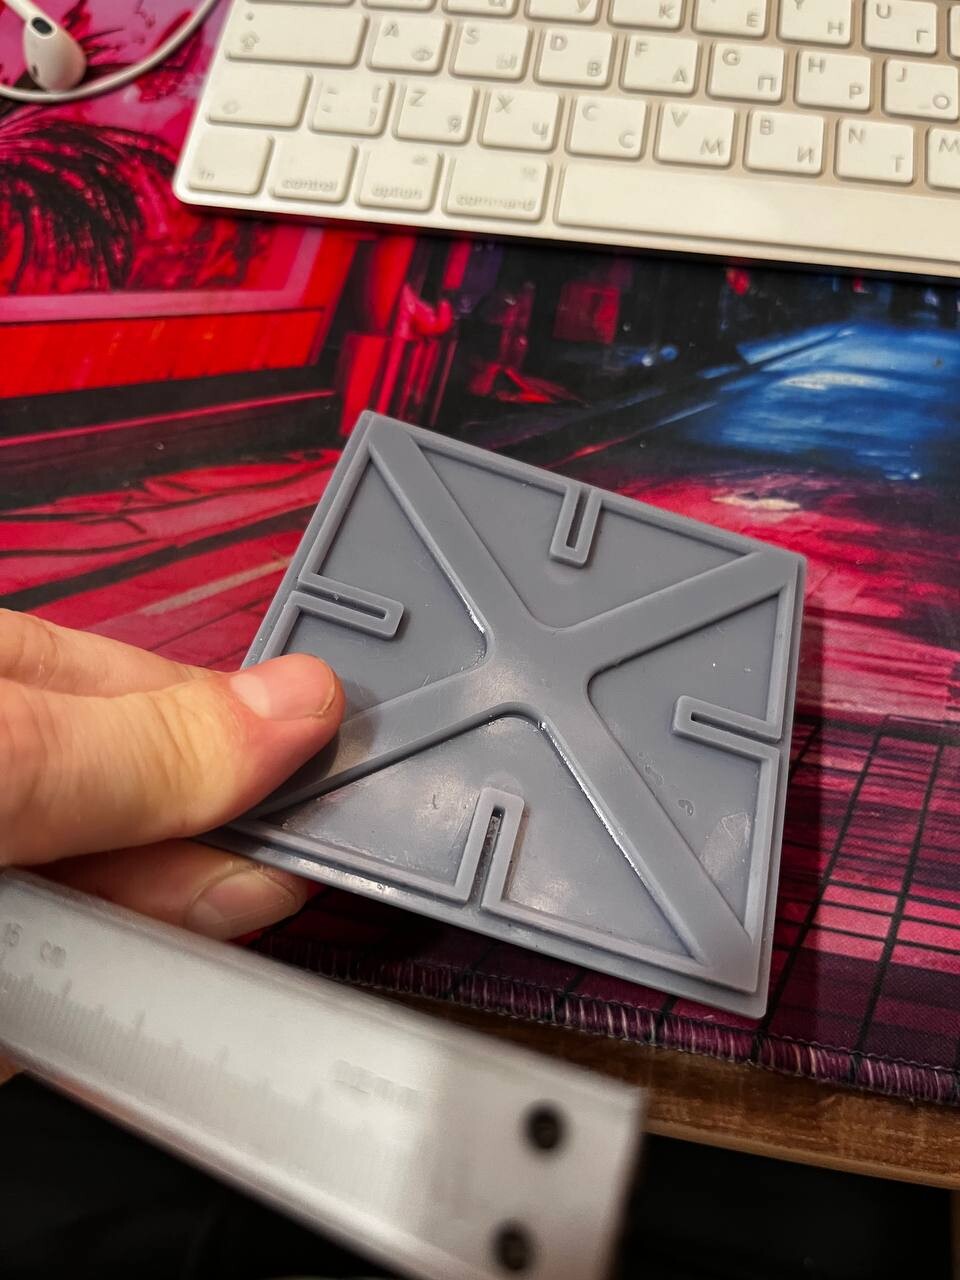
Я так же пробовал добавлять в модель рызные ребра жесткости. Они помогают лишь от части, но деталь все равно не идеально ровная.
Какие у кого есть мысли? Может кто-то уже побеждал подобную проблему?
Популярные вопросы
Паразитные слои
Работа с пластиком.
помогите выбрать 3Д принтер
почти нету! подскажите какой из переч...


Комментарии и вопросы
Хорошо что объяснил то, что и....
нет, хуже первого бамбука печа...
Зависит от клея. Но при 60 он....
Добрый день. Принтер достался...
Бамбу Лаб А1 работал где-то 2...
Хочу поточечтно как в рироцеро...
err. mintemp: e1 printer halte...