Белый пластик: почему именно он желтит, полосит и ведёт себя вредно
Доброго всем дня.
Тема всплывает в любой ветке про пластик, да и у меня самого белый стабильно самая нервная позиция. Человек печатает десятью цветами спокойно, берёт белый и получает то желтизну, то полосы, то разнотон между катушками.
Белый делают диоксидом титана, и кладут его много, заметно больше любого другого пигмента. Отсюда всё остальное: меняется текучесть, меняется теплопередача, растёт абразивность. Формально тот же PLA, а ведёт себя не так, как чёрный из той же партии.
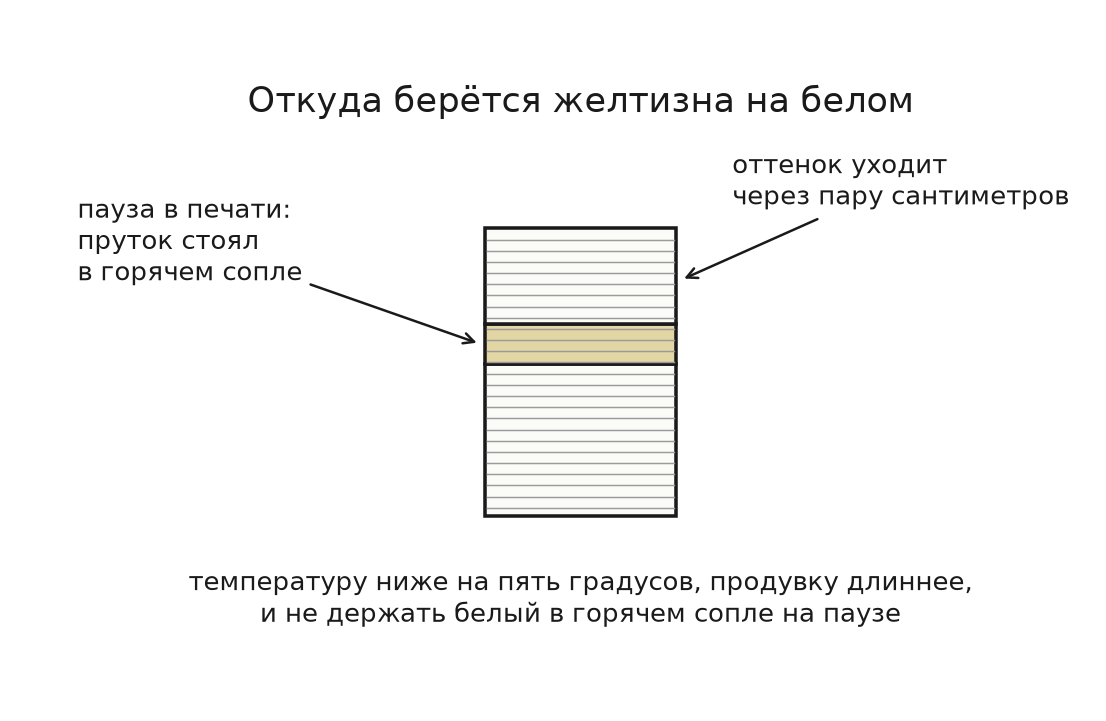
Желтизна у меня почти всегда оказывалась не про пластик, а про то, что с ним сделали. Классика это длинная печать с паузами, когда пруток стоит в горячем сопле, и первые сантиметры после паузы выходят с оттенком. То же самое после смены цвета, особенно если до белого печатали чёрным. Лечится скучно: температуру ниже градусов на пять, продувку длиннее, паузы короче. И не оставлять белый греться в сопле, если печать встала.
Вторая причина уже не про принтер. Белый желтеет от ультрафиолета, и деталь, которая пару месяцев простояла на подоконнике, уходит в кремовый. Катушка тут ни при чём.
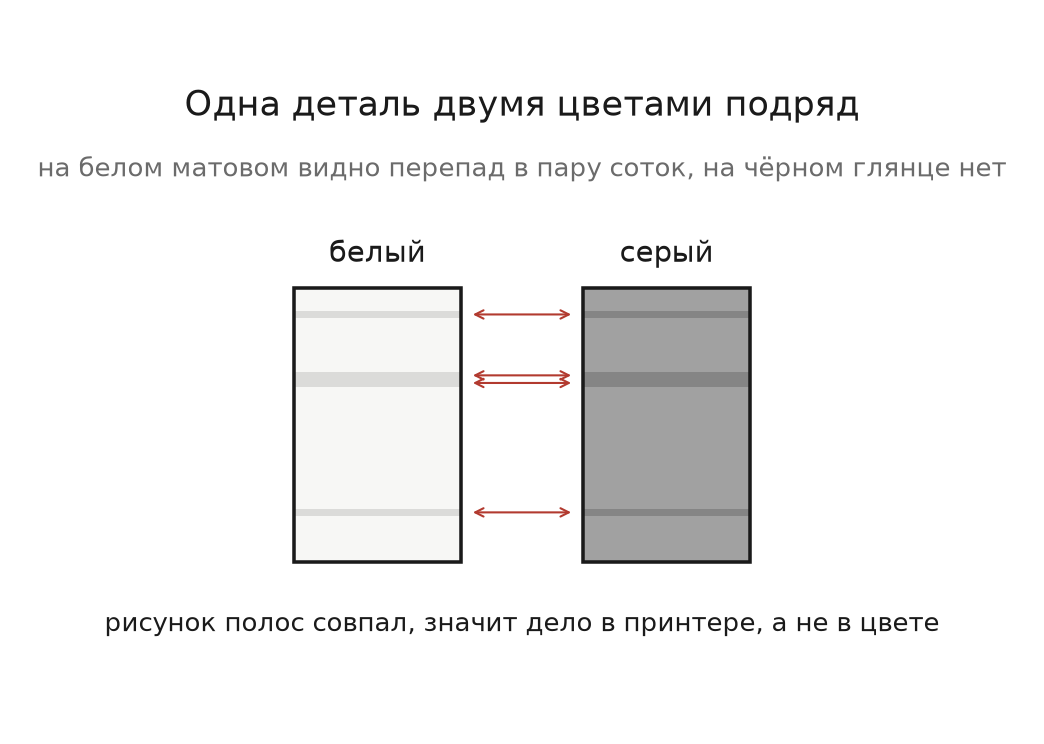
С полосами правда неприятная: на белом видно всё. На чёрном глянце дефект прячется в тенях, а на белой матовой поверхности глаз ловит перепад в пару соток. Проще говоря, полосы у вас были и раньше, просто вы их не замечали. Проверяется за одну печать. Одна и та же деталь белым и серым подряд, и если рисунок полос совпал, дело в принтере, а не в цвете.
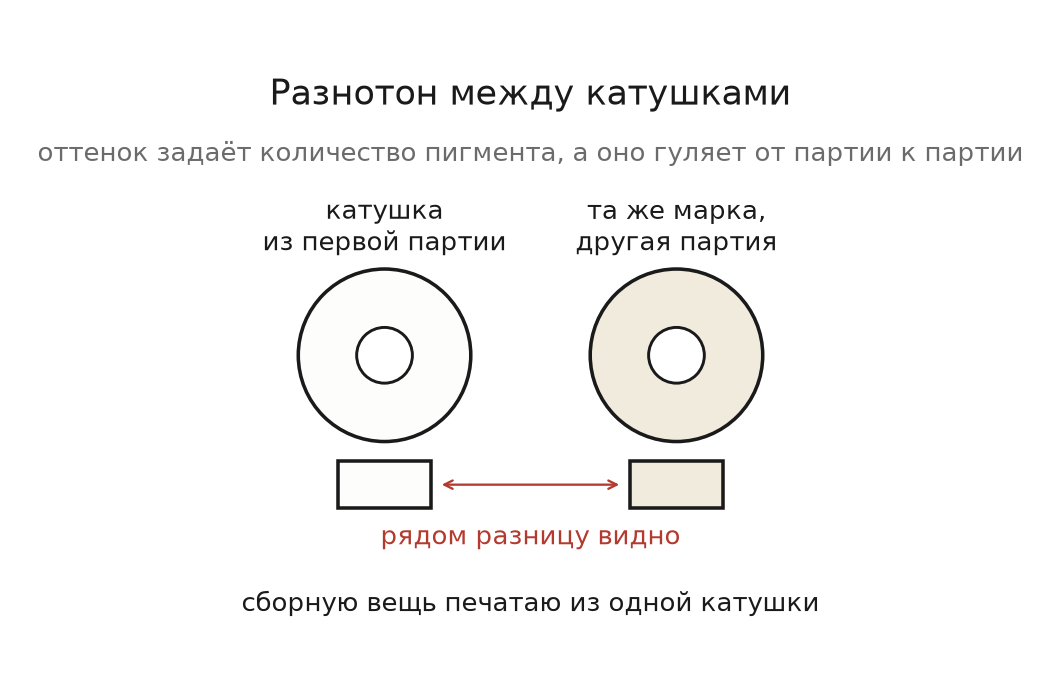
Разнотон самое обидное. Две катушки одного бренда, один артикул, а детали рядом отличаются, потому что оттенок задаёт количество пигмента, а оно от партии к партии гуляет. Поэтому если изделие собирается из нескольких белых деталей и его будут смотреть вблизи, я печатаю всё из одной катушки. Докупать белый через месяц и надеяться, что совпадёт, не стоит.
Про износ сопла на белом обычно забывают. Диоксид титана мягче стекловолокна, но это абразив, и латунь на белом живёт меньше, чем на цветном. Первым признаком будет не поломка, а поплывшая ширина линии, так что запас сопел лучше держать заранее.
Что в итоге работает у меня. Сушить, даже новую катушку. Температуру брать по нижней границе и поднимать только если слои плохо липнут. Первый слой не гнать. И проверять свежую катушку до того, как ставить её на ответственную деталь, а не после, когда переделывать уже дорого)
Картинки к статье начертил сам, фотографий под рукой не было.
Отдельно про белый PETG. Отношения у нас с ним сложные до сих пор, поставщика, за которого можно поручиться, я так и не нашёл. Если у вас такой есть, напишите, польза будет всем.
Еще больше интересных статей
Проверь на что способен твой принтер!
Подпишитесь на автора
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.
Все уже в курсе, что компания...
Сравнительный тест инженерных пластиков (дополненный)
Подпишитесь на автора
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.
Не так давно я публиковал статью с тестами инженерных пластиков. Собст...
Атмосферные ненагруженные испытания пластиков. Два года спустя.
Подпишитесь на автора
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.


Комментарии и вопросы
Ссылка на демо https://github....
У меня были платные курсы от Н...
Автор наверно не в курсе что p...
Собираю Stealthmax V2 можно ск...
Прошу помочь разобраться. В 3д...
Мужики, быть может кто нибудь...
Купил Anycubic Mono 4. Пробую...