SLS 3D-печать на TPM3D P360: экспресс-анализ качества деталей
Специалисты компании TPM3D представили краткий анализ качества деталей, изготовленных методом SLS 3D-печати (селективного лазерного спекания полимерных порошков) на 3D-принтере TPM3D P360. Детали изготовлены с использованием двух материалов — композита Precimid1172Pro GF30 BLK из полиамида-12 с наполнителем из стеклянных микросфер и чистого полиамида-12 Precimid1172Pro BLK.
Специалисты рассмотрели три основные аспекта качества — размерную точность, качество поверхностей и разрешение 3D-печати. Кроме того, учитывались некоторые преимущества и ограничения SLS 3D-печати, а также тонкости проектирования деталей под эту технологию аддитивного производства.
Размерная точность и отклонения
Для испытаний изготовлены эталонные образцы с высотой слоев 0,12 мм. Приведенные в таблицах ниже отклонения отображают разницу между размерами, заданными в CAD, и фактическими размерами, полученными при 3D-печати.
Точность по горизонтали
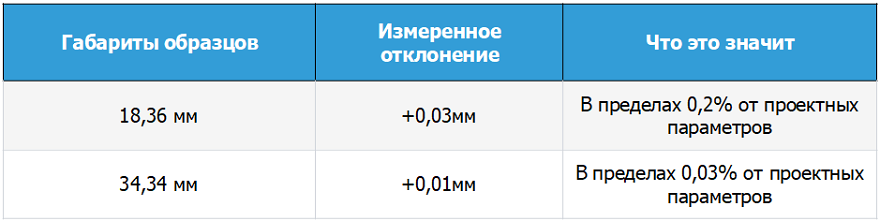
В горизонтальной плоскости SLS 3D-принтер P360 обеспечивает допуски значительно ниже 0,05 мм для деталей в диапазоне 18-35 мм. Небольшое положительное отклонение (габариты деталей немного превышают заданные значения), является предсказуемым и компенсируется заранее, при цифровом проектировании деталей.
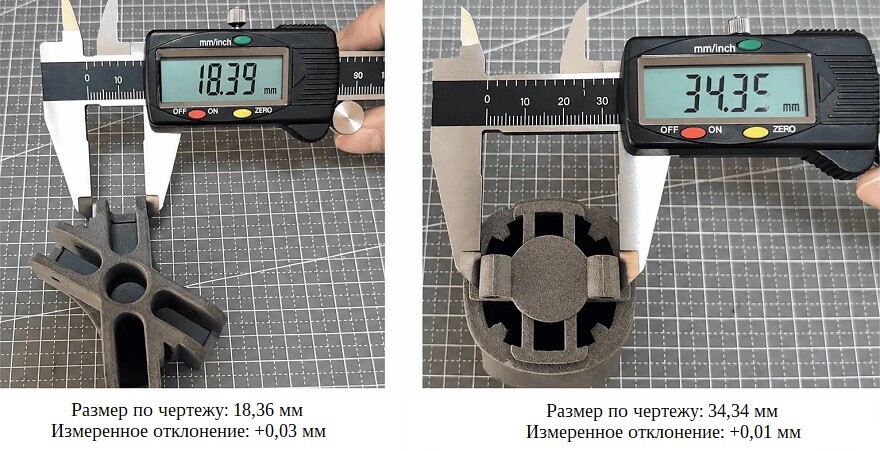
Фото: TPM3D
Точность по вертикали
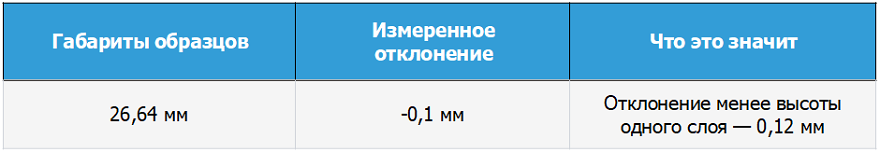
Вертикальное отклонение больше горизонтального — это ожидаемый результат для всех процессов послойной 3D-печати. Отклонение в -0,1 мм для элемента размером 26,64 мм — меньше, чем высота одного слоя печати, то есть 0,12 мм.
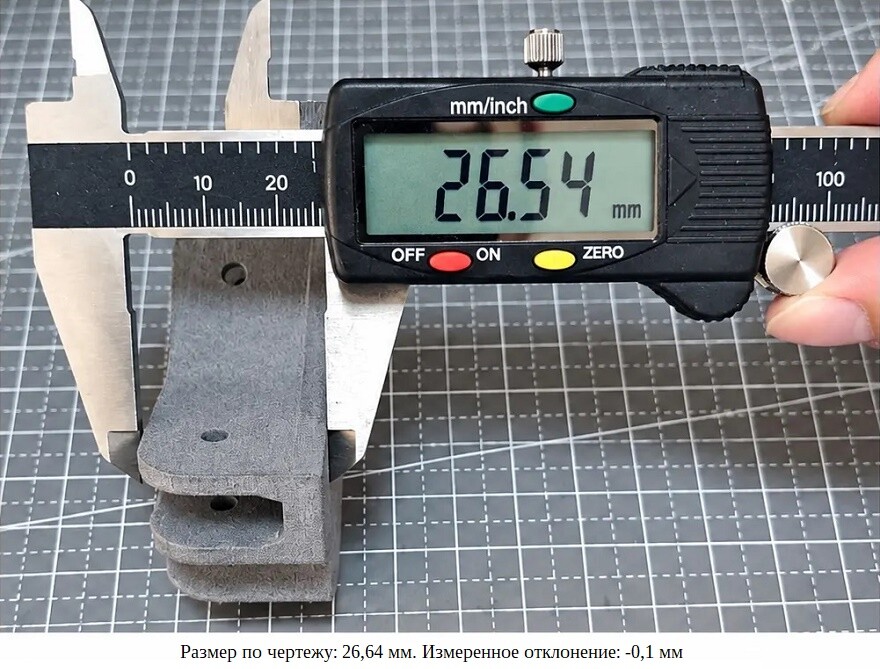
Фото: TPM3D
Толщина стенок
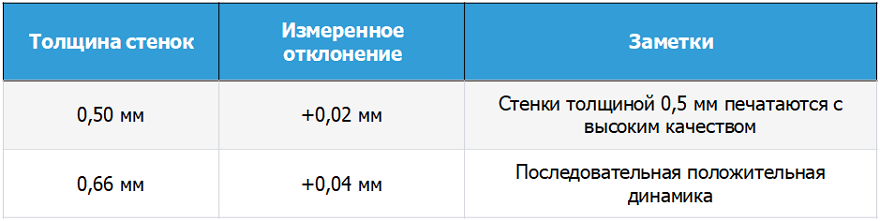
Тонкие стенки толщиной 0,5 мм печатаются с отклонением всего +0,02 мм. Это довольно хороший результат: стенки толщиной 0,5 мм находятся на нижнем пределе возможностей качественной SLS 3D-печати, и 3D-принтер P360 удачно справился с такой задачей.
Качество поверхностей
Верхняя и нижняя поверхности деталей
Напечатанные на P360 тестовые образцы демонстрируют гладкие, ровные поверхности с незаметными линиями лазерного спекания. Поверхности однородные, матовые, без ямок, вздутий и видимых дефектов. Внутренние поверхности достаточно гладкие и практически не требующие шлифования, внешние, контактные поверхности могут требовать небольшой пескоструйной обработки или сглаживания паром.
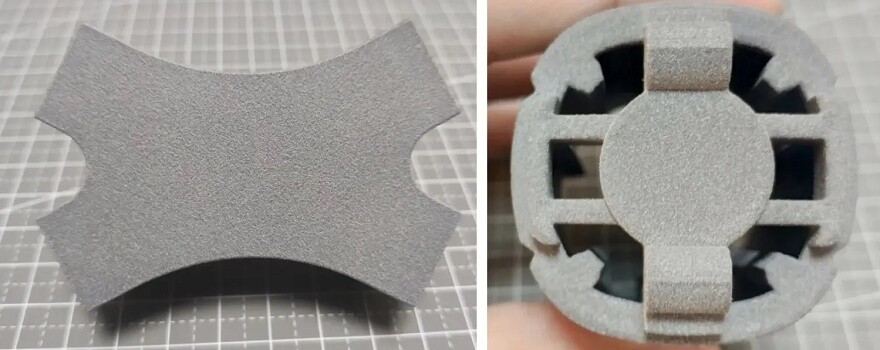
Детали после пескоструйной обработки. Фото: TPM3D
Боковые поверхности
На боковых стенках видны минимальные следы «апельсиновой корки» и едва заметные линии слоев. «Апельсиновая корка», то есть фактурная, шероховатая поверхность — типичный дефект SLS 3D-печати, вызываемый неравномерным распределением порошка или термической нестабильностью в рабочей камере 3D-принтера. На фото ниже этот дефект практически отсутствует.
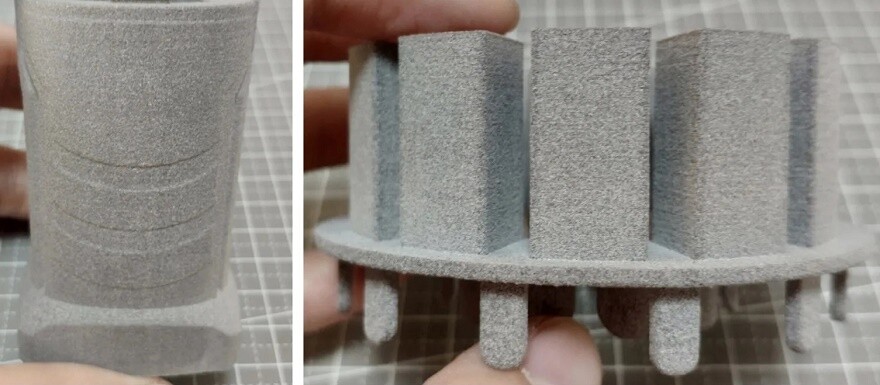
Высокое качество боковых поверхностей деталей, напечатанных на 3D-принтере P360. Фото: TPM3D
Линии при высоте слоев 0,12 мм видны только при внимательном изучении. На вертикальных стенках они выглядят как очень слабые горизонтальные полосы, при наклоне поверхностей на 30-60° ступенчатая структура чуть более выражена, но все равно едва заметна.
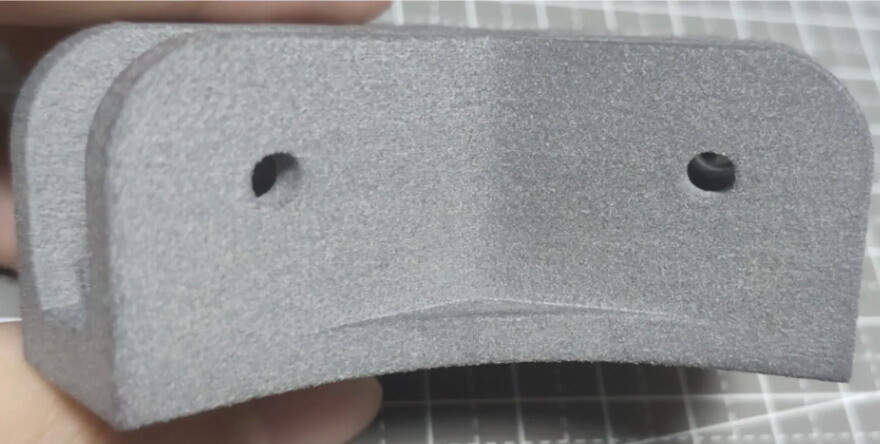
Фото: TPM3D
3D-печать деталей со сложной геометрией
На тестовых деталях отсутствуют неровности, в том числе на острых углах. Часто встречаемые при SLS 3D-печати выступы в углах вызываются избыточным теплом, накапливаемым при изменении траектории лазерного луча. В 3D-принтерах TPM3D P360 энергия лазерных источников автоматически регулируется, помогая избегать таких дефектов.
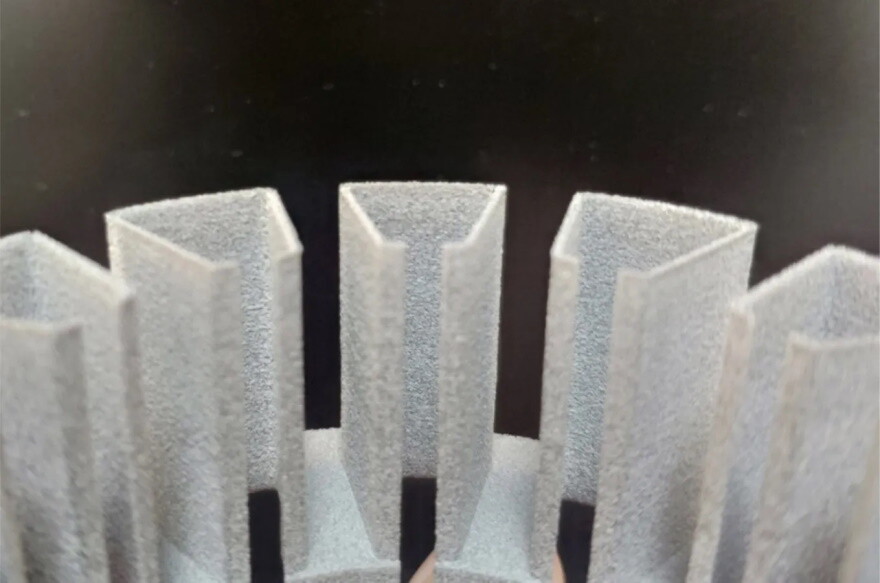
Качественная 3D-печать деталей со сложной геометрией, включая острые углы. Фото: TPM3D
Почему качество поверхности при 3D-печати на Р360 остается неизменным
Стабильно ровные поверхности обусловливаются двумя основными факторами:
- Выравнивание слоев порошка с помощью автоматического ракеля. В SLS 3D-принтерах P360 для нанесения и выравнивания каждого слоя порошка используется ракель, а не валик, как в некоторых конкурентны системах. Ракель обеспечивает равномерную укладку, в то время как валики подвержены вибрациям и могут накапливать статический заряд, что может приводить к неравномерному распределению порошка и вытекающим дефектам.
- Высокая степень спекания порошков. Углекислотный лазерный излучатель спекает до 96% нейлонового порошка с минимальным тепловым рассеиванием и без паразитного спекания по краям слоев, что положительно влияет на качество поверхностей и размерную точность.
Механическая прочность
Испытательные образцы подвергались ручному сгибанию и сравнению усилий, необходимых для разрушения деталей.
Напечатанные на SLS 3D-принтере P360 детали требовали большего усилия для деформации и разрушения, чем эталонные образцы, напечатанные на FDM 3D-принтере. Это указывает на то, что процесс селективного лазерного спекания дает плотный, хорошо спеченный материал не только на поверхностях, но и по всему объему. Углекислотный лазер позволяет качественно спекать каждый слой порошка, обеспечивая высокую плотность и прочность.
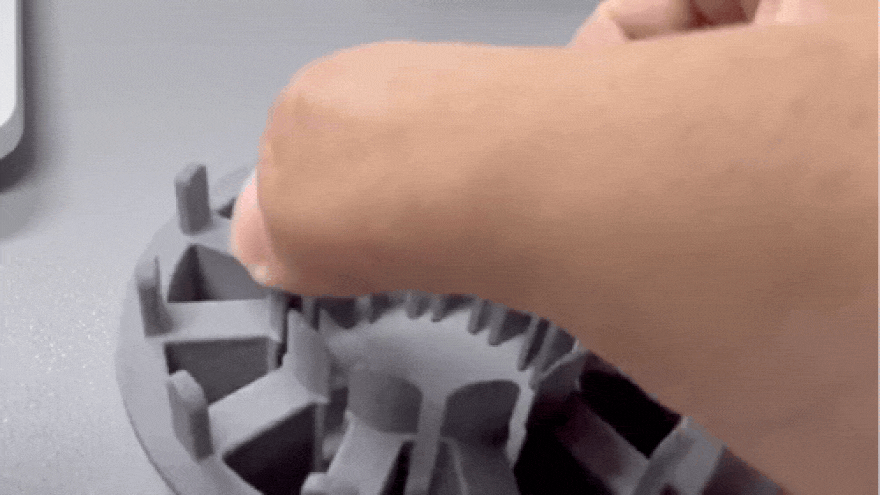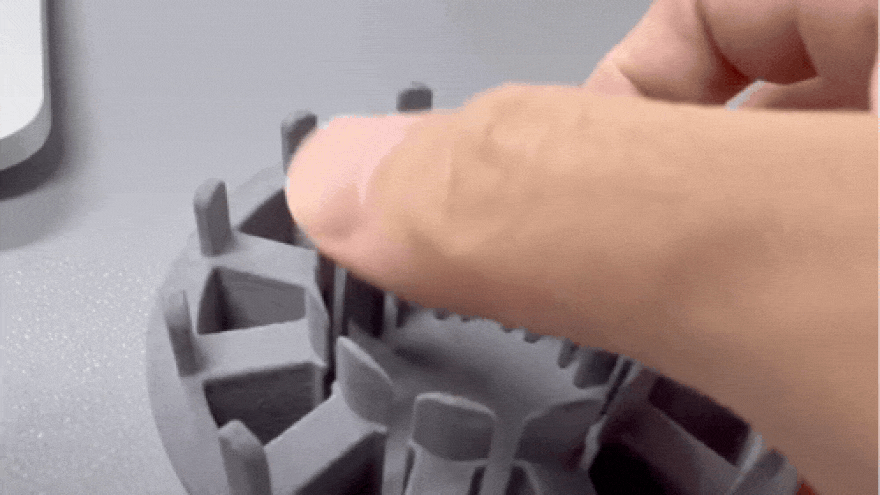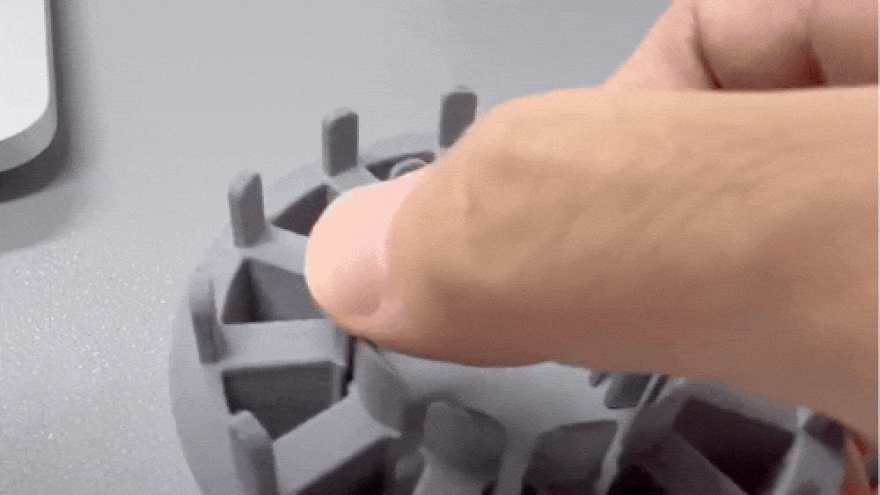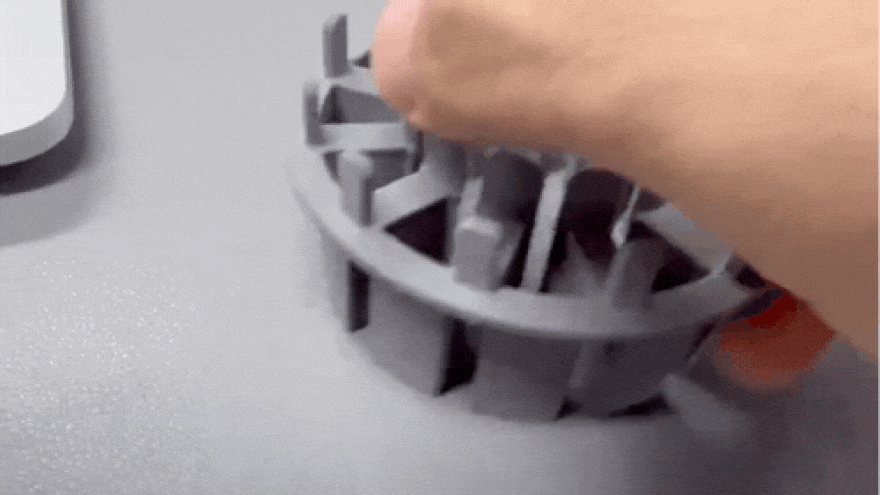
Испытания на прочность путем ручного сгибания. Фото: TPM3D
Ответы специалистов TPM3D на часто задаваемые вопросы
Какова размерная точность деталей, получаемых методом SLS 3D-печати?
На 3D-принтере TPM3D P360 горизонтальные элементы в диапазоне 18-35 мм демонстрируют погрешности в пределах ±0,03 мм. Вертикальные элементы показывают несколько большие отклонения — приблизительно 0,1 мм для элементов размером 27 мм.
Насколько гладкими получаются поверхности деталей?
Изготовленные методом SLS 3D-печати детали имеют матовые, слегка зернистые поверхность сразу. На 3D-принтере TPM3D P360 плоские поверхности гладкие, без видимых линий от лазерного спекания, боковые стенки не имеют эффекта «апельсиновой корки». При толщине слоя 0,12 мм линии спекания слоев едва заметны. Пескоструйная обработка или сглаживание паром позволяют получать равномерные матовые поверхности, удовлетворяющие требованиям большинства клиентов.
Можно ли печатать тонкие стенки методом SLS?
Да. TPM3D P360 надежно печатает стенки толщиной всего 0,5 мм с отклонениями 0,02 мм. Для стенок толщиной 0.66 мм отклонения составляют 0.04 мм. При 3D-печати стенок толщиной менее 0.5 мм результаты становятся менее предсказуемыми.
Насколько прочны детали, напечатанные методом SLS?
Напечатанные на 3D-принтере TPM3D P360 детали требуют большего усилия для деформации и разрушения по сравнению с деталями, напечатанными на FDM 3D-принтере. Углекислотный лазер обеспечивает спекание до 96% нейлонового порошка, что обеспечивает высокую прочность деталей, сопоставимую с прочностью литых аналогов.
Почему изготовленные методом SLS 3D-печати детали имеют закругленные края?
Диаметр лазерного пятна — 0,25 мм у 3D-принтера P360 — определяет минимальный радиус кромок. Поскольку луч имеет физическую ширину, острые кромки и фаски печатаются с малым радиусом. При необходимости получения идеально острых кромок следует проводить соответствующую постобработку.
Какую высоту слоев следует выставлять при SLS 3D-печати?
3D-принтер TPM3D P360 поддерживает 3D-печать слоями высотой 0,06-0,2 мм, при этом для большинства применений рекомендуется 0,12 мм. При высоте слоев 0,12 мм достигается оптимальный баланс между качеством поверхностей, точностью и скоростью 3D-печати. Более тонкие слои улучшают качество поверхностей, но значительно увеличивают время 3D-печати.
Компания «Аврора Карбон Технолоджи» (Avrora-3D) — официальный партнер производителя SLS 3D-принтеров и расходных материалов TPM3D в РФ и странах Таможенного союза.
Avrora-3D предлагает услуги промышленной SLS 3D-печати в Москве на 3D-принтере TPM3D модель P360. Подробная информация доступна на официальном сайте.
С примерами применения промышленной SLS 3D-печати можно ознакомиться по ссылке.
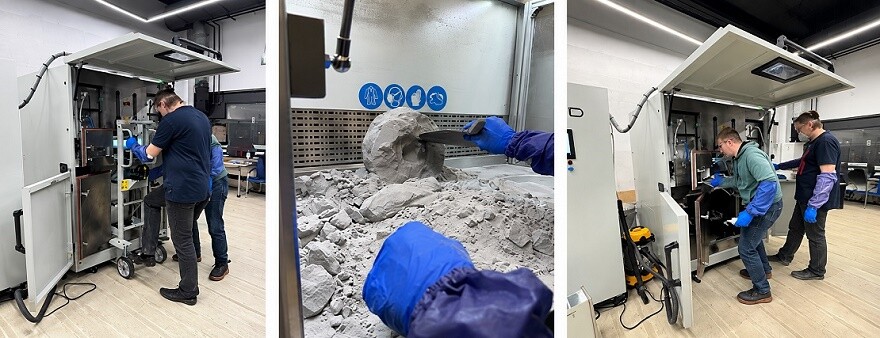
Аддитивная установка TPM3D P360 в 3D-центре компании «Аврора Карбон Технолоджи»
Реклама. ООО "Аврора Карбон Технолоджи", ИНН: 7720756428
Еще больше интересных статей
В Перми покажут 3D-печатный скелет трогонтериевого слона
Подпишитесь на автора
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.
Открыта регистрация на IX ракетостроительный чемпионат «Реактивное движение»
Подпишитесь на автора
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.
#3Dврачам: поможем бороться с пандемией. Приглашаем присоединиться к движению «Мейкеры против COVID-19»
Подпишитесь на автора
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.
3D-печатники, мейкеры и просто неравнодушные люди в России подключа...


Комментарии и вопросы
Согласен. Но это конкретное фо...
прекрасно он печатает абс с на...
да вы и с бамбуками не в ладах...
Добрый день/вечер, недавно нач...
Всем доброго времени суток. Пр...
Имею такую проблему: Creality...
Печатал на bambu lab p1s и поп...