

Начало пути

Всем привет! Решил наконец записать историю о том, как я погружался в мир 3D-печати — с надеждами, разочарованиями и неожиданными открытиями. Может, кому-то из новичков это сэкономит пару вечеров (а то и нервов).
Мечта и реальность
Давно хотел принтер. Смотрел в сторону чего-то вроде Bambu P1S — с мультицветом, AMS и всем этим великолепием. Но пока на такое появились бы свободные средства (а это при условии, что на второе увлечение — нейросети — нужно ещё больше денег; одна оперативка сейчас стоит как крыло от самолёта), повезло взять AnyCubic 4Max Pro 2. И знаете — для старта это оказалось вполне неплохо.
Первые радости PLA
На нём дело пошло почти сразу, но только на PLA. Радости было море: наконец-то можно делать всякие штуки своими руками, а не заказывать где-то. Печатал, любовался, радовался. Идиллия длилась ровно до тех пор, пока задачи не заставили выйти за пределы PLA.
PETG: где начались приключения
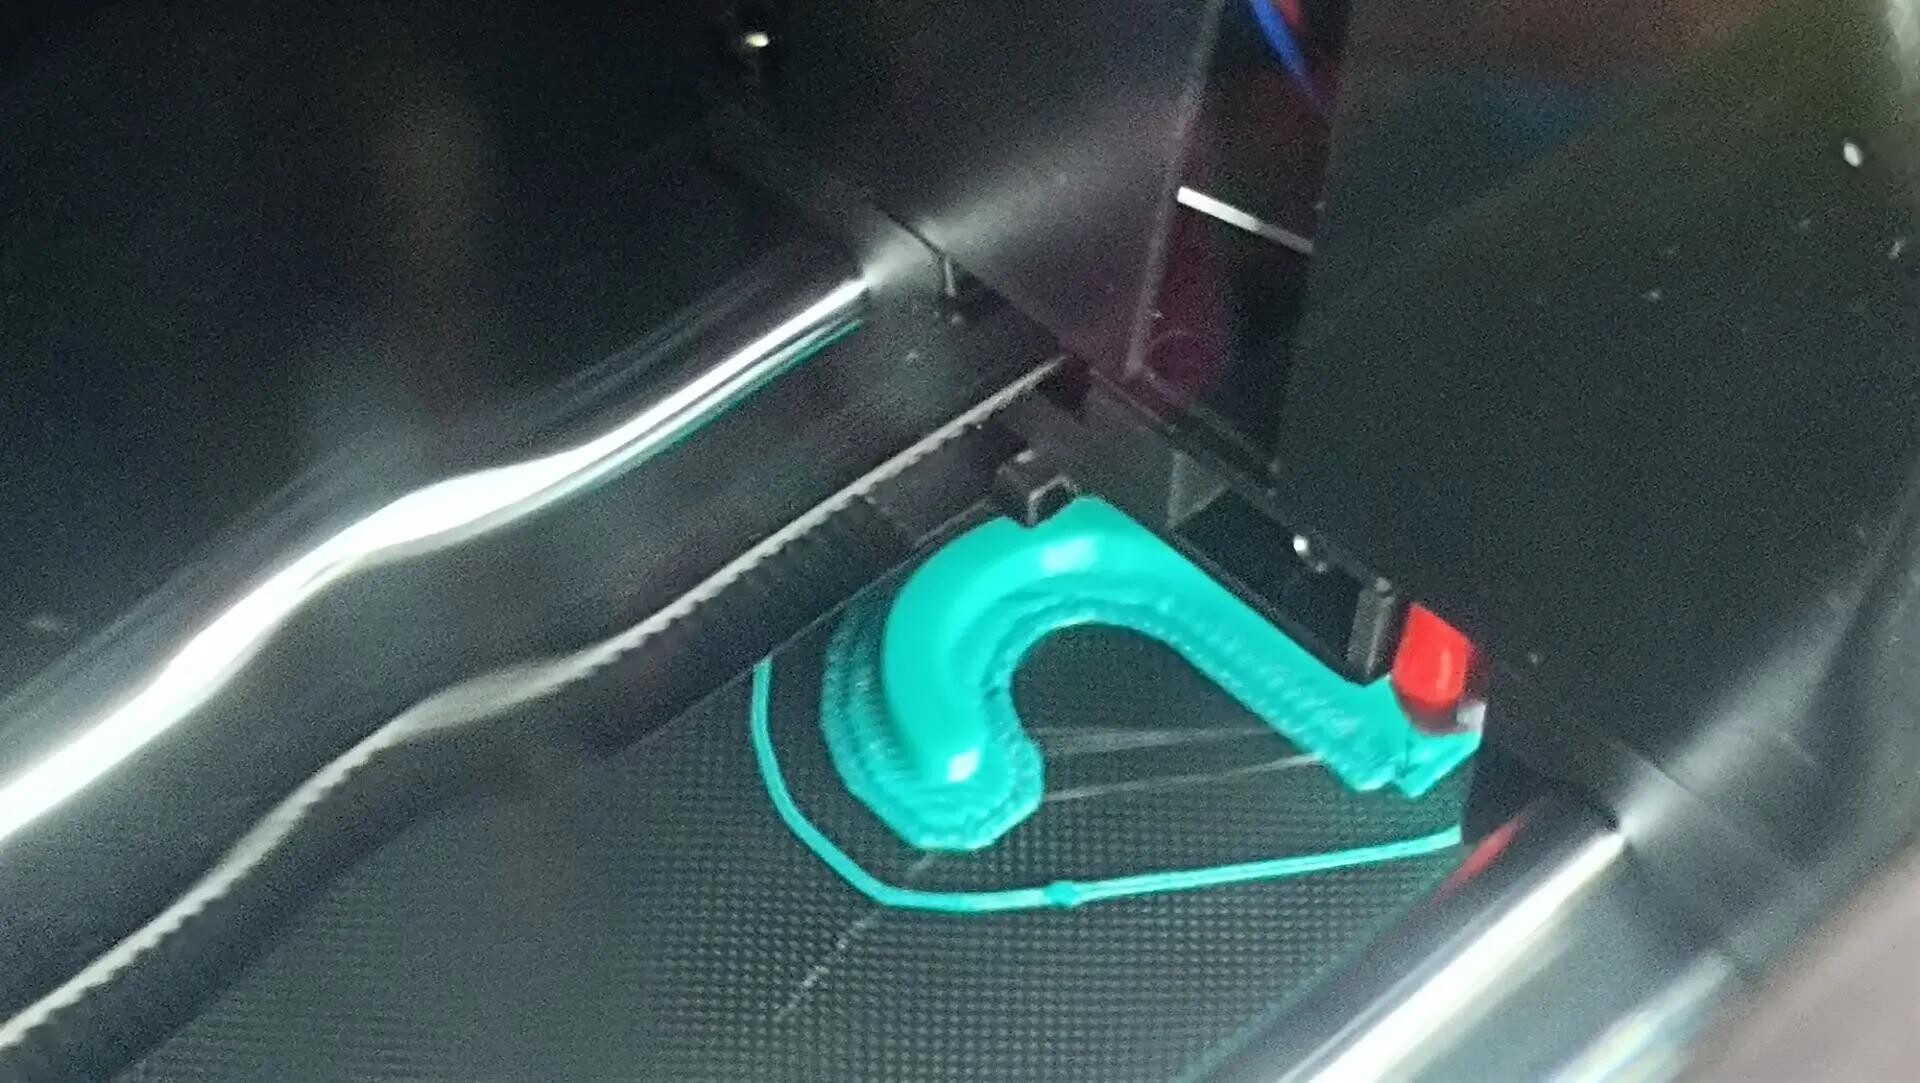
PETG манил по двум причинам. Во-первых, это самый распространённый и относительно дешёвый пластик — даже дешевле PLA, на маркетплейсах его завались в любых вариантах и цветах. Во-вторых, он прочнее и отлично подходит для деталей, которые просят напечатать для сада и огорода — то есть тех, что постоянно контактируют с водой и землёй.Но PETG оказался куда менее прощающим к печати «на отшибись». Настроил профиль в Orca под закупленный пластик, заправил пруток, запустил пробную печать — и... первый слой наотрез отказался налипать на ультрабазу. Пластик тянулся клубком за соплом, наматывая на себя птичье гнездо. Дальше — активные поиски: перекалибровка стола, тесты flow rate, тесты на предел по volumetric, температурные башни... и никакого результата. Первый слой в лучшем случае ложился не ровной линией, а наплывами и волнами — как будто переэкструзия, хотя в слайсере всё уже выставлено ниже самого низкого предела, плюс z-offset, длина и скорость ретракта и всё прочее.
Винт, который всё изменил
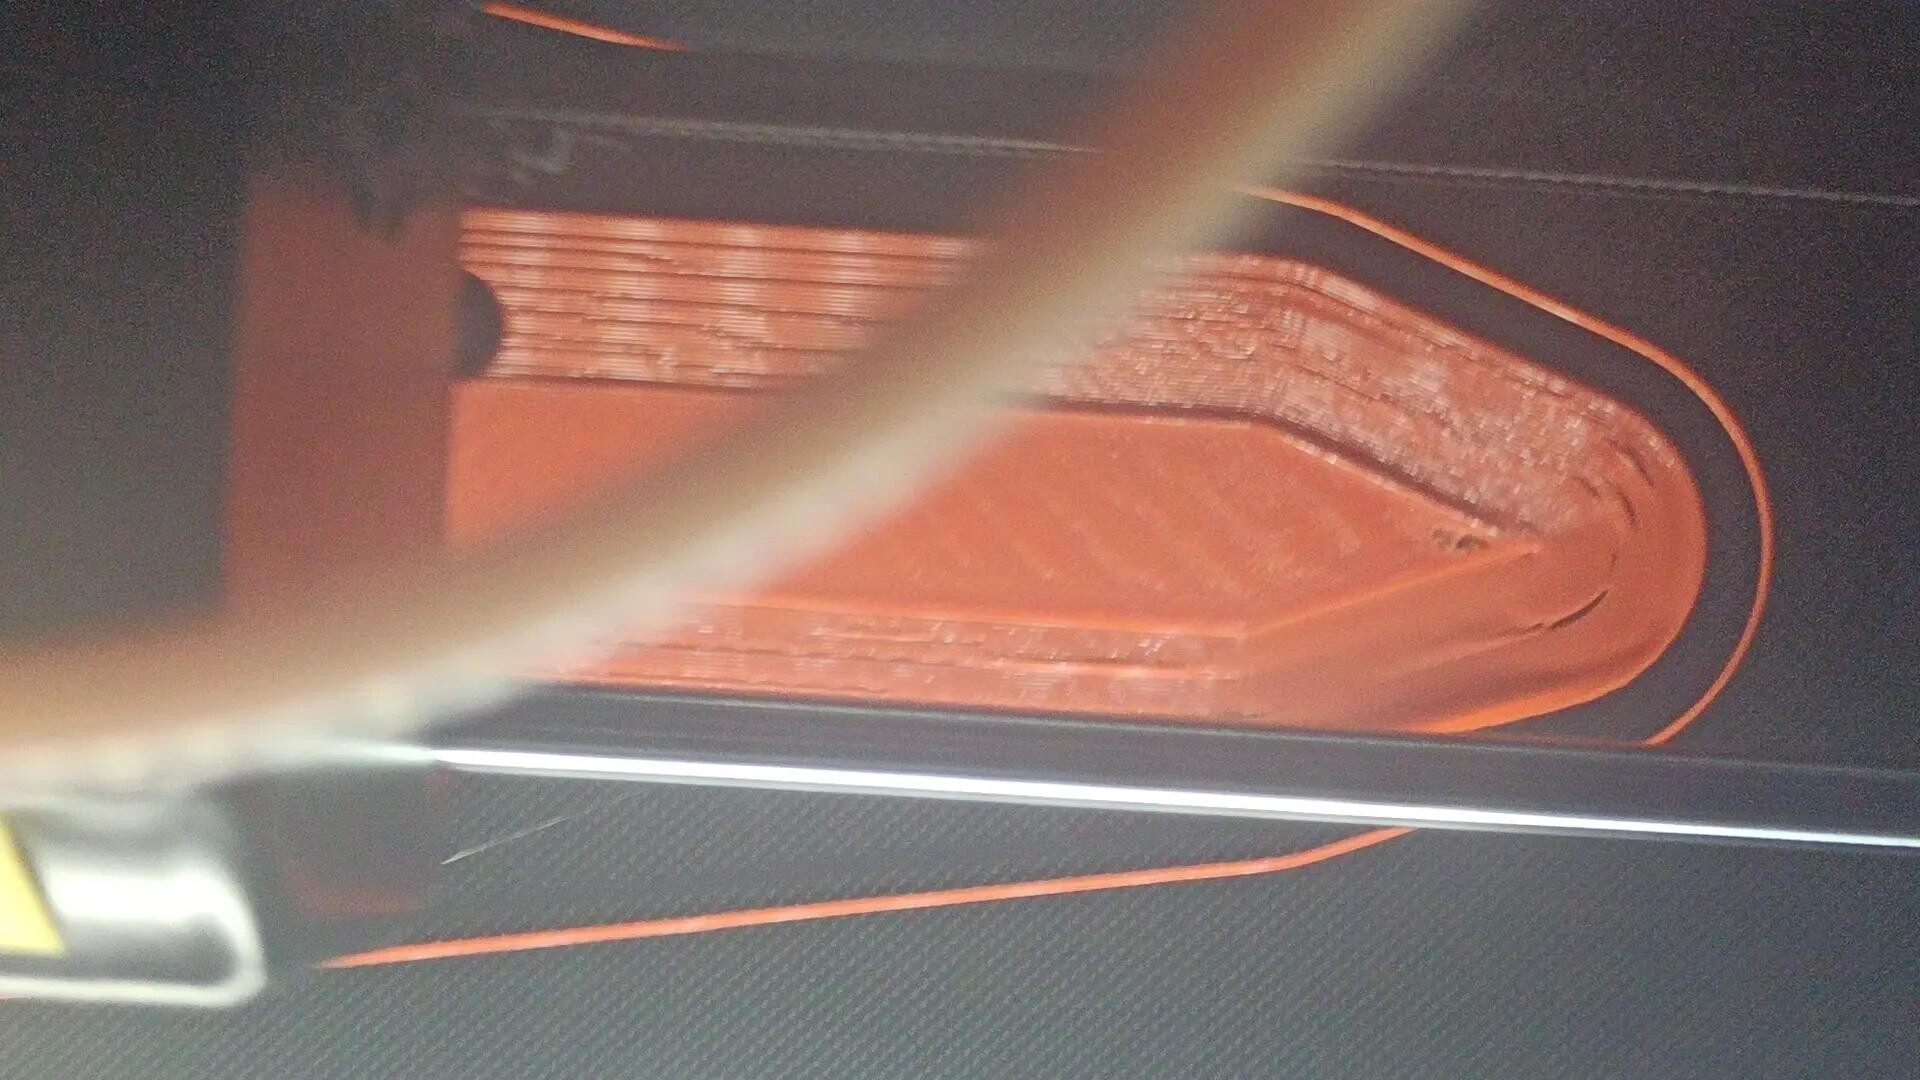
Решение оказалось куда проще и могло сэкономить кучу времени. Дело в том, что на каретке принтера есть винт — незаметный такой, стоит себе и никого не трогает. Инструкция по нему говорит: если подача сильная — крутите по часовой стрелке, если слабая — против. У меня с PLA всё было ок, но в процессе печати очередной каймы я решил крутануть его в сторону уменьшения — и первый слой стал ложиться заметно лучше.Задумался. То есть вопреки настройкам слайсера есть жёсткая настройка принтера, которая вертит на прутке все остальные настройки? Полез копаться. Как я понял: слайсером регулируется длина подачи нити (сколько нужно протолкнуть в сопло на этом участке) и скорость (как быстро это сделать). Но нигде не регулируется, с какой силой давить нить через сопло. Вот этот винт, по всей видимости, и отвечает за силу протяжки — регулируя прижим шестерней экструдера к филаменту.Покрутил до приемлемого качества — и всё стало куда лучше.
Что в планах
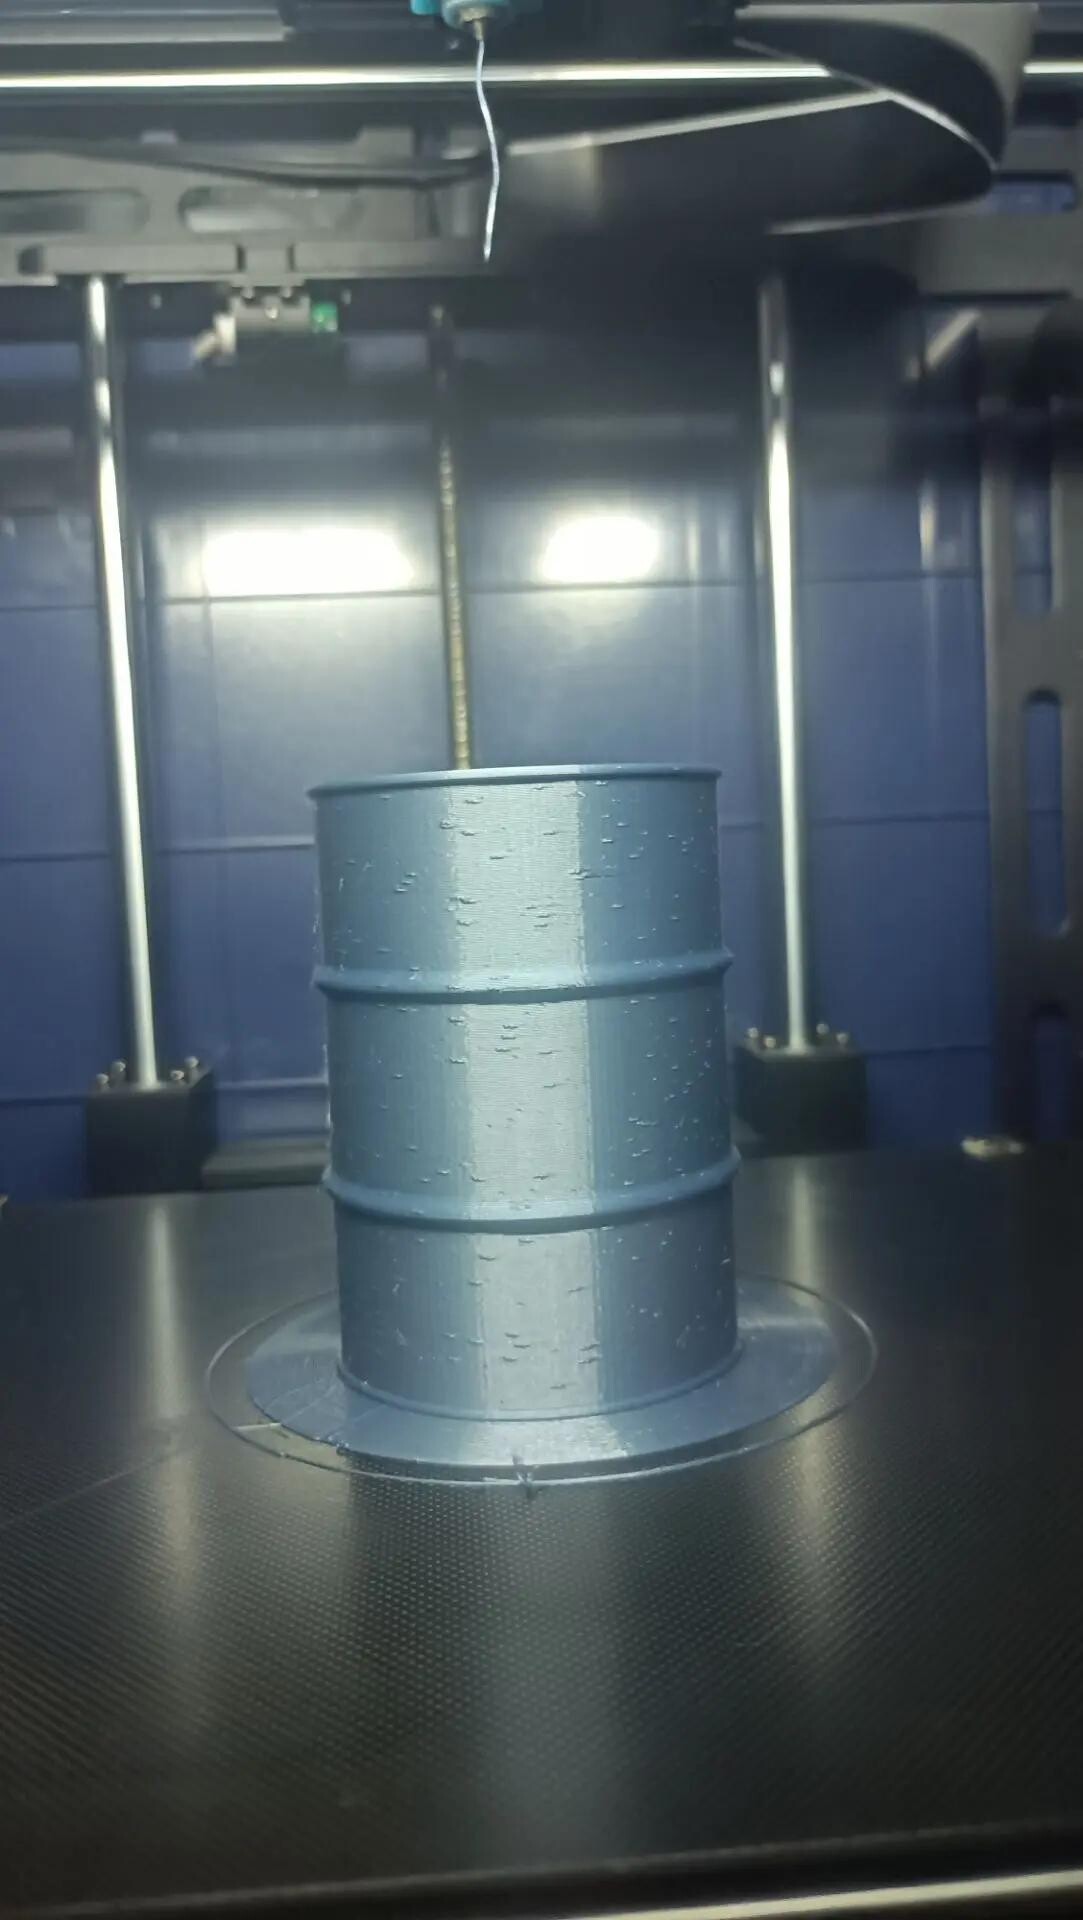
Сейчас хочу наконец найти время и перекалибровать всё заново по-нормальному: отстроить стол по щупу, а не по бумажке, продавливать через сопло филамент и крутить винт, пока филамент не перестанет выгибаться и не начнёт выходить ровной колбасой, заново настроить профиль под пластик и всё прочее. Надеюсь, это выведет качество на новый уровень.
Ложка дёгтя: дешёвый филамент
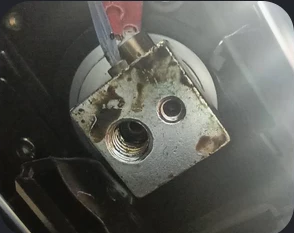
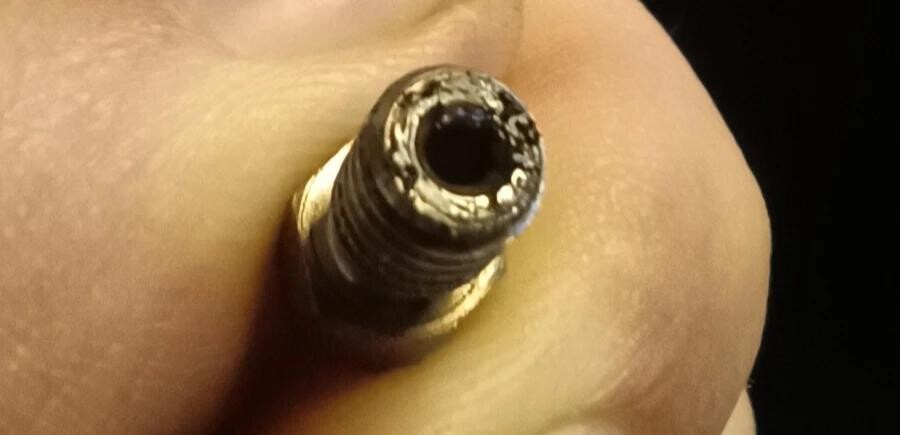
Есть ещё одна проблема на пути вхождения в печать — некачественный филамент. Понятное дело, хочется подешевле и побольше, но не все катушки по 600–700 ₽ за килограмм дают приемлемую печать. Это та ценовая зона, где 50/50: либо удачный реграйнд (вторичка, но хотя бы приемлемая), либо откровенный пластик из бутылок, протянутый без контроля толщины в сыром китайском подвале.Во втором случае это может если не убить хотэнд со всеми примыкающими частями, то покалечить уж точно. Нарвавшись на такой пластик, обнаружил, что он оставляет маслянистые чёрные плёнки и нагар — в целом вижу такое впервые.
Итог
Путь в 3D-печать оказался не таким гладким, как хотелось бы, но именно эти грабли и делают хобби интересным. Главное — не бояться крутить, тестировать и копаться в том, как работает железо. Ну и не экономить на филаменте сверх разумного.
 А у вас как начинался путь в печать? Какие грабли собирали? Делитесь в комментариях — интересно сравнить опыт.
Еще больше интересных статей
Вот и прошёл мой первый год 3D печати
Подпишитесь на автора
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.
Kobra S1 опять сломалась
Подпишитесь на автора
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.
Придумал, экструдер.....
Подпишитесь на автора
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.







Комментарии и вопросы
Уважаемый Евгениваныч, в бытно...
Это который с пулеметной башне...
Вчера по запросу "устройство б...
Прошу прощения за вопрос не по...
Подскажите пожалуйста есть у к...
Месяц назад угораздило меня&nb...
купил принтер бамбу лаб а1, та...