Практика печати триммерным нейлоном.
Купил недавно вот такую леску для триммера, сооблазнили на сайте, https://ozon.by/product/leska-dlya-trimmera-1-6-mm-denzel-flex-cord-kruglaya-408-m-iz-poliamida-pa6-basf-na-din-katushke-1897558550/?at=1pCo1Tsxb7VFkk0Qz4ou_33Th-yz-X8Q&is_apparel_size_selected=true&sh=Uv6EoVijOA , и вот решил опробовать в деле.
Особой нужды не было, просто захотелось проверить, тем более проверял слайсеры, печатал кубики.. Со слайсерами определился, для меня прюшка самый удобный, а с прутками продолжил эксперименты, и дошла очередь до Дензеля.
Печать на чистую ПЭИ естественно не пошла, нет адгезии. Вернее есть, но очень плохая, первая линия слетает почти от взгляда. Вспомнил про печать на подложку из других пластиков. Держится неплохо, но углы несильно задираются и подошва кубика получается выпуклой.
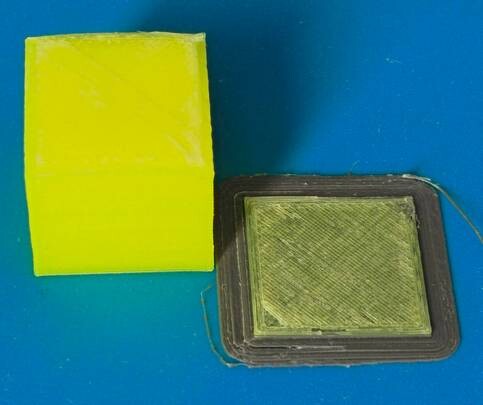
Попробовал без подложки на повидон на ИПСе. Развел к-90, и получилась жидкость по текучести как прозрачный лак, и через распылитель прыскаться не захотела. Просто размазанная по столу держала неплохо, и тогда разбавил К-90 раствором К-30 для распыления. Адгезия не ухудшилась, и пользоваться через прыскалку стало удобнее. А чтобы не отрывало подошву, в настройках убрал зазор между каймой и моделью и всё пошло "на ура".
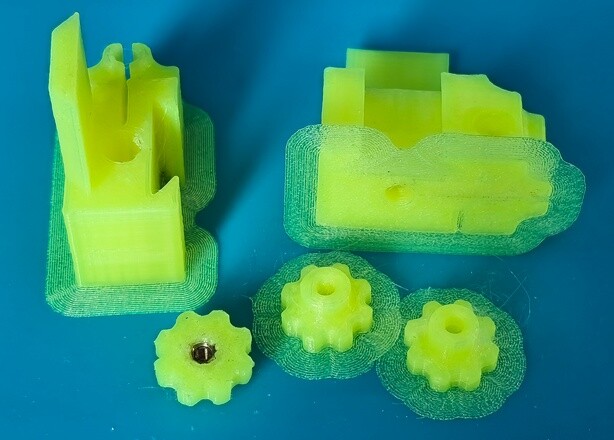
Оторвать потом кайму от модели особых трудов не доставляет, и кайма из-за небольшой толщины оторваться не может и не даёт краям модели задираться. На модели с большой площадью не пробовал, и не собираюсь, кому надо пробуйте сами. А для разной мелочёвки настройки такие: Поток увеличил до 1,2 ибо пруток 1,6мм. Коэффицент на усадку, а эта гадость садится весьма сурово, у меня 101,5 %. Сопло 255град. , стол 65град. Обдува нет, но неожиданно выскочил брак:
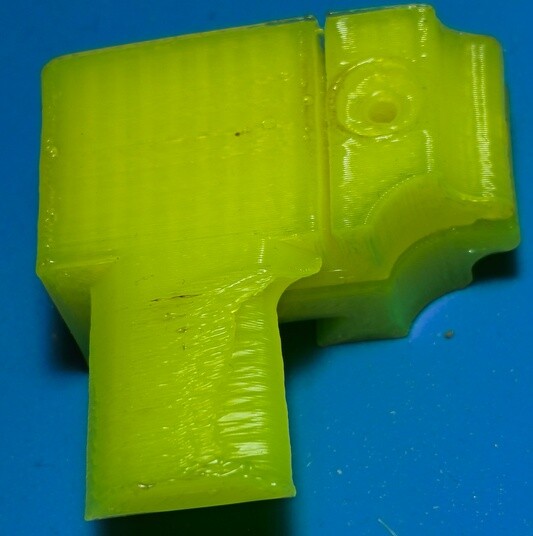 И включил обдув на 25%, и снизил температуру до 250град., напечатал деталь со 100% заполнением и качество заметно улучшилось. Справа с полным заполнением.
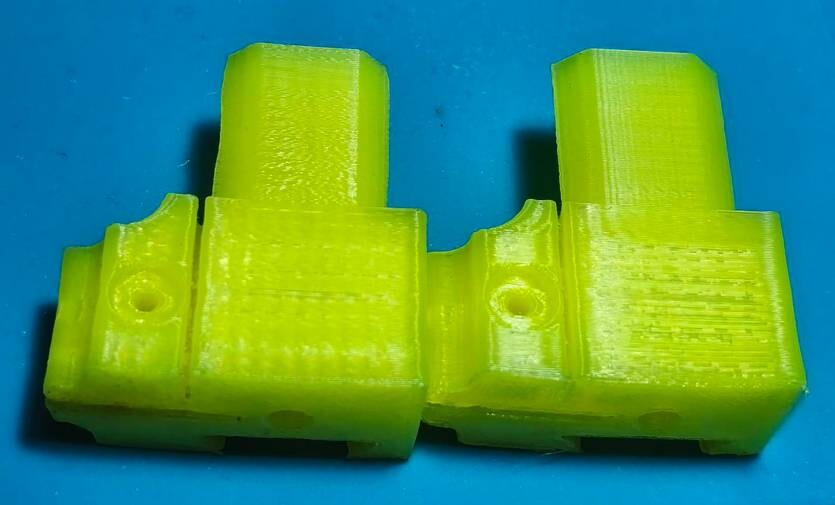
Волосни совсем мало и микроскопическая, удаляется горелкой за секунду. Кстати, горелкой можно и полировать модель, но сперва попробовав "на кошечках" чтобы прочувствовать пределы нагрева. Деталь становится глянцевой и чуток прозрачней, а углы чуток закругляются. Скорости значения не придавал, печатал на АБС ном профиле. Печать станочка прошла за 2 часа. Что интересно, это температура в боксе не поднялась выше 37,1 град. ибо стол почти холодный, рукой можно держаться, и внутри не греет, но это на печати не отражается, хотя говорят, что нужно бокс весьма "сурово" нагревать...
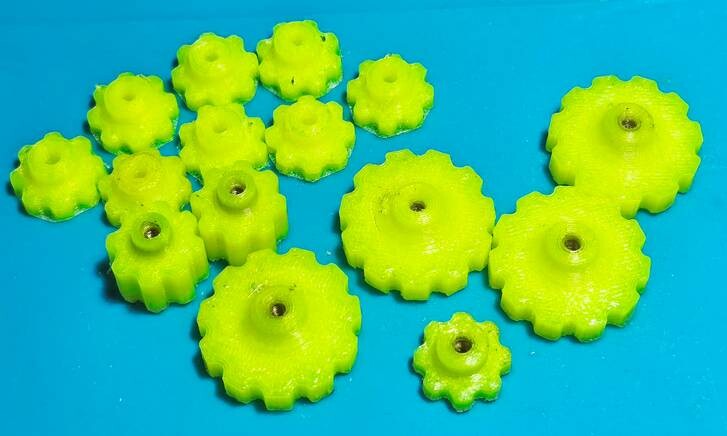 Наигрался. Для вплавки резьбовых втулок нужен паяльник погорячее, я на 400 градусах вплавлял. Обычный паяльник не подошел.
Добавлю, что пруток сухой, хранился в читушном боксе +вкладыш с силикакой, и сама печать шла из этого бокса с температурой внутри 70 градусов. В заключение скажу, что пруток хороший, печать беспроблемная, но постобработка его еще тот геморрой, напильник как по намыленному ёрзает, оффисный ножик + горелка газовая наше фсьо. Клеится циакрином, склеил 2 кубика- руками не разорвать...
Всё, критикуйте...
Еще больше интересных статей
Кнопка скорости и тормоза на самокат YAMATO PES MINI
Подпишитесь на автора
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.
Проект Repetier-Server закрывается. Но есть и хорошая новость.
Подпишитесь на автора
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.
MMRU (Multi Material Russian Upgrade) (Часть 6: Анонс новой механики)
Подпишитесь на автора
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.


Комментарии и вопросы
Подорожала однако леска, когда...
Так подразумевается скрытый мо...
Скрытое то, скрытое это... Не....
Доброго времени суток господа...
решил попробовать что за зверь...
Решил сравнить качество печати...
При печати возникла нет пробле...