Проблема с экструзией ender 3 pro
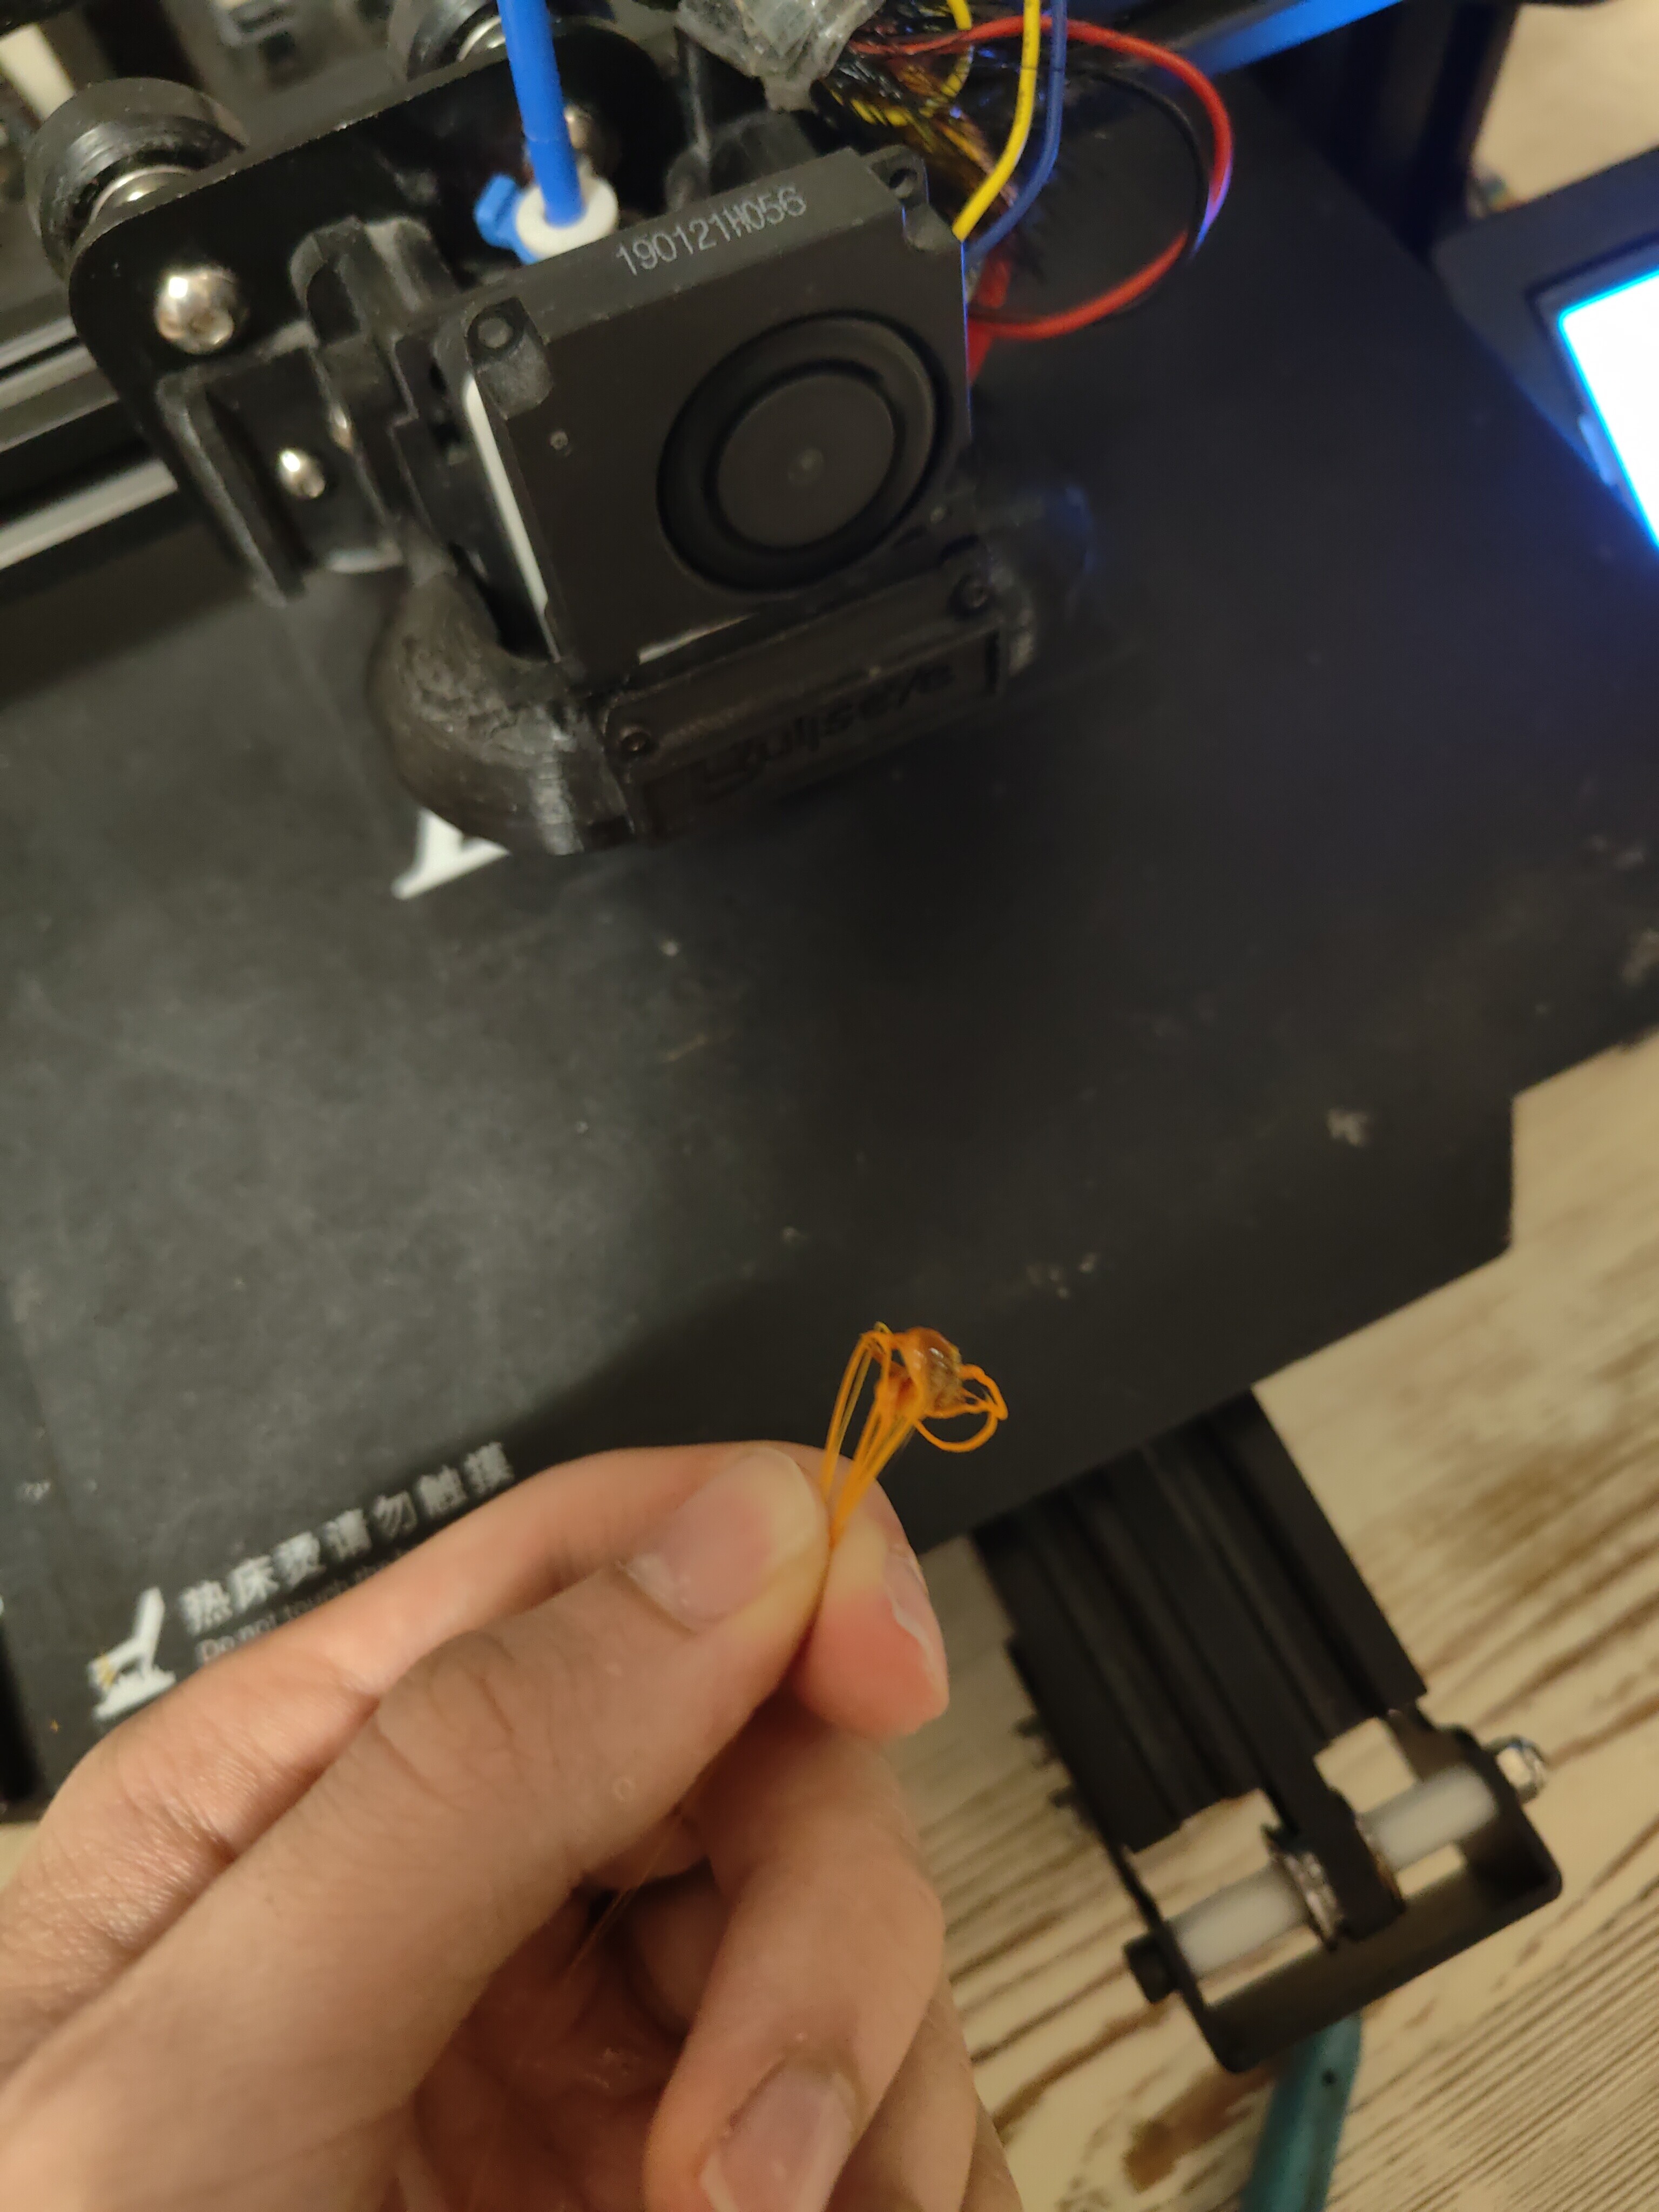
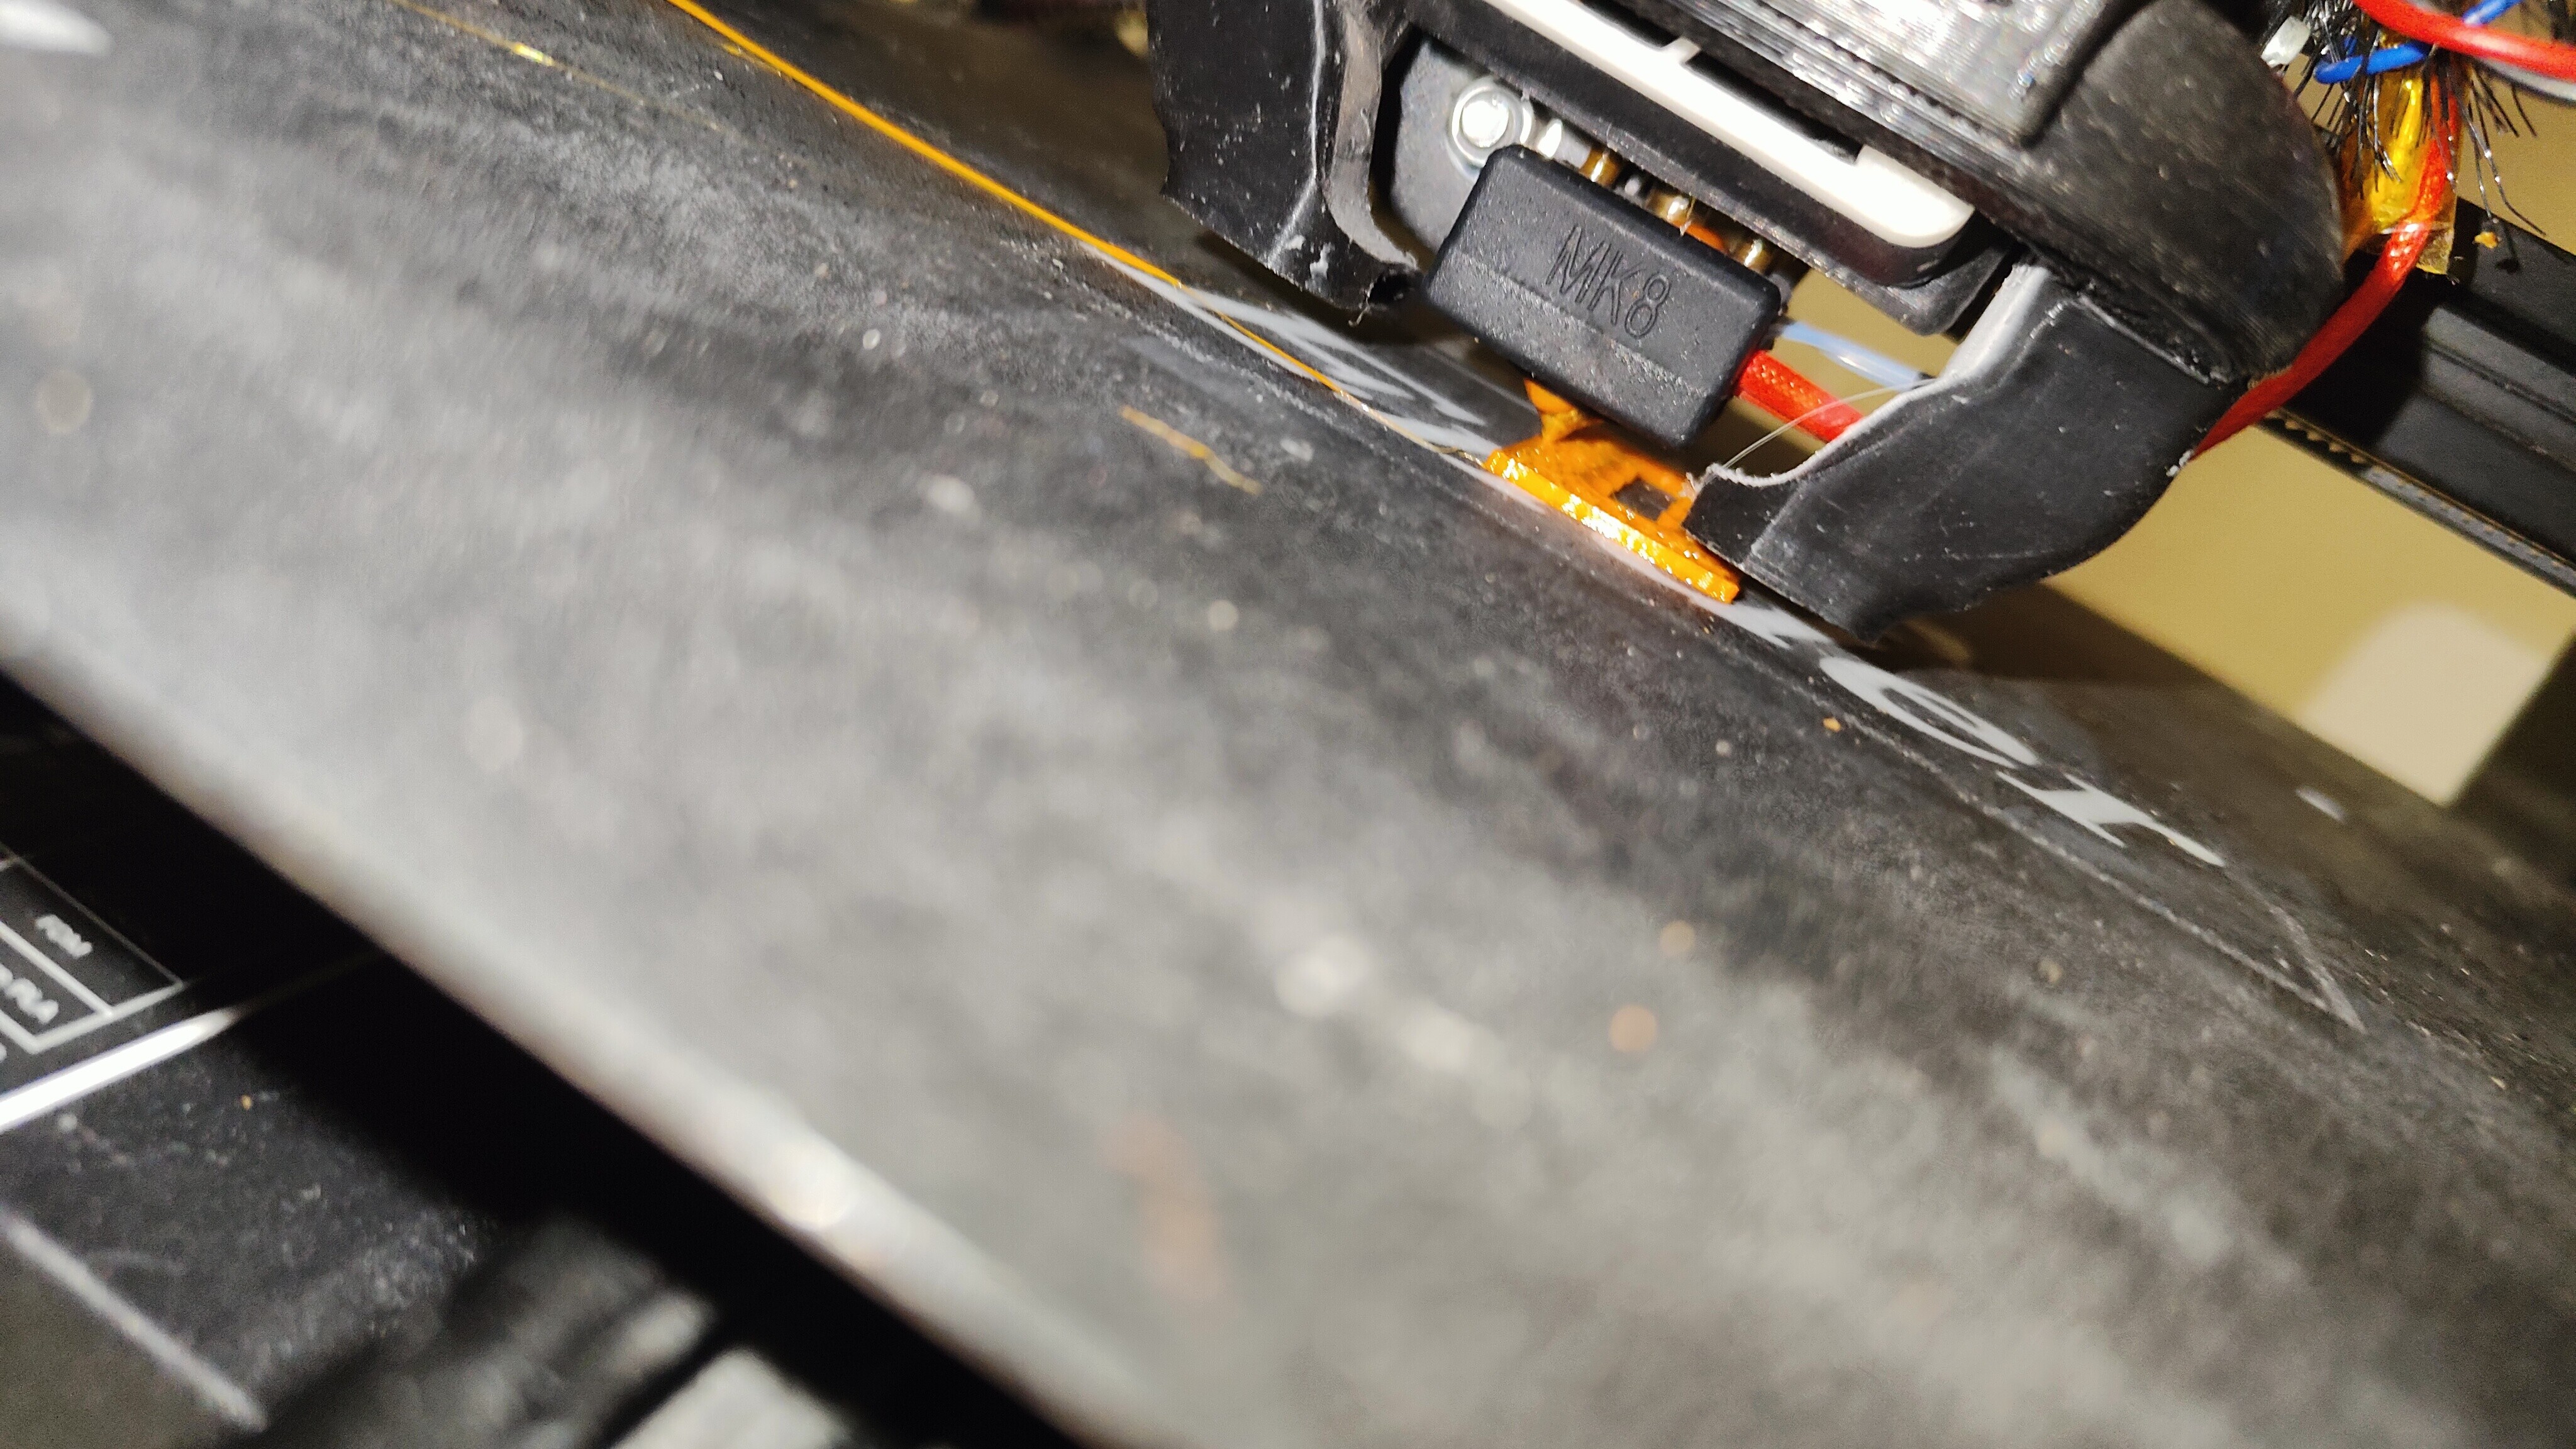 При печати пластик выталкивало обратно и немного протекало из термоблоке (как вниз, через резьбу сопла - так и вверх, через резьбу термобарьера) - поменял сопло, менял настройки слайдера,
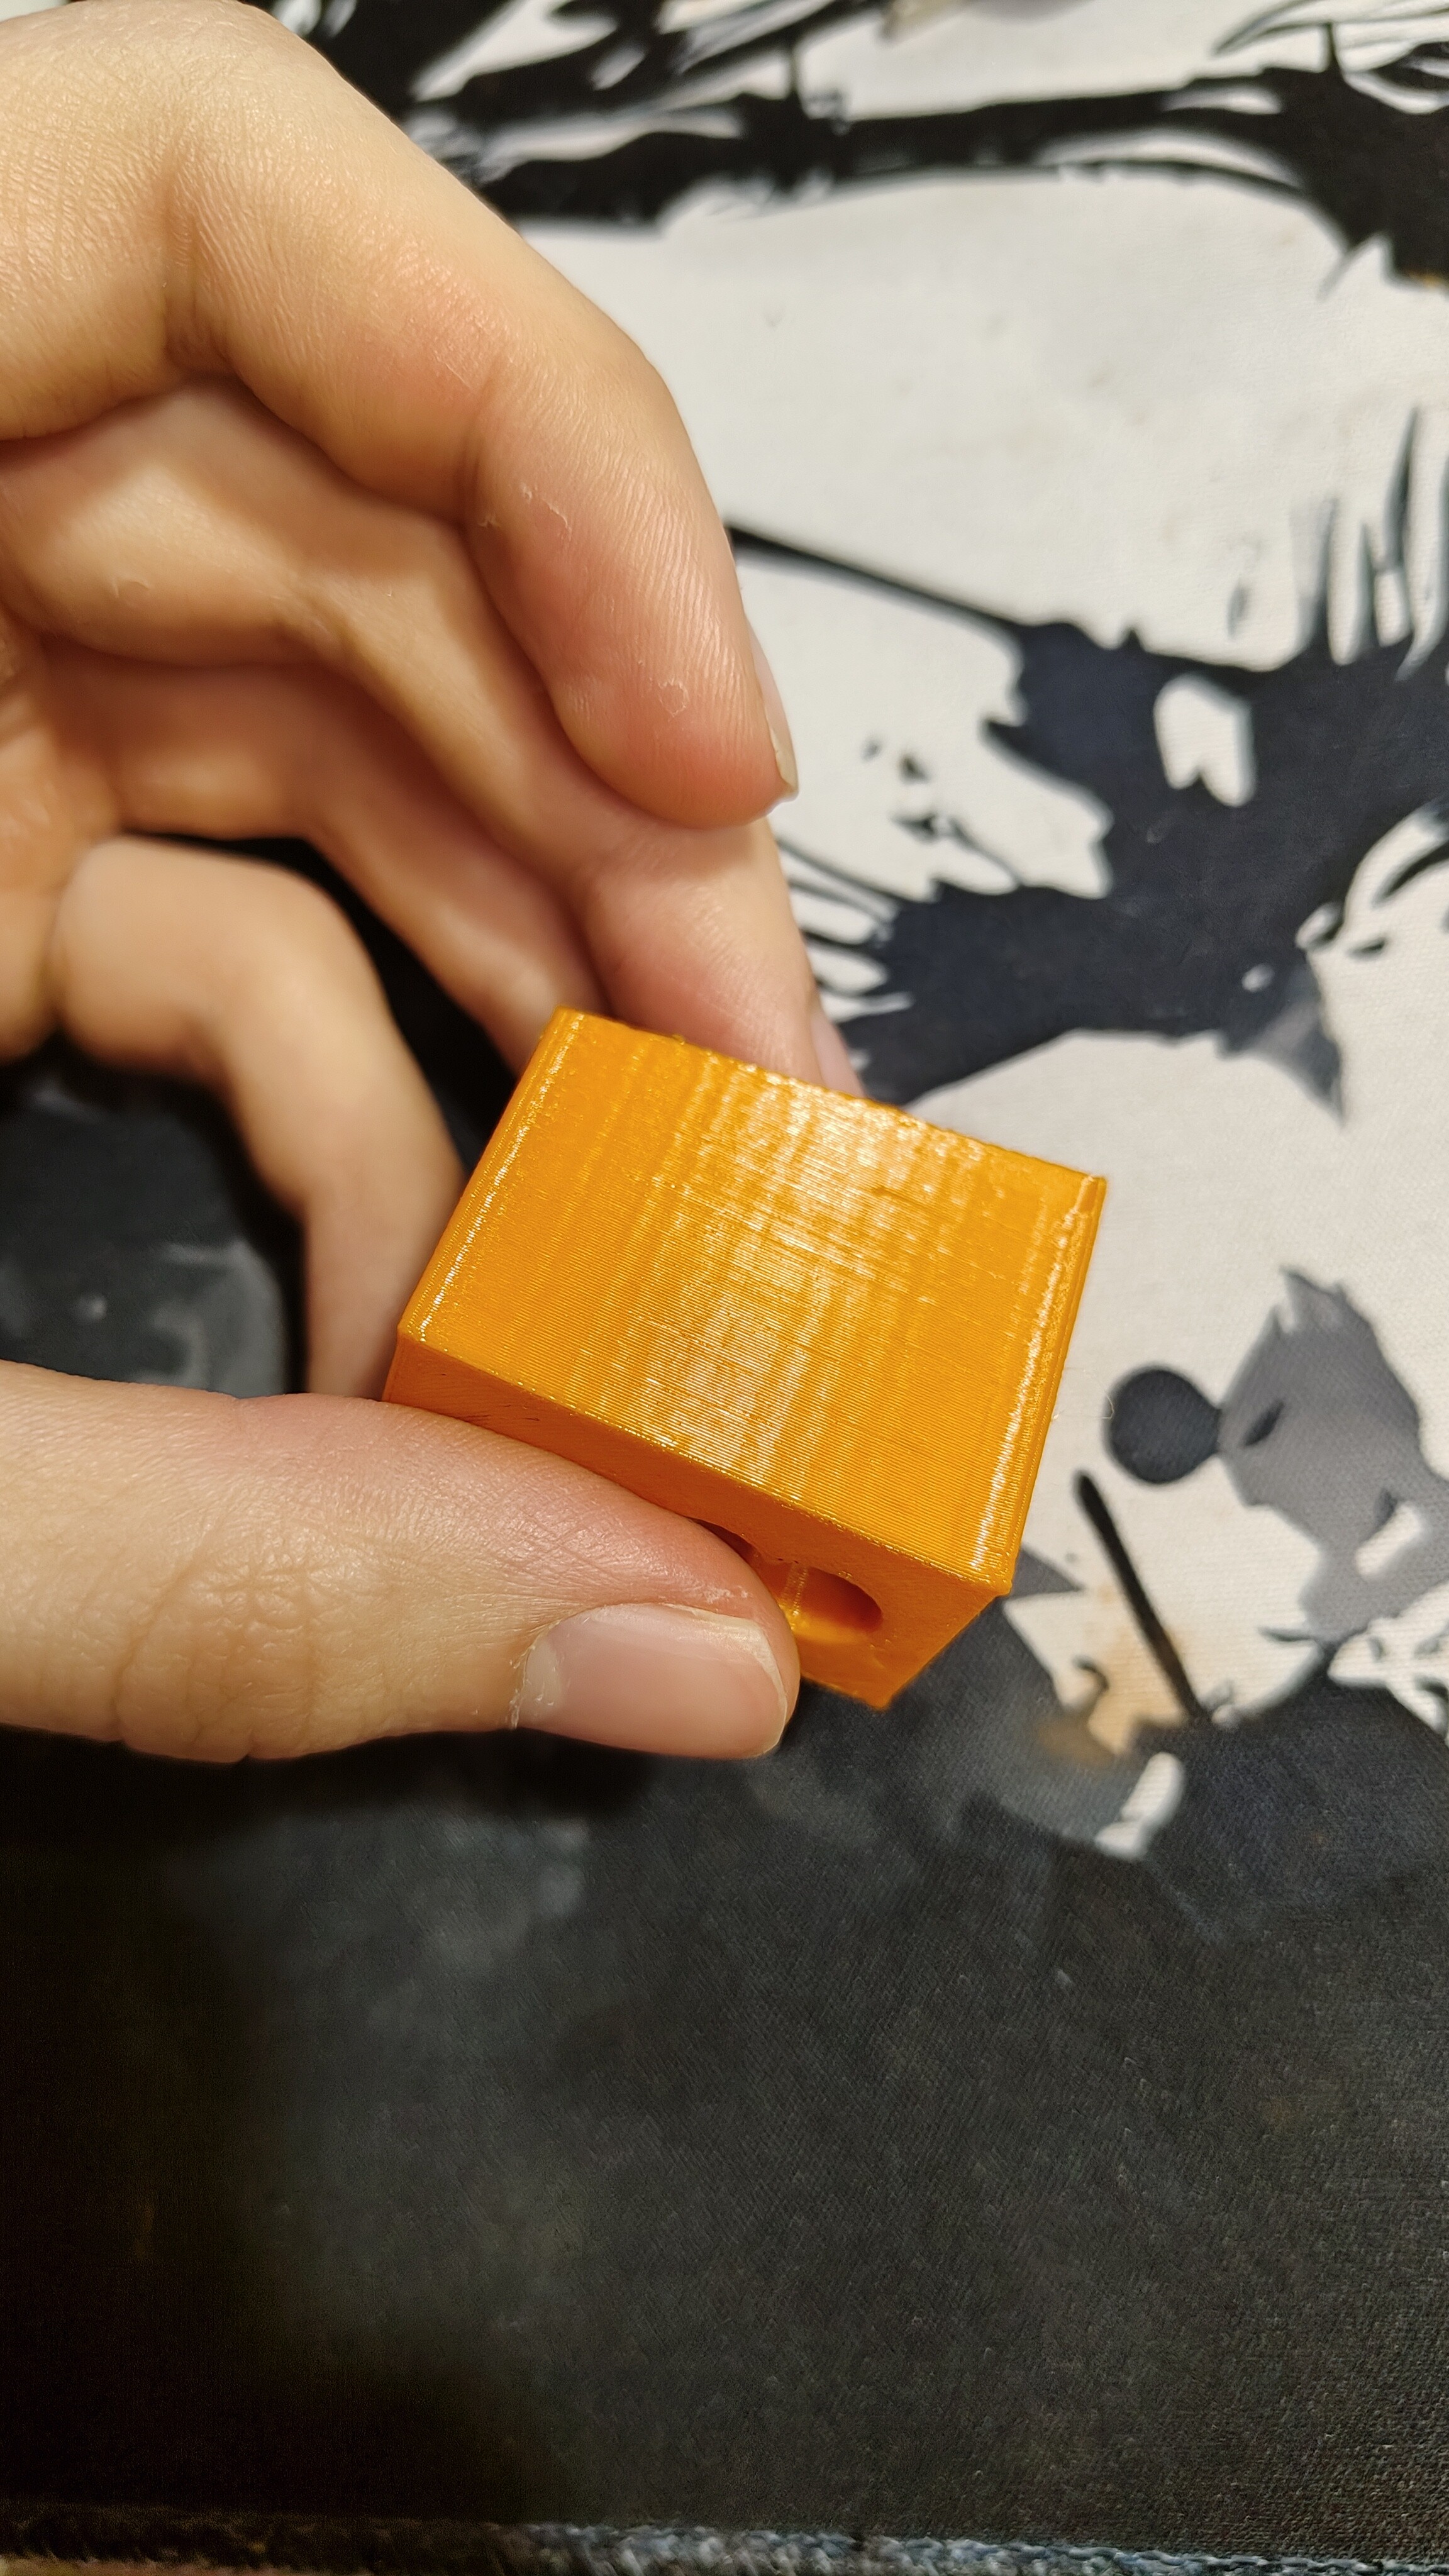 проверил, что термоблок нагревается до необходимой температуры (в моём случае 230° для PETG), почистил шестерню экструдера, пересобрал рамку экструдера, несколько раз сам, а потом и по роликам перебрал хотенд попутно поменяв ещё 2 сопла
Результат:
Экструдер почти не может протолкнуть филамент, но течи нет, через пару секунд филамент проталкивается в сопло, печать идёт, но значительная его часть снова течёт через резьбу, хотя на печати это не отражается.
Прошу предложить свои идеи как с этим бороться, пытаюсь справиться с этим уже 4 недели, цензурные слава закончились


Комментарии и вопросы
Поздравляем с первой катушкой!...
Походу, это перерегистрировалс...
Тесты, вроде как хорошо. Но мн...
Добрый день. Поставил прошивку...
Из черного пластика ABS+ ESUN...
Не открывается сегодня printab...
Сегодня решил начать печатать...