Как выбрать FDM 3D-принтер для печати PEEK
Для работы с тугоплавким конструкционным термопластом полиэфирэфиркетоном (PEEK) мало одних лишь хотэндов с максимальной температурой 400°С. Для надежной 3D-печати необходимо комплексное управление всем процессом, включая фоновую температуру, влажность, стабильность экструзии, размерную точность и повторяемость при серийном производстве.
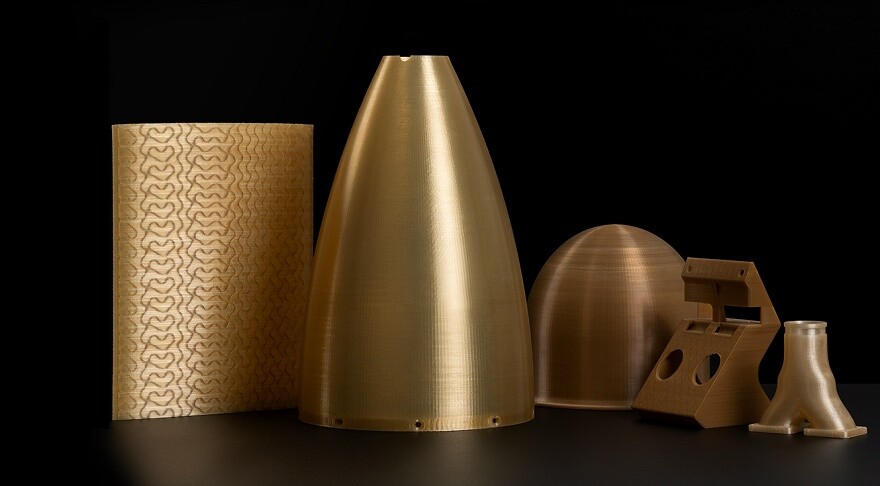
В число материалов на основе PEEK входят чистый полиэфирэфиркетон и композиты с волоконными добавками — стеклонаполненный PEEK-GF и угленаполненный PEEK-CF. Эти материалы используются в аддитивном производстве нагруженных деталей, эксплуатируемых в сложных условиях.
Поскольку полиэфирэфиркетон — это полукристаллический термопласт со значительной усадкой, выбор 3D-принтера напрямую влияет на коробление, межслойную когезию, рекристаллизацию, размерную точность и эксплуатационные характеристики конечных изделий.
Почему PEEK так ценен для аддитивного производства
Обычный полиэфирэфиркетон без наполнителей имеет температуру плавления около 343°C и температуру стеклования около 143 °C. Он сохраняет свойства при температурах, значительно превышающих те, которые выдерживает большинство традиционных инженерных полимеров. Аддитивное производство дает еще одно преимущество: из PEEK можно получать сложные и легкие детали без дорогостоящей оснастки или трудоемкой механической обработки.
Области применения включают изготовление разнообразных нагруженных деталей, контейнеров для работы с агрессивными химикатами, электрических изоляторов, воздуховодов, прочных корпусов, оснастки и инструментов.
Примеры 3D-печатных изделий из PEEK. Фото: Intamsys
Почему с PEEK так сложно работать на 3D-принтерах
Эксплуатационные преимущества PEEK превращаются в определенные сложности при 3D-печати.
Высокие температуры
При 3D-печати PEEK температура хотэнда должна быть значительно выше точки плавления. Помимо этого требуются подогреваемый столик и термостатированная камера с точной регулировкой фоновой температуры на всем протяжении рабочего цикла. Электронные и электромеханические компоненты 3D-принтеров, в свою очередь, должны быть защищены от избыточного нагрева.
Деформации и размерная точность
По мере остывания нанесенный материал усаживается, что может вести к короблению и расслоению, выгибанию углов, нарушению размерной точности и ослаблению межслойной когезии. Для борьбы с эффектами усадки необходим тщательный температурный контроль, доступный далеко не на всех аддитивных системах.
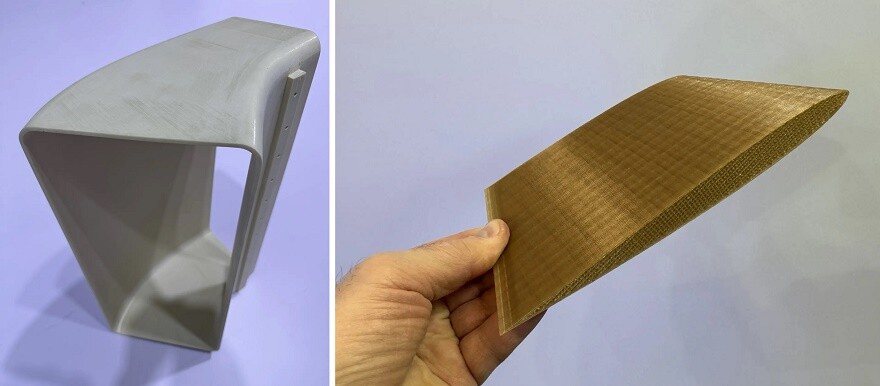
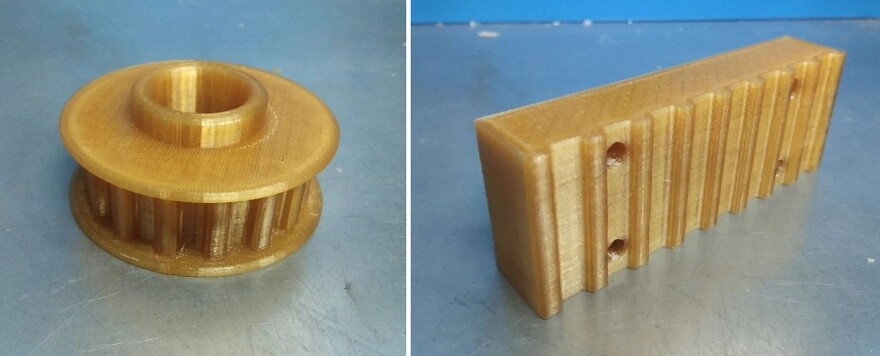
Примеры 3D-печатных изделий из PEEK. Фото: Intamsys
Межслойная когезия
3D-печатные детали анизотропны, и границы между слоями часто становятся самыми слабыми местами. Если ранее нанесенные слои остывают слишком быстро, молекулярная диффузия между слоями снижается, и прочность по оси Z падает.
Стабильность материалов и процессов
Состояние материала, процесс экструзии, ориентация изделий в рабочей камере, траектории укладки расплава, опорный материал, охлаждение и постобработка — все это может влиять на конечный результат. Кроме того, 3D-печать одной детали отличается от серийного аддитивного производства: важен равномерный и контролируемый нагрев хотэнда, столика и рабочей камеры, а также стабильное охлаждение.
Что следует учитывать при выборе 3D-принтера для печати PEEK
Максимальная температура хотэнда недостаточна для полного представления о возможностях 3D-принтера. Пользователям следует оценивать весь рабочий процесс с учетом изделий, которые планируется печатать.
1. Контроль температуры
Высокотемпературный экструдер необходим, но не менее важен стабильный и равномерный прогрев полезного объема на протяжении всего процесса 3D-печати. Перед приобретением следует разобраться, как контролируется температура в рабочей камере, а не только выяснить максимальное возможное значение.
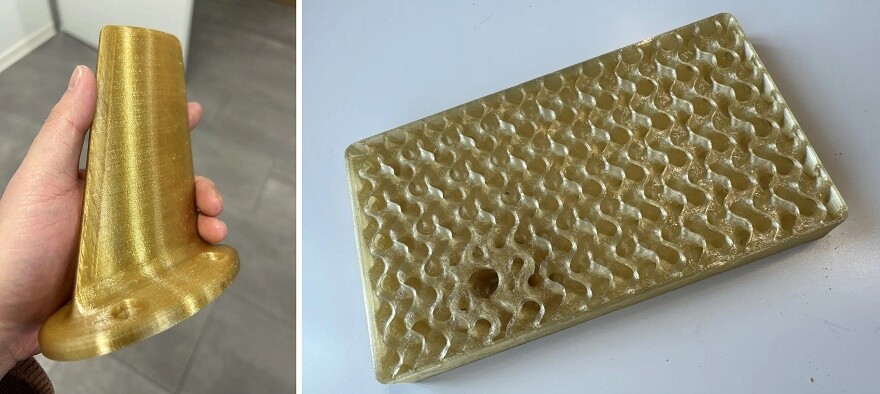
Примеры 3D-печатных изделий из PEEK. Фото: Intamsys
2. Совместимость материалов и процессов
Убедитесь, что система поддерживает работу с нужным материалом, будь то чистый полиэфирэфиркетон (PEEK), чистый полиэфиркетонкетон (PEKK) или композит с волоконным наполнителем — PEEK-CF, PEEK-GF и так далее. Под совместимостью с конкретными материалами подразумевается не только необходимая температура хотэнда, но и оптимизированные технологические профили, контроль экструзии и рабочей поверхности, варианты вспомогательных материалов и проверенные параметры 3D-печати.
3. Размер детали, геометрия и опорные структуры
Доступный рабочий объем следует сопоставлять с фактическими размерами и ориентацией планируемых изделий. Сложные воздуховоды, интегрированные каналы, внутренние полости и выступы могут требовать поддержки с помощью опорных структур. Двойные экструдеры позволяют использовать специализированные опорные материалы, в том числе растворимые, а 3D-принтеры с кинематикой IDEX (независимым позиционированием двух экструдеров по оси X) позволяют печатать по две идентичные или обратно симметричные модели одновременно. Размер рабочей камеры не всегда точно отражает доступный полезный объем: размер области построения может зависеть от конкретного режима работы, например построения одним или двумя экструдерами.
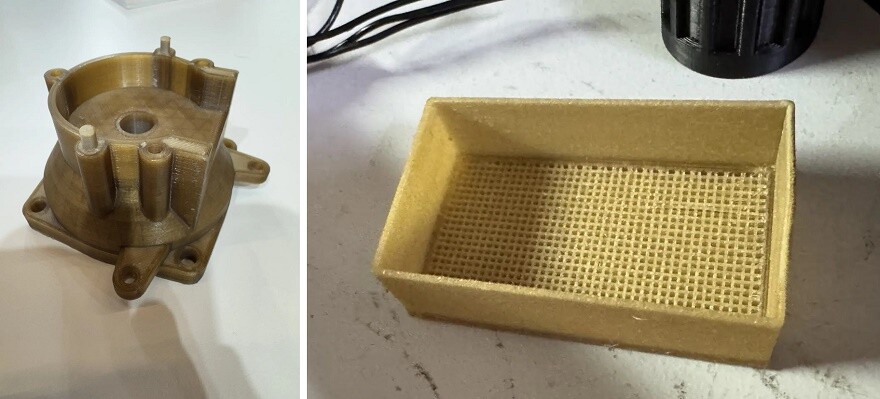
Примеры 3D-печатных изделий из PEEK. Фото: Intamsys
4. Производительность и рабочие процессы
При изготовлении прототипов скорость 3D-печати PEEK менее важна, чем при серийном производстве, где производительность становится основным критерием выбора оборудования. Необходимо обращать внимание на:
- скорость построения деталей из PEEK;
- возможность 3D-печати нескольких деталей за один рабочий цикл;
- нагрузку на операторов оборудования;
- способность оборудования защищать расходные материалы от влаги;
- возможность продолжительной эксплуатации оборудования.
Помимо непосредственно скорости позиционирования головки на производительность влияют такие факторы, как скорость подачи расплава, скорость прогрева рабочей камеры и столика, продолжительность калибровки, скорость замены материалов и управление заданиями.
5. Повторяемость, мониторинг и контроль качества
Пользователям производственных систем недостаточно просто получить один качественный образец, нужны стабильные результаты при 3D-печати разных изделий, включая серийные детали, причем на разных 3D-принтерах одновременно. Автоматическая калибровка, отслеживание подачи филаментов, удаленное управление 3D-печатью и контроль качества становятся особенно важными при переходе от прототипирования к серийному аддитивному производству изделий из PEEK.
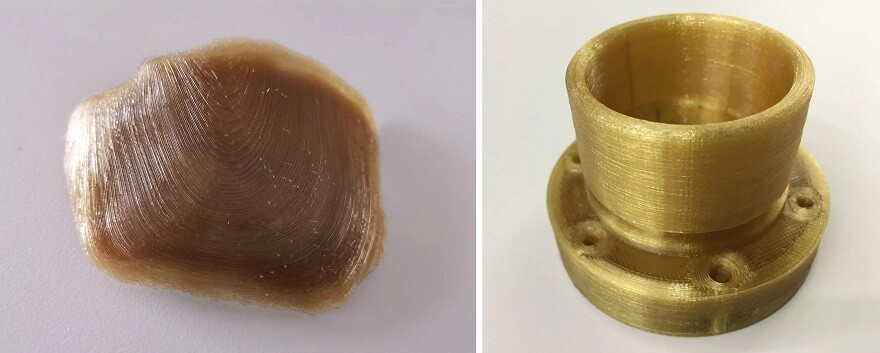
Примеры 3D-печатных изделий из PEEK. Фото: Intamsys
Решения для 3D-печати PEEK
Intamsys Funmat HT
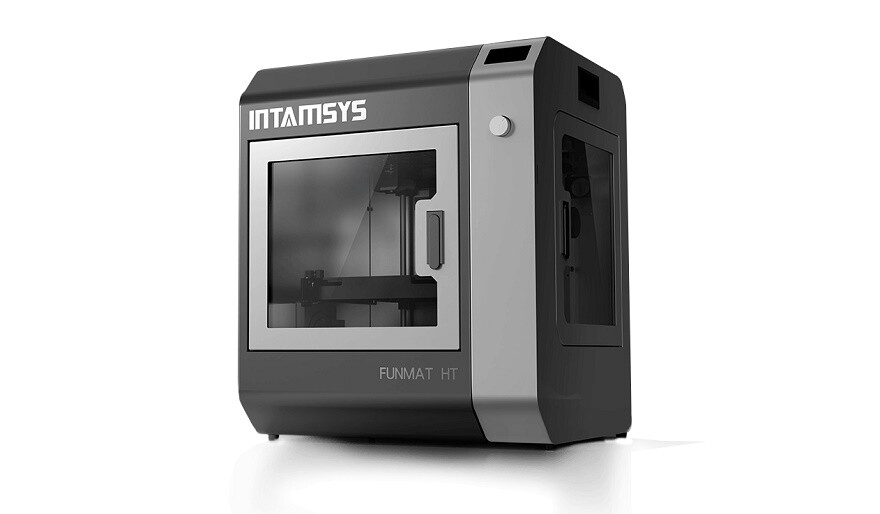
Intamsys Funmat HT — наиболее доступное решение в линейке Intamsys, в то же время вобравшее функционал, отождествляемый с промышленными аддитивными системами.
Эта компактная аддитивная система позволяет выращивать изделия размером до 260х260х260 мм из полиэфирэфиркетона (PEEK), полиэфиркетонкетона (PEKK), полифениленсульфида (PPS), поликарбоната (PC) и других инженерных полимеров, а также различных композитов с угле- и стекловолоконными наполнителями — PEEK-CF, PEEK-GF и других.
Оборудование оснащено цельнометаллическим хотэндом с максимальной температурой экструзии 450°C, подогреваемым столиком с температурой до 160°C и термостатированной рабочей камерой с прогревом до 90°С. Калибровка выполняется автоматически, подача расходного материала отслеживается датчиками, имеется возможность удаленного наблюдения за рабочими процессами.
3D-принтеры Intamsys Funmat HT востребованы в лабораториях, конструкторских бюро, образовательных учреждениях и на производственных предприятиях, занимающихся функциональным прототипированием с использованием конструкционных термопластов.
Intamsys Funmat Pro 310 Apollo
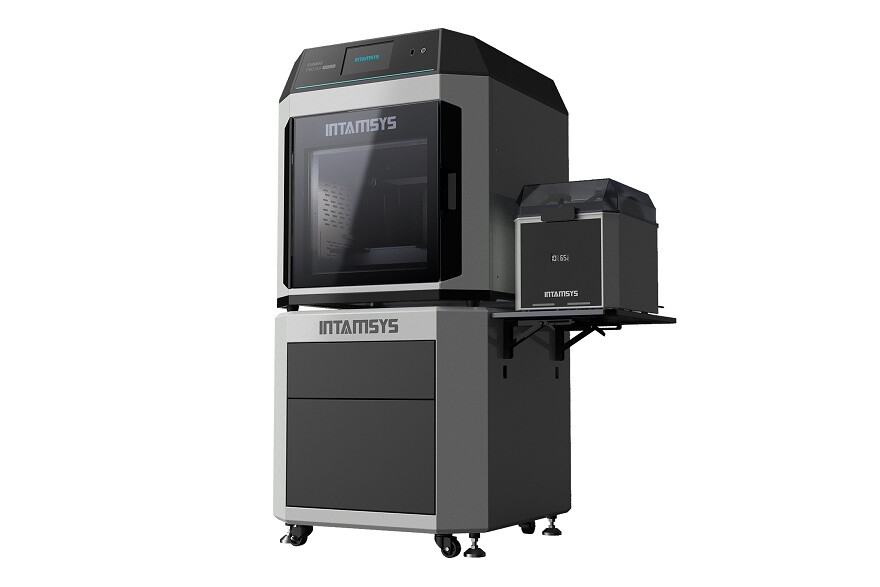
Intamsys Funmat Pro 310 Apollo — высокопроизводительная аддитивная система промышленного класса, полагающаяся на кинематику IDEX с независимым позиционированием двух головок по оси X. Такая схема позволяет использовать основные и специализированные опорные материалы, либо выращивать два идентичных или обратно симметричных изделия одновременно, фактически удваивая производительность.
Мощные хотэнды с прогревом до 450°С позволяют укладывать расплав полиэфирэфиркетона на скоростях до 200 мм/c. Помимо чистого PEEK поддерживается работа с другими тугоплавкими конструкционным термопластами — полиэфиркетонкетоном (PEEK), полиэфиримидом (PEI), полифениленсульфидом (PPS) и разнообразными угле- и стеклонаполненными композитами на основе инженерных полимеров.
Для стабилизации геометрии печатаемых изделий в термостатированной рабочей камере поддерживаются температуры до 100°C. Расходные материалы хранятся в подогреваемых сухих отсеках, вмещающих катушки массой до трех килограмм. Предусмотрены функции автоматической очистки сопел и распознавания филаментов по RFID-меткам. Программное обеспечение INTAMQuality помогает отслеживать параметры печати и составлять отчеты.
Высокая производительность, автоматизация и точный контроль параметров делают 3D-принтеры Funmat Pro 310 Apollo пригодными не только для функционального прототипирования, но и мелко- и среднесерийного аддитивного производства с надлежащим контролем качества.
Компания Z-axis — российский дистрибьютор промышленного аддитивного оборудования, сотрудничающий с Intamsys с 2019 года. Предприятие предлагает консультации, поставки и обучение персонала работе с аддитивным производственным оборудованием и расходными материалами.
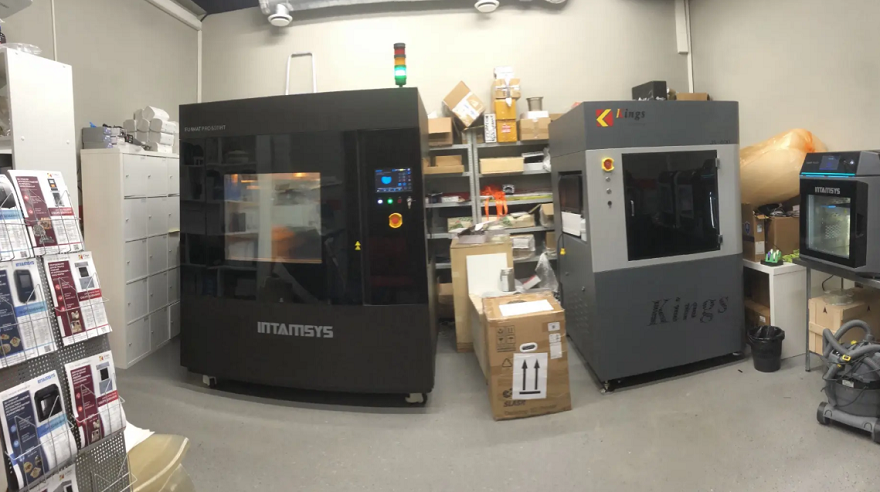
Производственный модуль компании Z-axis
Z-axis также предлагает услуги по 3D-печати на заказ с использованием тугоплавких инженерных полимеров — PEEK, Ultem, PEKK и других — на промышленных FDM 3D-принтерах Intamsys Funmat Pro 610HT с областью построения 610х508х508 мм. Подробная информация доступна на официальном сайте.
Материал подготовлен на основе совместной статьи Intamsys и портала All3DP.
Реклама. ООО "ЗЭТ АКСИС". ИНН: 770447739
Еще больше интересных статей
Видеообзор на фотополимерный принтер HeyGears Reflex 2 Pro
Подпишитесь на автора
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.
BMCU к принтеру на Klipper. Часть 2.
Подпишитесь на автора
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.
Дальше будет л...
Постобработки пост. Делаем из ABS грунт-порозаполнитель.
Подпишитесь на автора
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.
Если эксперимент удался, значит что-то здесь не...


Комментарии и вопросы
Здравствуйте, как можно с Вами...
Благодарю! Не думал что мою пр...
Это просто прекрасная новость,...
Сегодня решил начать печатать...
Порывшись в интернете обнаружи...
Здравствуйте, нужен совет. В 3...
Здравствуйте. Подскажите пожал...