Simplify3d vs FlashPrint. Или кривые руки?
Не пойму, что происходит.
Принтер Flashforge Dreamer. Обычно печатал всё из родного слайсера FlashPrint и всё вполне удовлетворяло. Пытаюсь освоить Simplify3D, т.к. родной слайсер поддерживает только сопла 0,4мм.
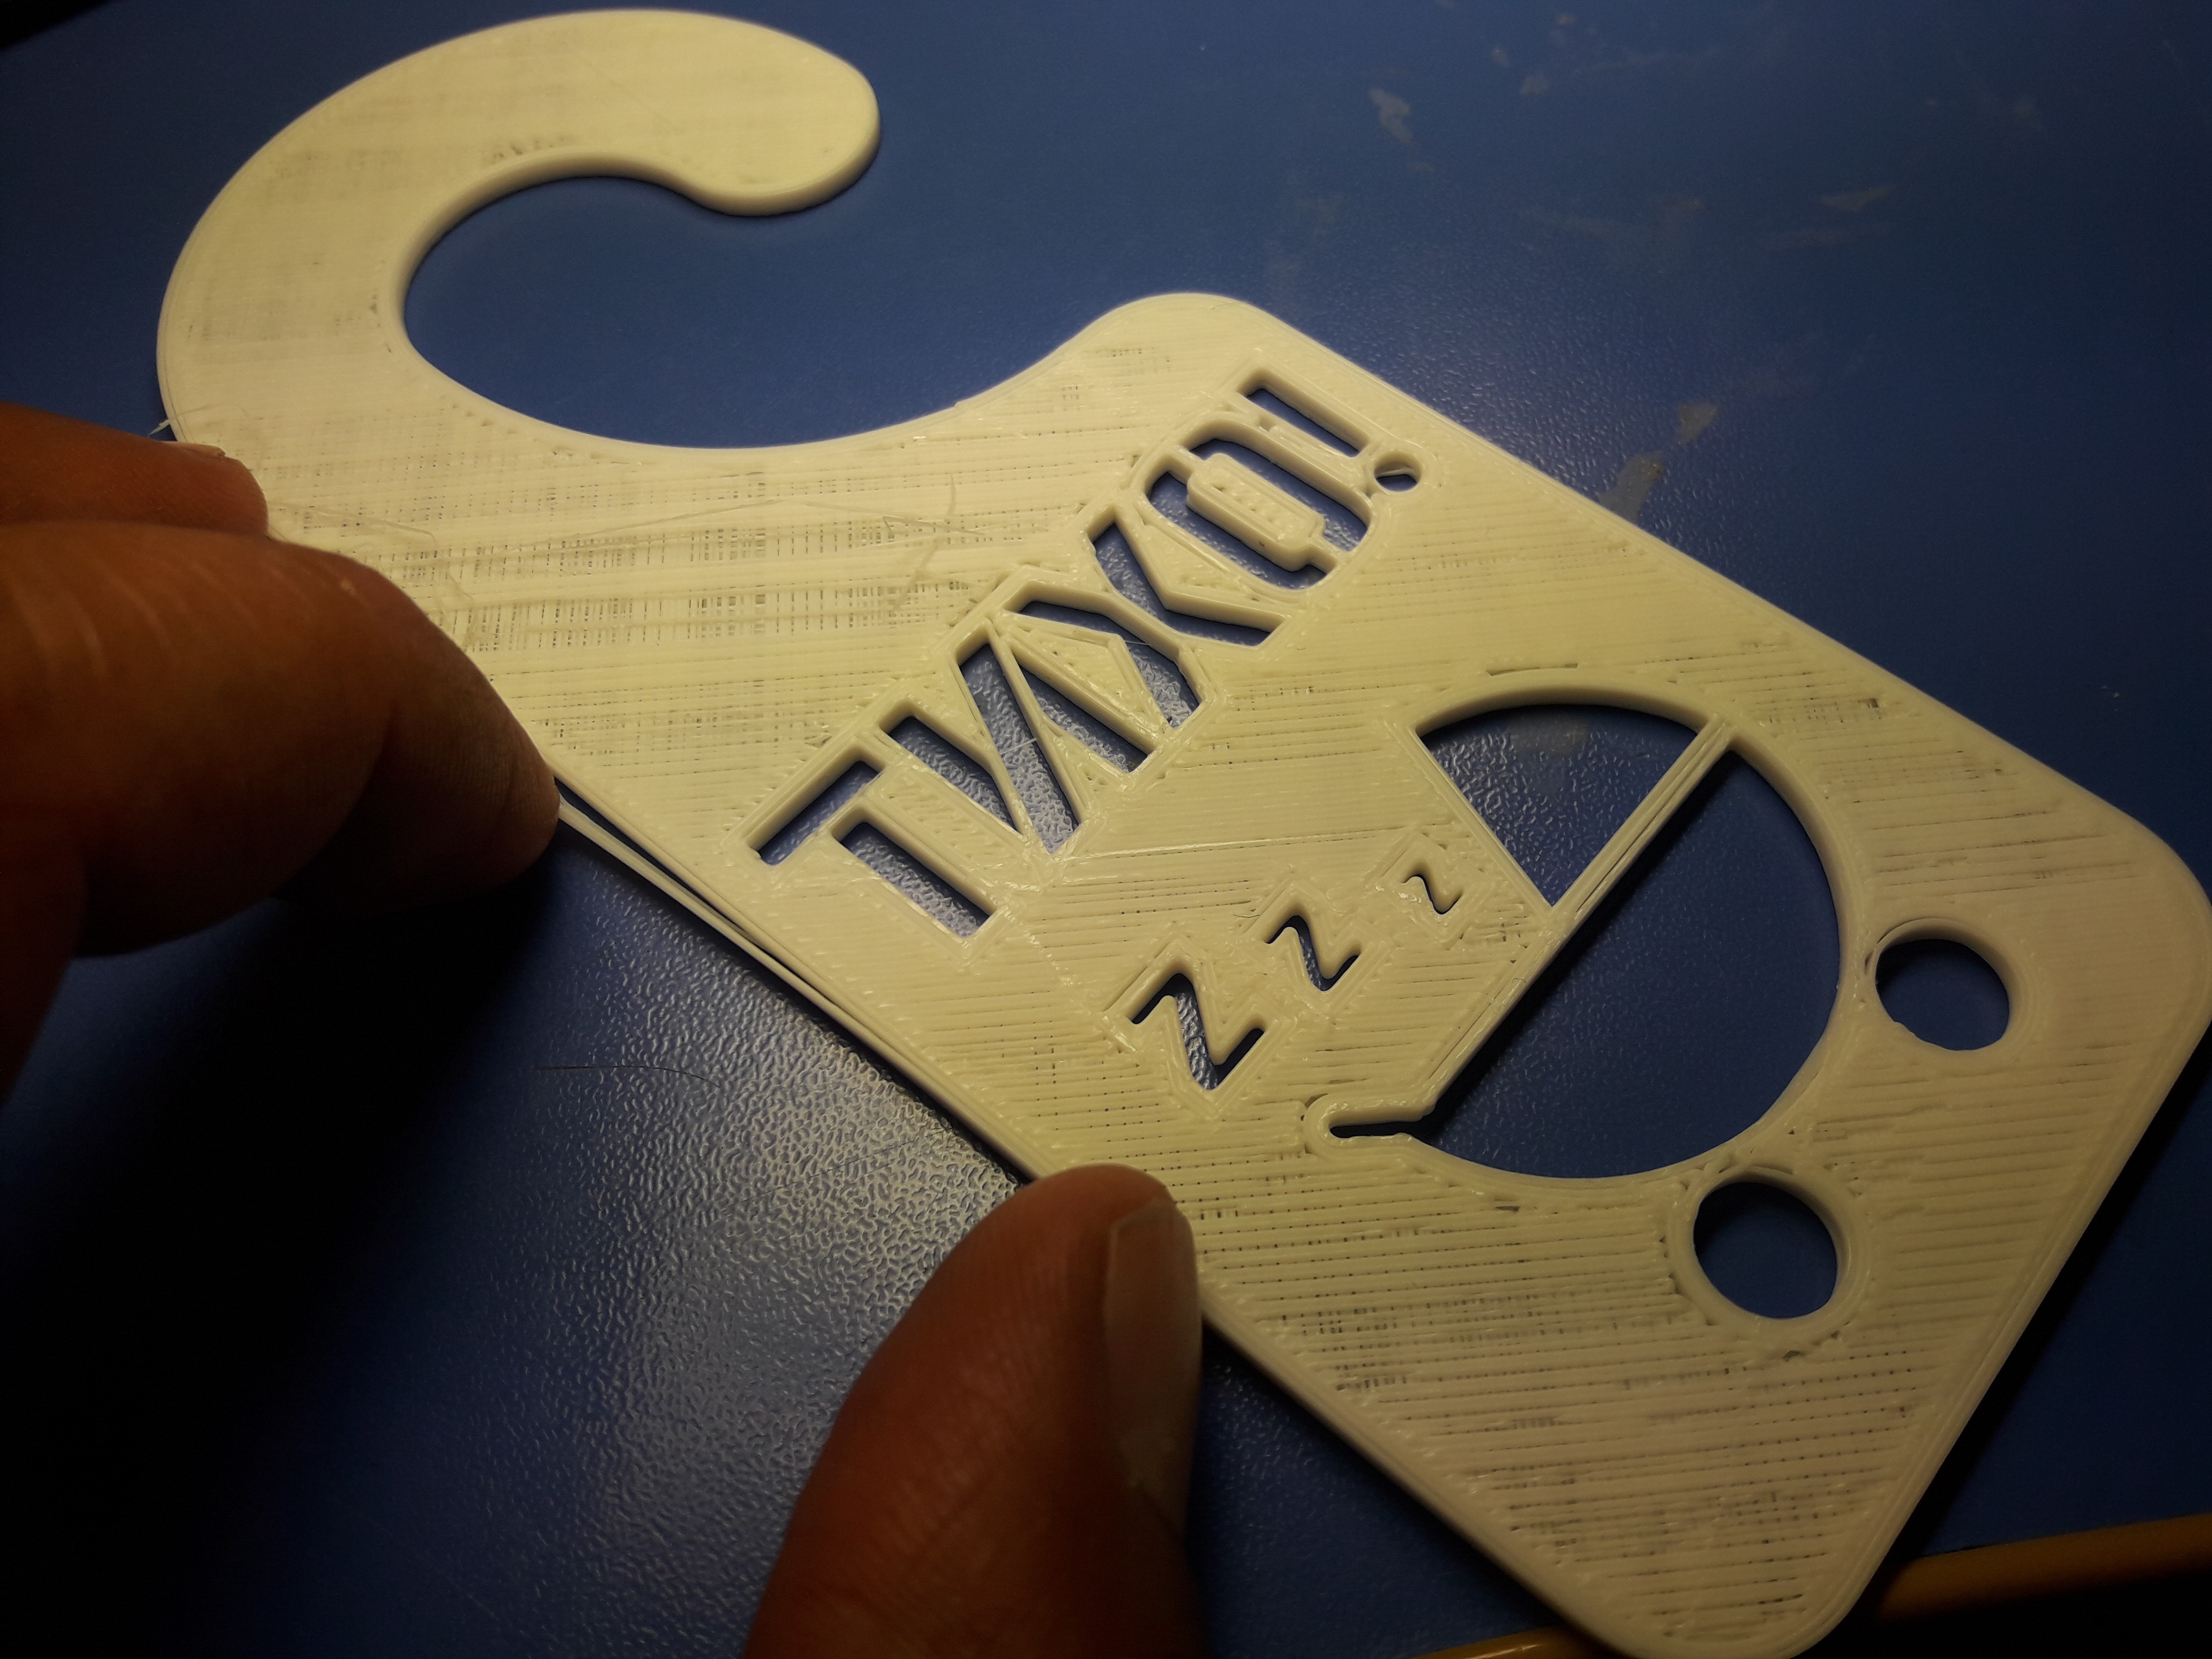
Но вот, какая ерунда выходит. Запустил на печать табличку на дверь. Bestfilament PLA. Итог - решето: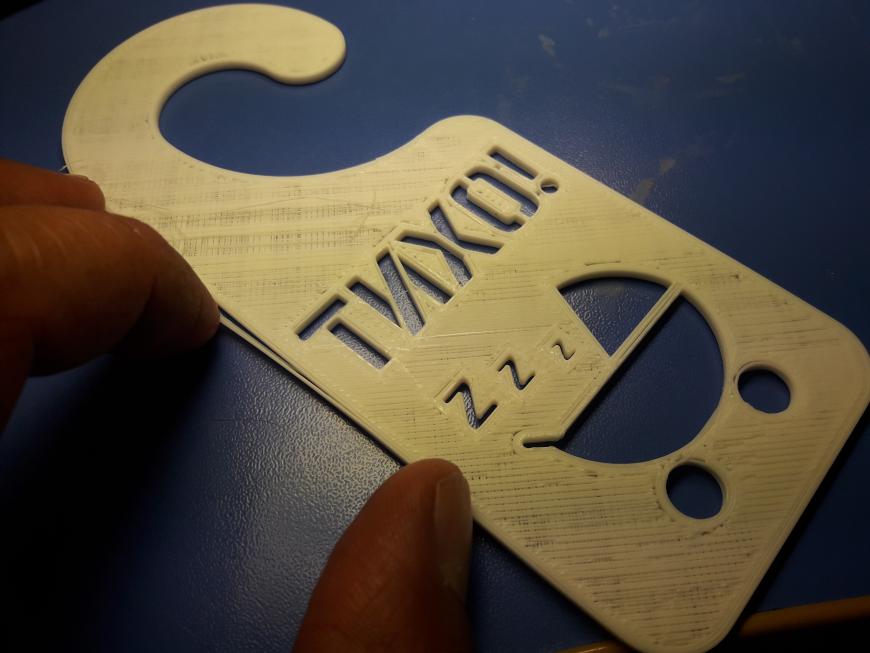 Над буквами аж волосы висят - никакой адгезии. Насколько я понял - экструзия (поток) слишком мала, хотя в настройках выставил 1,05. Некоторые линии нормальные по ширине, некоторые тоньше волосинки.
Ладно, быстренько смоделил кружок ф40мм, 1,5мм высотой, на каждом слое меняется скорость от 40 до 80мм/с. Верх и низ не печатается, только заполнение 200%, для скорости. Температура 215/60. На скорости от 60 мм/с и более услышал щелчки - экструдер не успевает за мной))) Ладно, повысил температуру до 230. Заполнение сделал человеческим - 100%, чтобы пока разобраться с экструзией. Щелчки пропали, но пропуски остались. Причём какие-то странные пропуски, появляющиеся со странной регулярностью: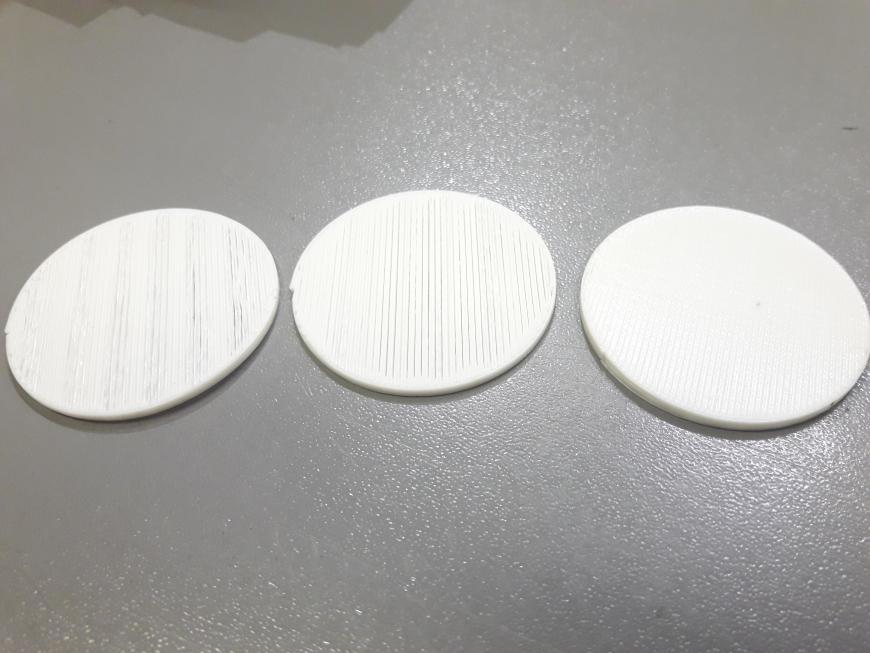 Температура 230/60, сопло 0,4мм, слой 0,3мм.
Слева направо:
- Simplify3d, поток 1,00
- Simplify3d, поток 1,35 (лучше. но всё-равно дыры)
- FlashPrint, поток 1,00
На первых двух, сделанных симплифаем видна странная болтанка экструзии. И эта программа стоит 10000р.
Третья, сделанная бесплатной китайской программой, деталь выглядит идеально!
Что делать, куда копать?
Может я каких-то настроек в Simplify не знаю?
Принтер Flashforge Dreamer. Обычно печатал всё из родного слайсера FlashPrint и всё вполне удовлетворяло. Пытаюсь освоить Simplify3D, т.к. родной слайсер поддерживает только сопла 0,4мм.
Но вот, какая ерунда выходит. Запустил на печать табличку на дверь. Bestfilament PLA. Итог - решето:
Ладно, быстренько смоделил кружок ф40мм, 1,5мм высотой, на каждом слое меняется скорость от 40 до 80мм/с. Верх и низ не печатается, только заполнение 200%, для скорости. Температура 215/60. На скорости от 60 мм/с и более услышал щелчки - экструдер не успевает за мной))) Ладно, повысил температуру до 230. Заполнение сделал человеческим - 100%, чтобы пока разобраться с экструзией. Щелчки пропали, но пропуски остались. Причём какие-то странные пропуски, появляющиеся со странной регулярностью:
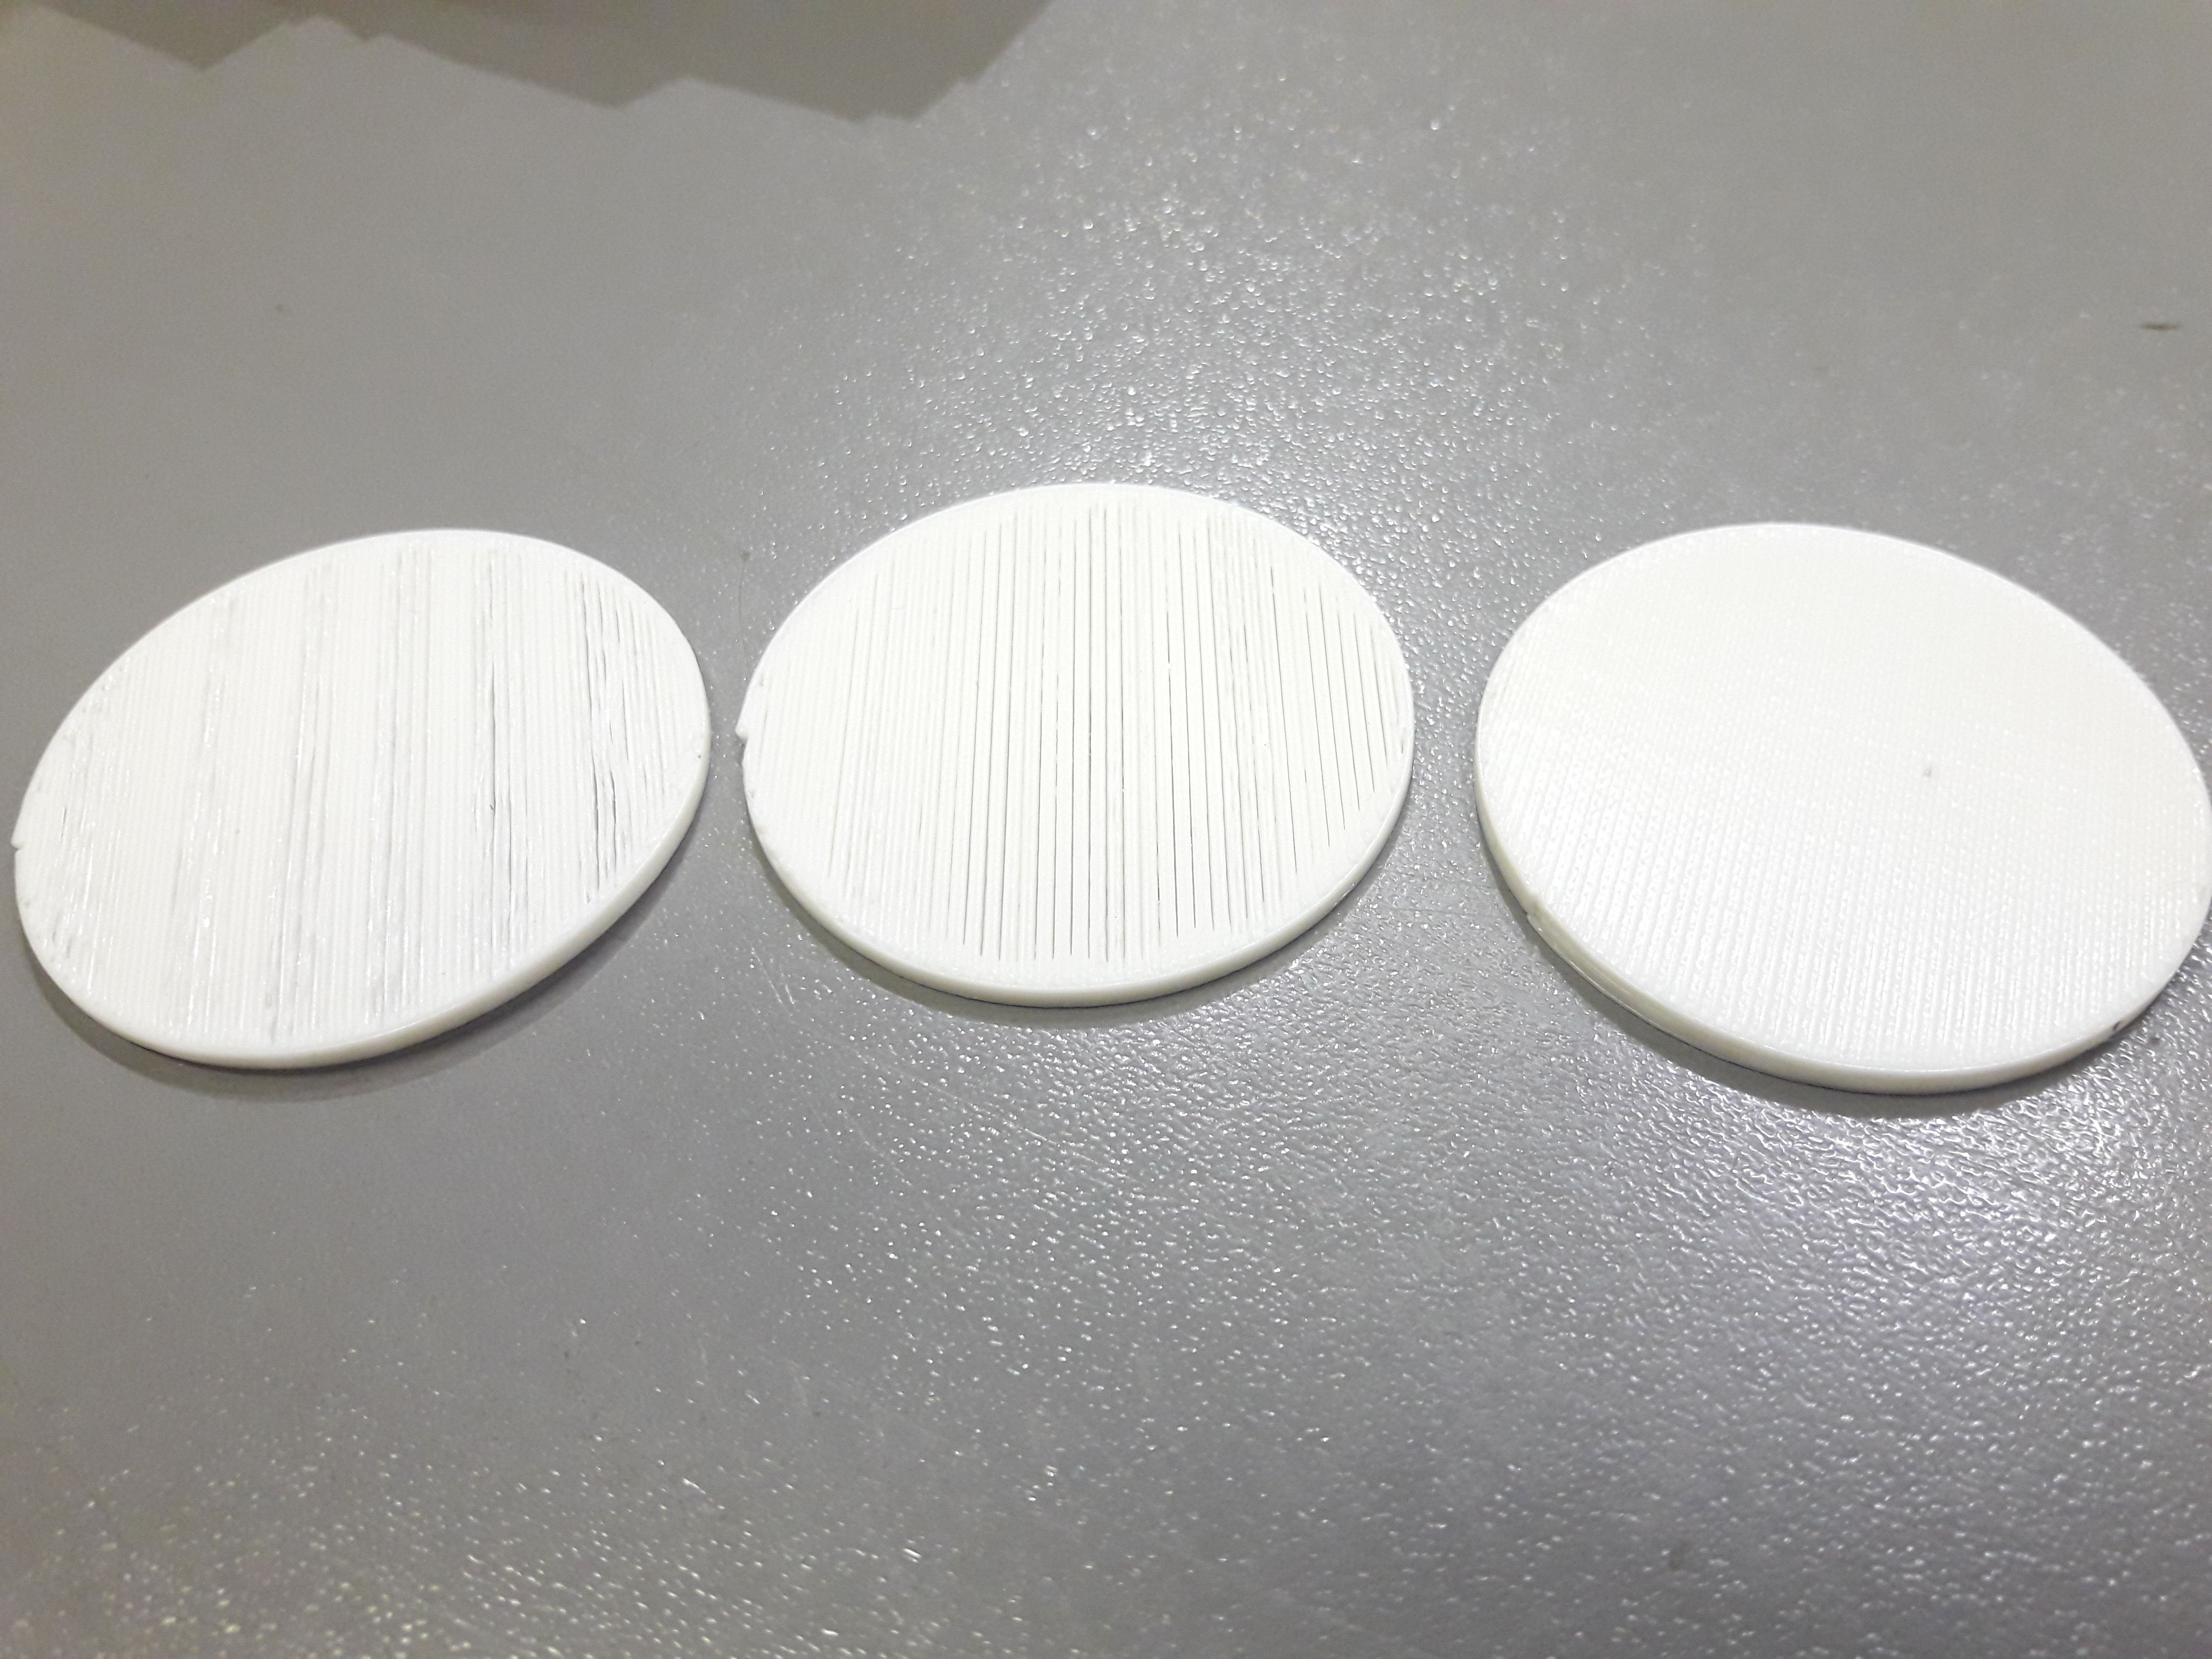
Слева направо:
- Simplify3d, поток 1,00
- Simplify3d, поток 1,35 (лучше. но всё-равно дыры)
- FlashPrint, поток 1,00
На первых двух, сделанных симплифаем видна странная болтанка экструзии. И эта программа стоит 10000р.
Третья, сделанная бесплатной китайской программой, деталь выглядит идеально!
Что делать, куда копать?
Может я каких-то настроек в Simplify не знаю?
Популярные вопросы
Должна ли Кура показывато процесс печати в режиме "монитор" при печати с неё по УСБ ?
Решил сравнить качество печати с разных слайсеров. Гора кубиков и самые плохие из под Орки...
Печать сферической модели
Подскажите в чем проблема
Какие то впадины обращовываются
Какие то впадины обращовываются
Волнистые стенки.
С того момента как я собрал принтер Ultimaker уважаемого Plastmaski, не могу избавиться от одной проблемы. Уже почти 2 кг пластика перевел на тесты. М...


Комментарии и вопросы
Здравствуйте уважаемый автор!....
Если один справляется, значит....
ИИ выколачивает бабки.
Модернизировал я своего ворона...
Добрый день. Поставил прошивку...
Из черного пластика ABS+ ESUN...
Не открывается сегодня printab...