Пропуск на шве модели
Принтер на некоторых моделях делает недоэкструзию в районе шва, только на внешней стенке. Не могу сказать точно в начале слоя или в конце, скорей всего в начале. Перетыкал уже массу настроек, явно дело не в механической части, т.к. общее качество печати отличное, да и некоторые модели печатаются без косяка.
Причем у меня 2 принтера ендер 3 и медведь роборн, проблема одна и так же. Какие настройки могут помочь убрать этот косяк?
Реборн, режим вазы + откат для тайм лапса на каждый слой, общее качество отлично, но щель в районе шва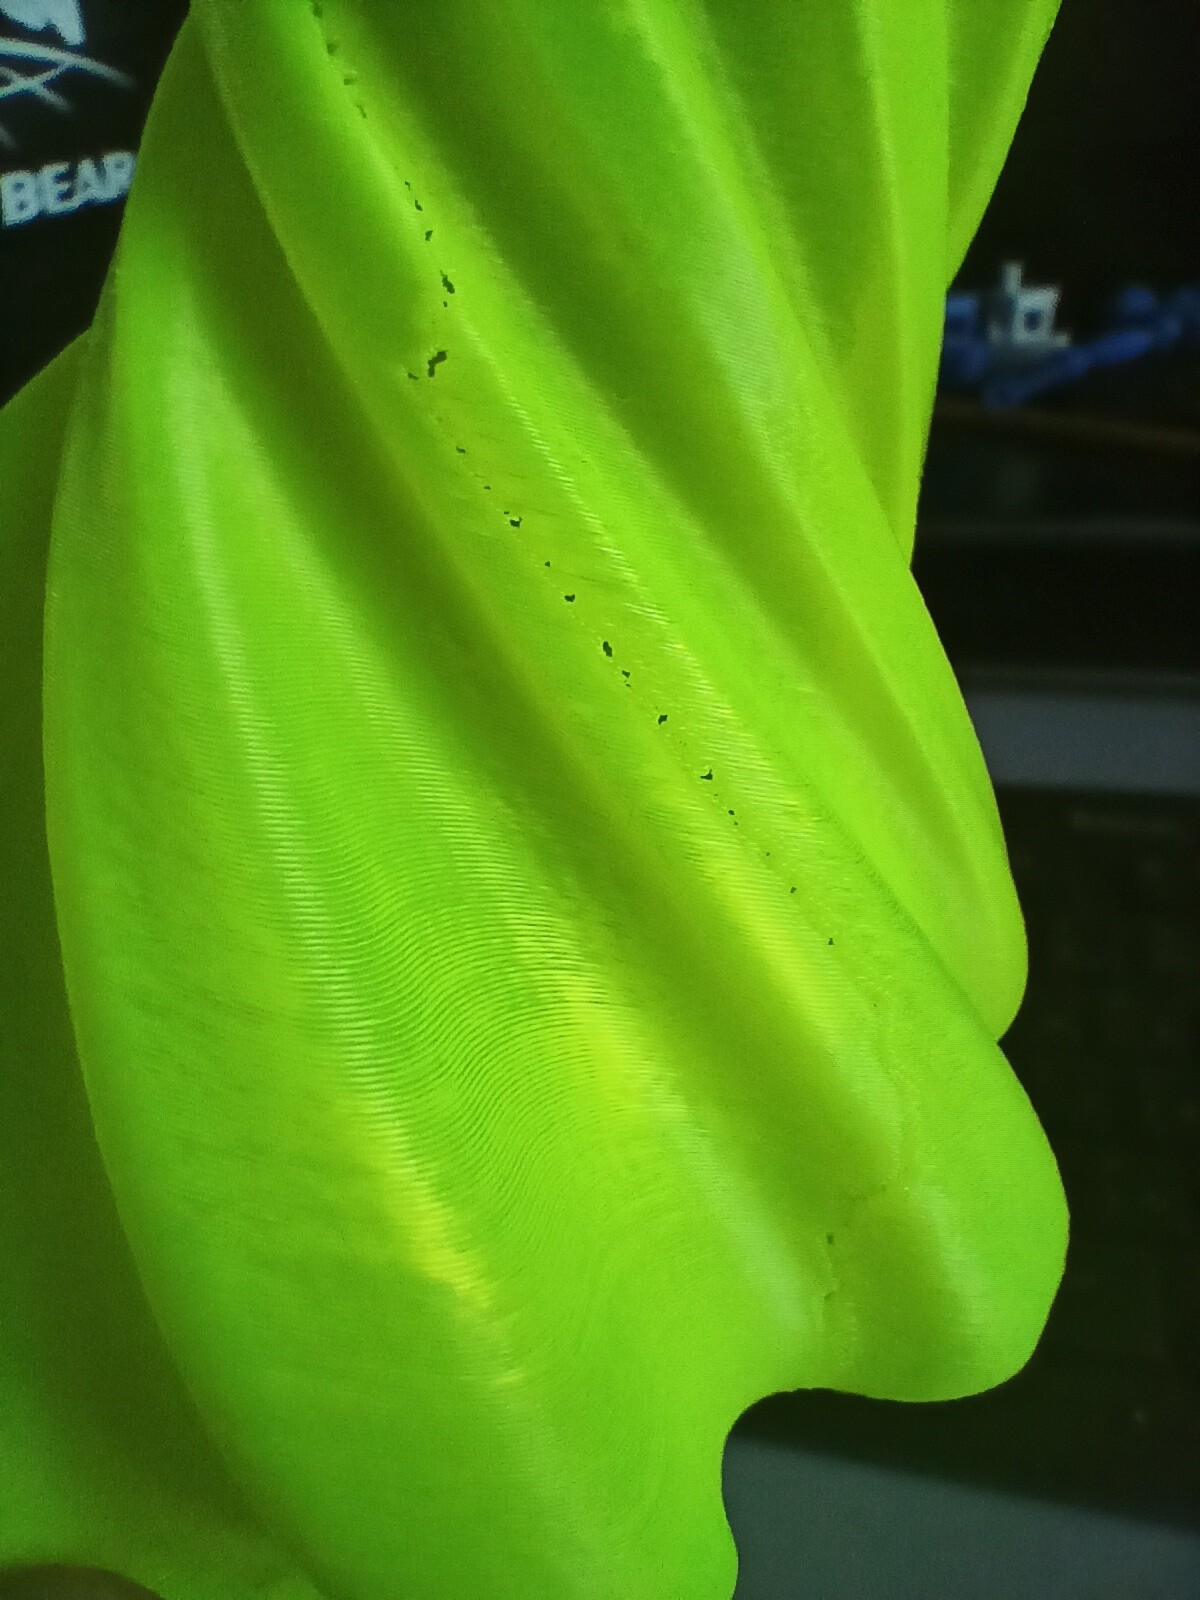
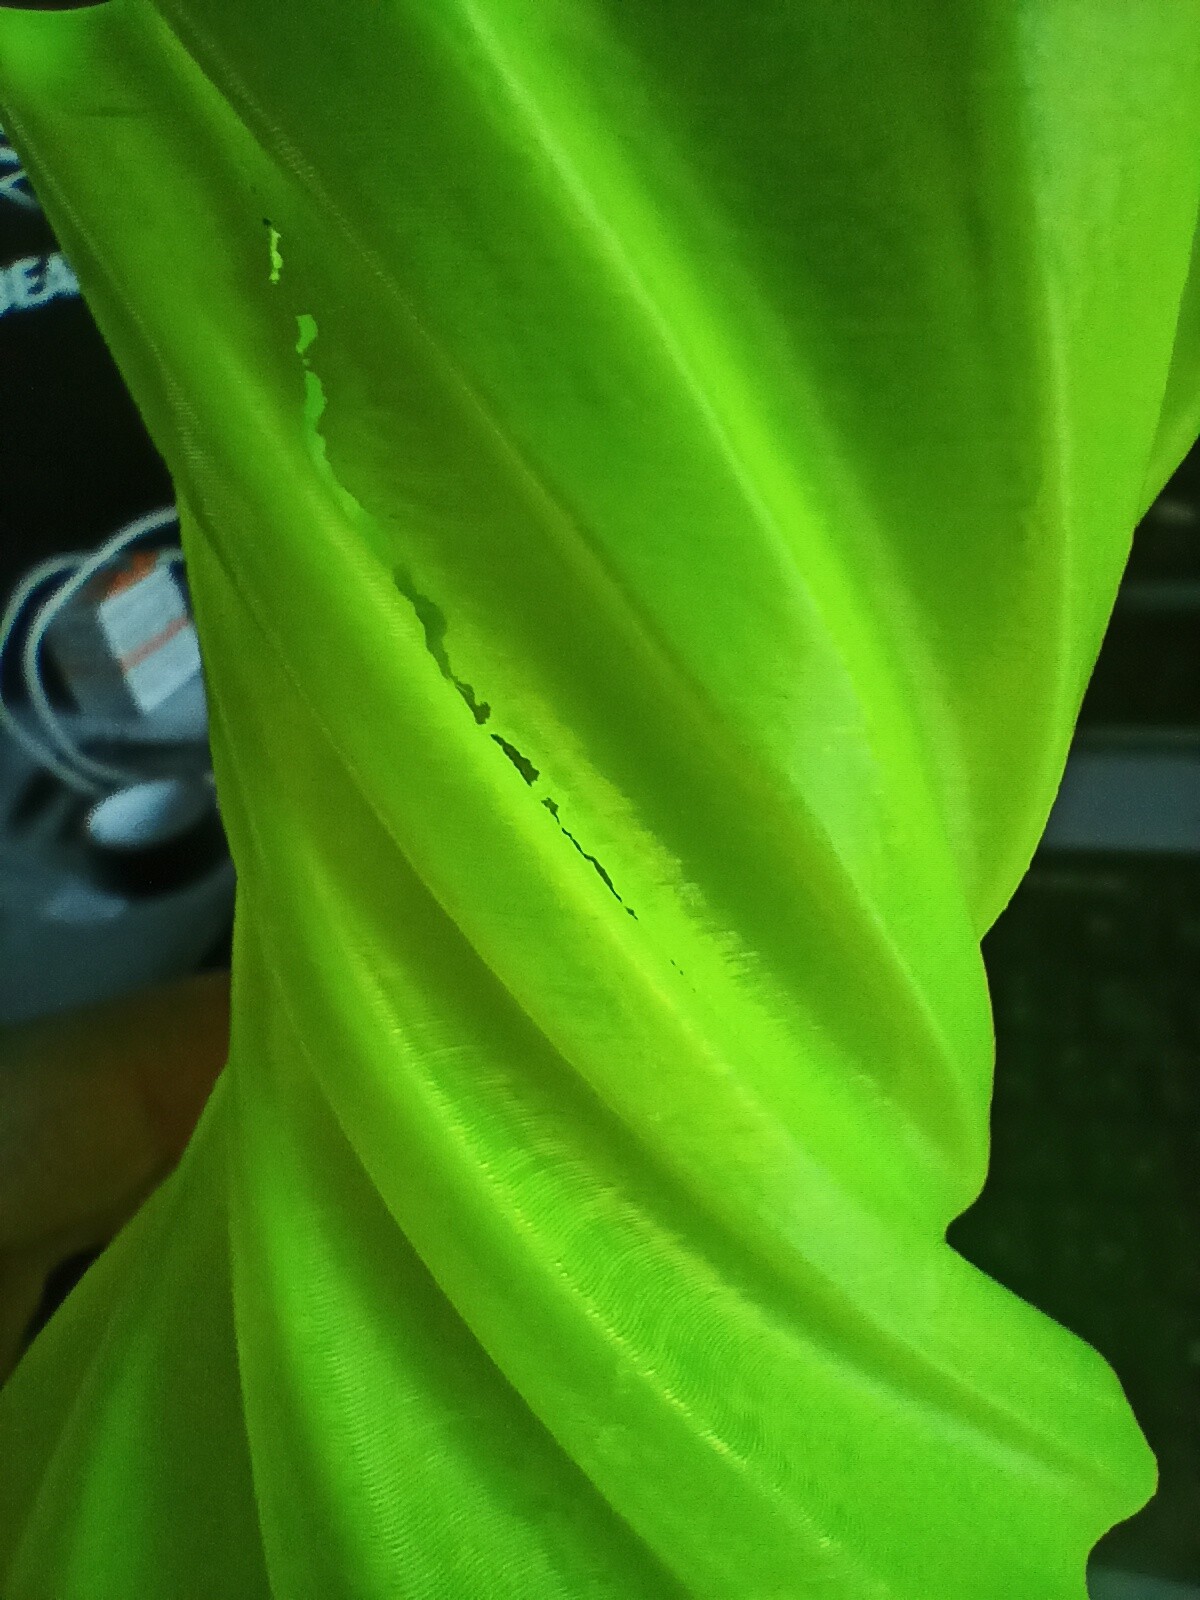
ендер 3, почему то касяк пропадает на определенном уровне выше середины
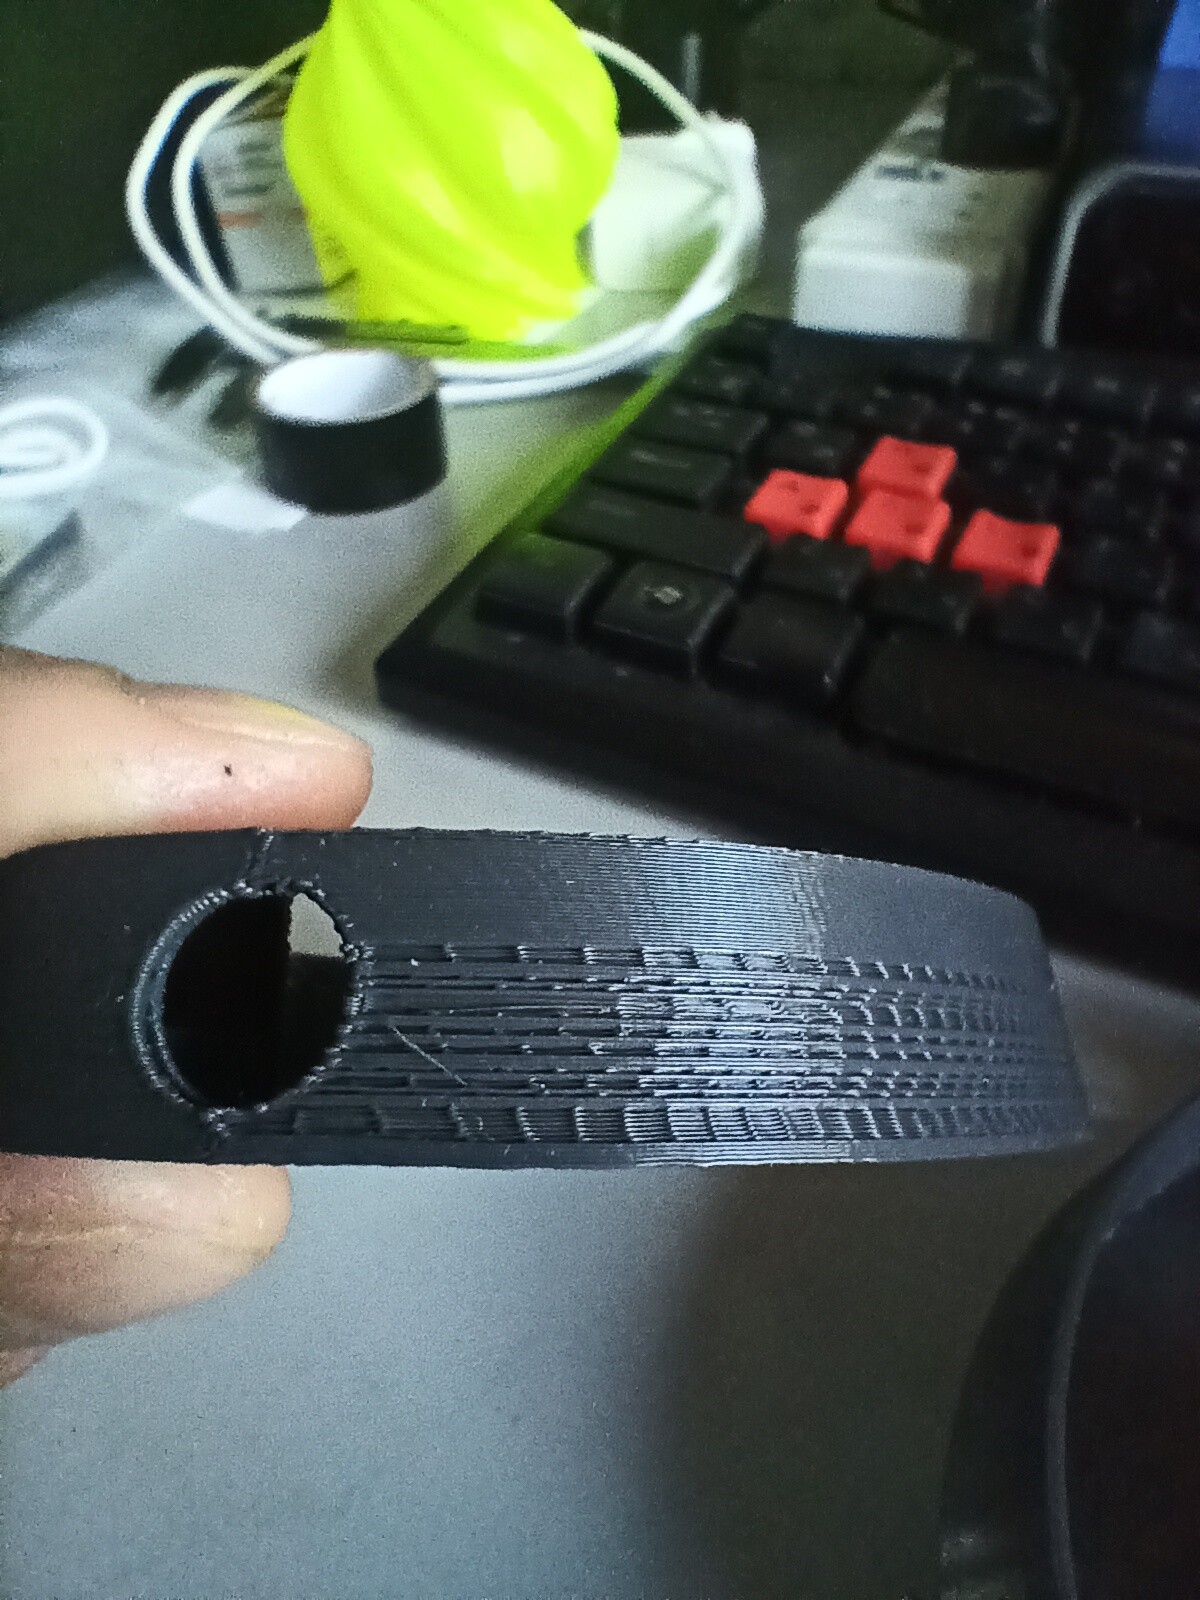
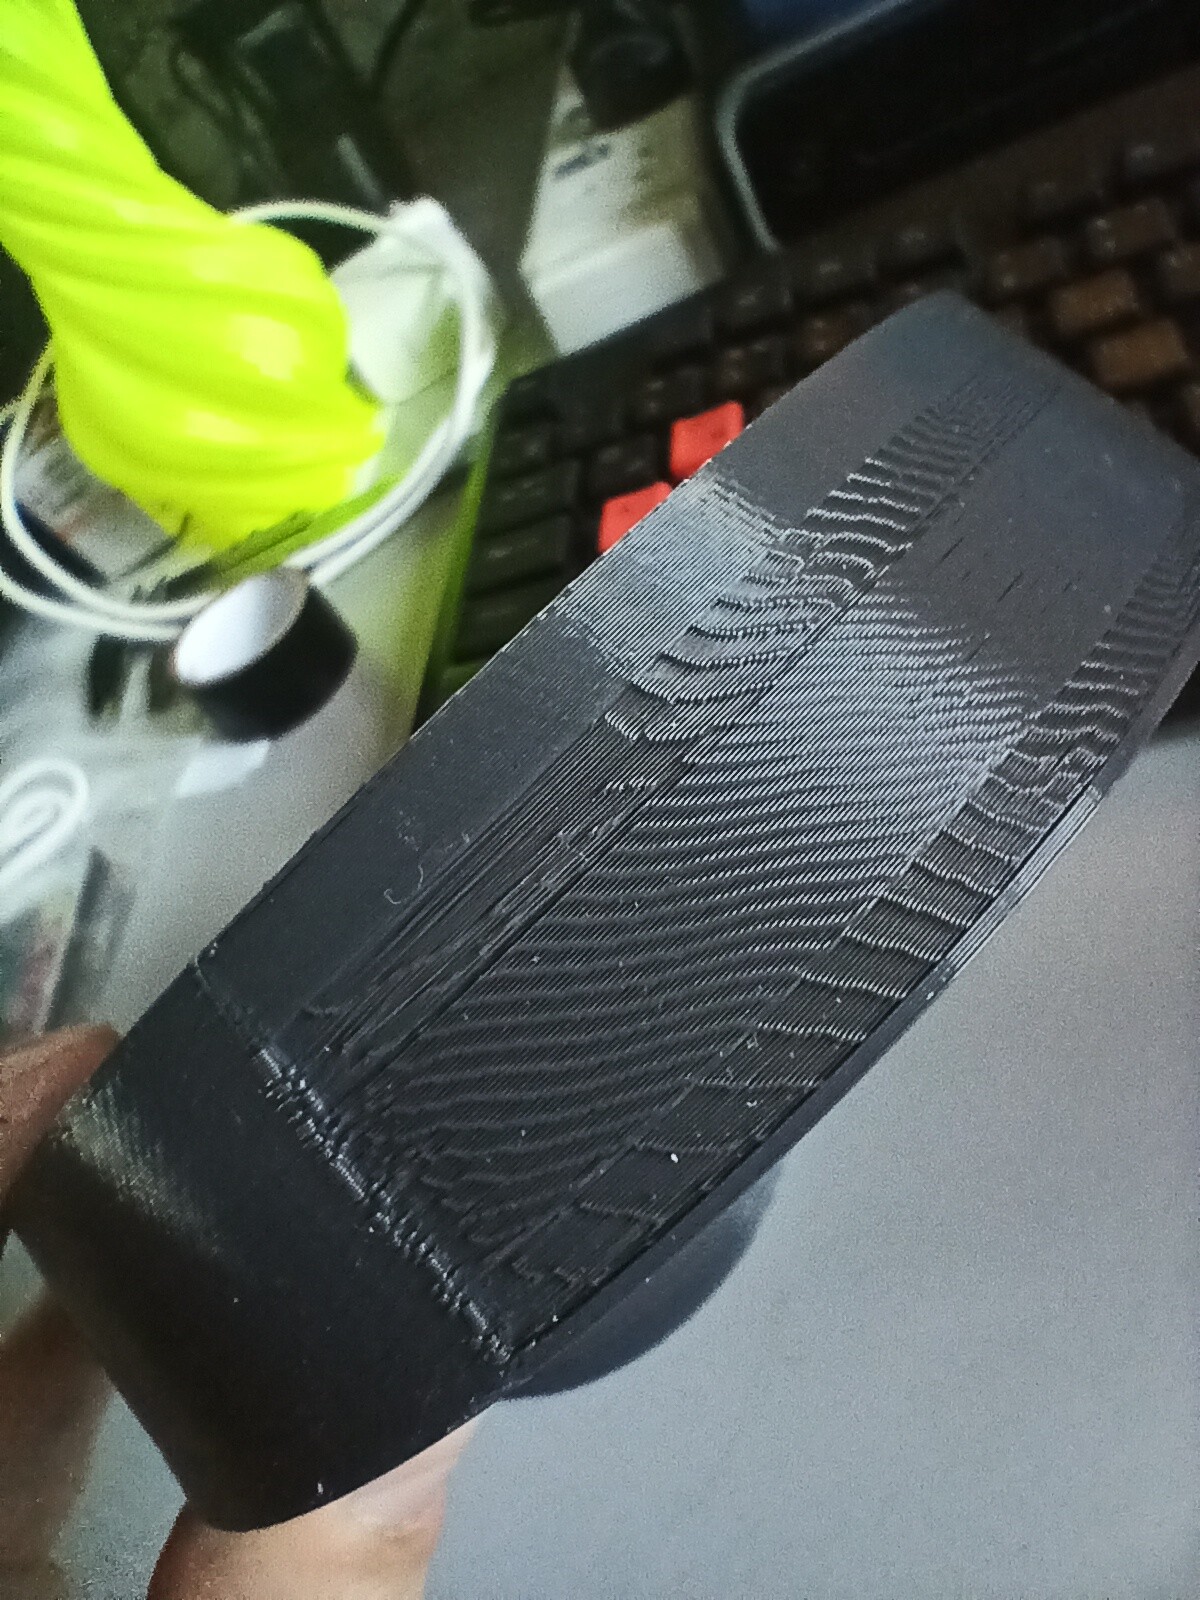
переходник труба, снизу пропуска нет, но сильная рябь, а сверху её просто нет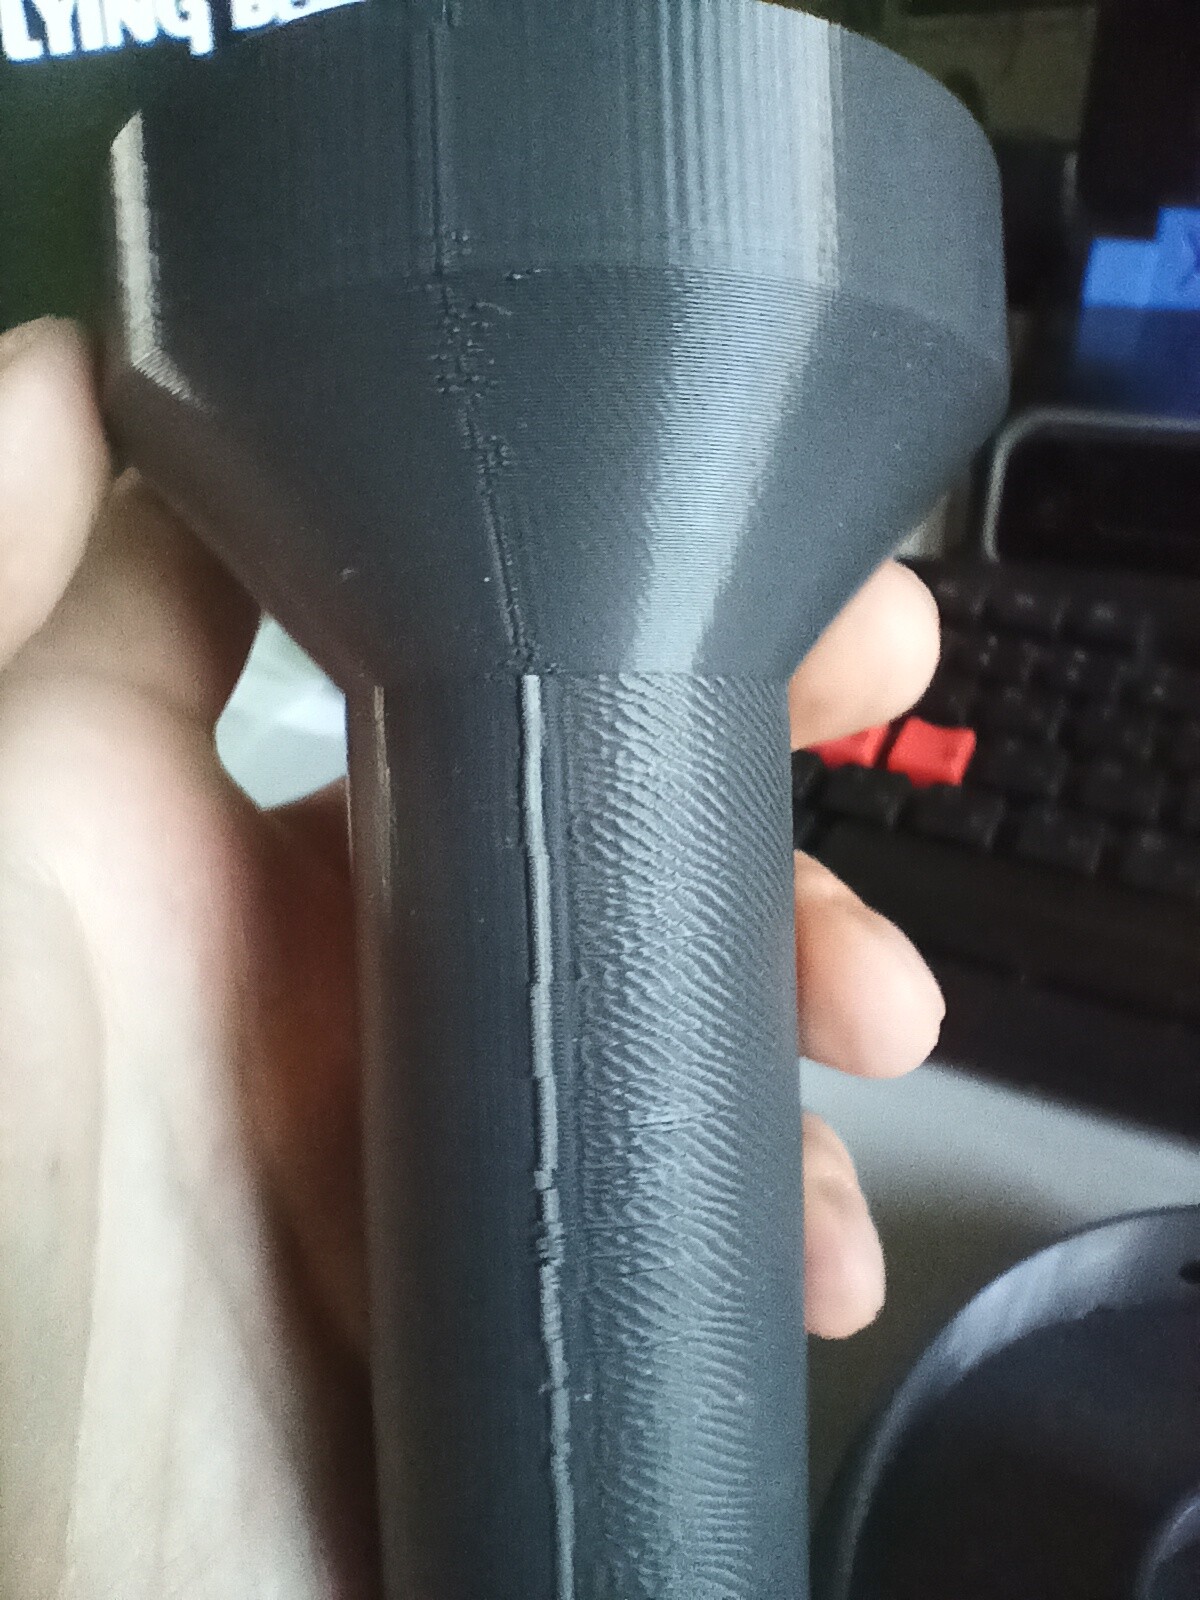
Подскажите, я новичек в 3Д печати, много настроек слайсера еще не знаю. Есть предположение, что проблема в ретракте.
на директе реборна пробовал разные значения 1-3мм/25-45 мм/с, на отъезде головы для тайм лапса 4-6 мм/ 30мм/с.
на ендер 3 боуден 4-6мм/35-45мм/с
ставил дополнительный восполняемый объем при откате, особо не влияет. Хотя может мало ставил.


Комментарии и вопросы
Это конечно не все интересные....
На aiprintgen.ru есть режим в....
вот более простой вариант )htt...
Добрый день, обыватели. Подска...
Всем здравствуйте знатоки в ми...
Все привет, кто сталкивался с...
Модернизировал я своего ворона...