PLA на поворотах прилипает к соплу, а не к столу
На первом слое, на поворотах, очень часто пластик начинает приляпать к соплу, а не к столу. Сопло тянет его его за собой, прилипает новый пластик и так 'снежным комом'. При попытке напечатать круг, такое происходит почти всегда, при этом линии и углы под 90 печатаются в большинстве случаев нормально.
Для того чтобы улучшить адгезию пытался:
Стол: стекло от Creality
Пластик PLA Dexp черный.
Слайсер Cura 4.0
Принтер Ender 3.
Наилучшей, но все равно недостаточной адгезии удалось достигнуть при протирке изопропанолом и настройках слайсера:
В большинстве случаев отваливается еше при печати Brim-а.
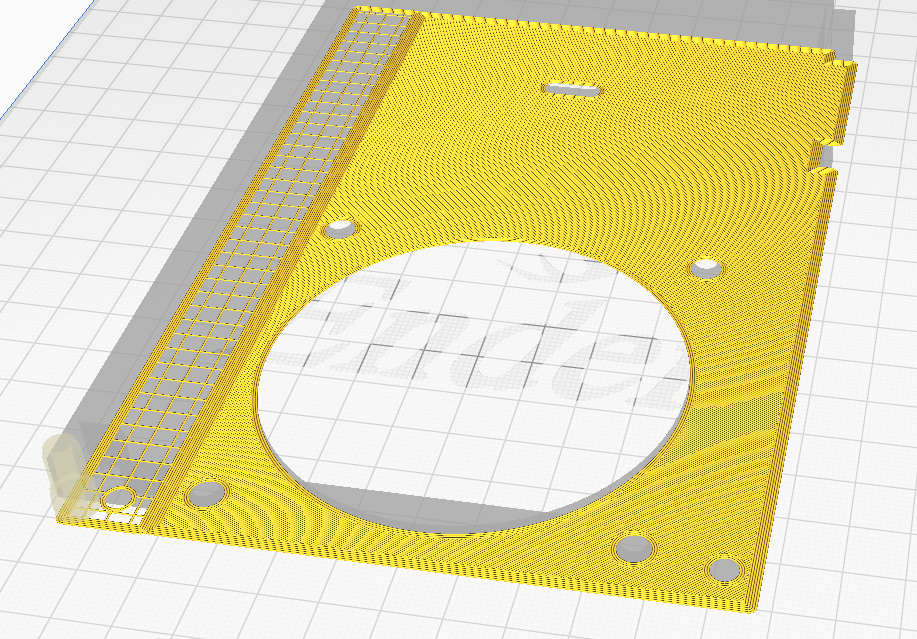
Первый слой в слайсере: 'Наилучший' результат которого удалось достичь. Все стены отверстий, как и всегда, не приклеились и скатались в комок, осторожно убрал их, дождался пока напечатает остаток первого слоя, но второй слой так же не приклеился т.к. нет стен от первого слоя.
 До этого получалась печатать только простые модели, с небольшой квадратной площадью и Brim-ом в 3+ линий. И то не с первой попытки.
Из советов, что нашел, не пытался только шкурить наждачкой и использовать малярный скотч. Очень много людей пишут что успешно используют эту поверхность. Не понимаю, что делаю не так.
Для того чтобы улучшить адгезию пытался:
- Калибровать стол листом А4 по 5 точкам. Пробовал от 'проходит почти без силы' до 'еле запихнуть под сопло'.
- Протирал стол абсолютированным изопропиловым спиртом (изопропанол).
- Брызгал лаком для волос.
- Мазал клеем карандашом erich krause.
- Мазал разведенным в воде клеем карандашом.
- Мыл 'до скрипа'
Стол: стекло от Creality
Пластик PLA Dexp черный.
Слайсер Cura 4.0
Принтер Ender 3.
Наилучшей, но все равно недостаточной адгезии удалось достигнуть при протирке изопропанолом и настройках слайсера:
- Настройки первого слоя (дальше него все равно не заходит):
- Высота слоя: 0.2
- Температура сопла: 200 (Пробовал от 190 до 210)
- Температура стола: 60
- Ретракт: 6 мм / 40 мм/c
- Скорость печати: 20 мм/c
- Ускорение: 300 мм/c
- Jerk: 10
- Avoid printed parts when traveling, Z Hop,
- Обдув со 2го слоя,
- Brim 3 линии,
- Brim для поддержек.
В большинстве случаев отваливается еше при печати Brim-а.
Первый слой в слайсере:

Из советов, что нашел, не пытался только шкурить наждачкой и использовать малярный скотч. Очень много людей пишут что успешно используют эту поверхность. Не понимаю, что делаю не так.
Популярные вопросы
Смещение слоёв
Здравствуйте, нужен совет. В 3д печати новичок. Принтер bambu lab a1 и на разных моделях на одной и той же высоте есть такой дефект, смещается слой, в...
Зазоры между периметрами и внутренним заполнением Elegoo Neptune 3 pro
Принтер Elegoo Neptune 3 proСлайсер OrcaСопло 0.4, слой печати 0.2Пробовал менять следующие настройки:-температуру 230-235градусов-поток с 1 до 1.04-р...
Вопрос по датчику Auto-leveling Sensor и g code
Всем добрый вечер!, купил датчик авто уровня , и теперь есть пару вопросов у тех кто таким пользовал, скажите его на горячую не льзя использовать я та...


Комментарии и вопросы
а в каком месте статьи написан...
Здравствуйте, да я не думал пр...
Это больше подойдёт для встрое...
Все привет, кто сталкивался с...
Модернизировал я своего ворона...
Добрый день. Поставил прошивку...
Из черного пластика ABS+ ESUN...