1100 (и даже больше). Часть 1
Продолжаю делиться (и обмениваться) опытом разработки крупноформатного 3D–принтера.
Вообще материалы для этой статьи были собраны ещё несколько недель назад и уже почти готова рама, но муза ко мне пришла только сейчас, а писать через силу ради контента – путь к производству слопа (от англ. slop – «помои»), чем я заниматься не планировал.
Сегодня речь пойдет о конструкции рамы. Это было ключевым вопросом в комментариях к прошлой статье и основной проблемой конструкции. Было выдвинуто предложение по использованию бетона, определены основные проблемы такого подхода и даже пути их решения, о чем я сегодня и поведаю.
Бетон
Бетон – материал, характеристики которого делают его одновременно доступным, технологичным и прочным, что позволяет использовать его в самоделках для придания конструкции жесткости и веса (тяжесть – это надежно). В интернете есть проекты самодельных станков самого различного профиля: токарных, фрезерных и не только, которые используют бетон в качестве основного материала станин, что делает их одновременно прочными и доступными.
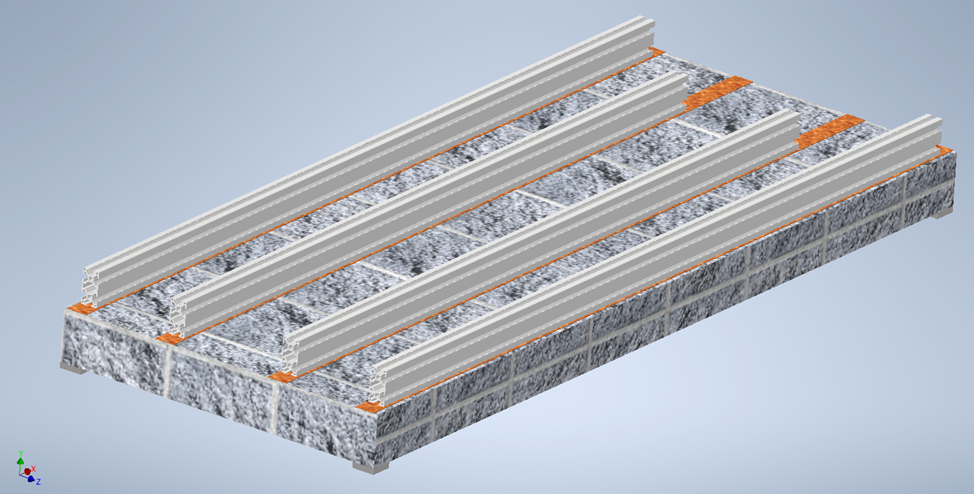
В контексте 3D–печати мною были выделены следующие проблемы бетонной станины:
- Теплостойкость: при печати с термокамерой станина вместе с корпусом может нагреваться до 60–80 °C. В принципе бетон может выдерживать такие температуры неопределенно долго, однако в контексте 3D–печати мы говорим о циклах нагрев–охлаждение, именно в таком режиме бетон будет накапливать микротрещины, которые негативно скажутся на прочностных характеристиках. Можно теплоизолировать станину от нагреваемого объема, однако это приводит нас к следующему пункту;
- Тепловое расширение: основные конструкционные материалы, которые могут применяться при проектировании 3D–принтера, как и многих других станков: сталь и дюраль. Если коэффициент теплового расширения стали примерно равен бетону (12·10⁻⁶ и ~10·10⁻⁶), то у алюминия он примерно вдвое больше (22÷24·10⁻⁶), ввиду чего на каждые 50 градусов нагрева длина бетона и алюминия будет расходиться на ~0.6 мм на каждый метр. Поэтому жесткое крепление алюминиевого профиля к бетону приведет к тому, что станина будет пытаться изогнуться, подобно биметаллической пластине в чайнике, и алюминий будет пытаться разорвать бетон, что при циклических нагрузках опять-таки приведет к появлению трещин и потере прочности. Решение есть, нужно закрепить профиль в одной точке жестко (желательно в центре), а остальным точкам крепления обеспечить продольную подвижность. В то же время, крепление стальных рельсовых направляющих прямо на бетонную станину позволяет получить довольно стабильную конструкцию.
- Коррозия: Бетон не ржавеет, однако бетон имеет щелочную среду, в присутствии которой гальваническая коррозия пары железо–алюминий даже при небольшой влажности значительно возрастет. Для решения этой проблемы нужно либо обеспечить изоляцию соединения от влаги и контакта с бетоном, либо изолировать сталь от дюрали. Оба варианта имеют право на жизнь и в целом реализуемы.
- Вес: Тяжесть – это хорошо, но в контексте моего проекта станина из бетона весила бы минимум 150 кГ, а учитывая, что в мастерскую её пришлось бы заносить в ограниченном пространстве с поворотом на 90 градусов, проект становится труднореализуемым и любая передислокация станка требовала бы минимум полдюжины человек.
Таким образом, по моему мнению бетон имеет право на жизнь, если планируется очень крупноформатный станок, который будет печатать без термокамеры и никогда не сдвинется с места (либо имеется грузовая система и много места вокруг для перемещения станка на каком-нибудь балочном кране, бетонный пол для перекатывания на колесиках или что-то в этом роде). В моем проекте я решил не связываться с этим, но это не значит, что вам стоит избегать такого варианта, в другом проекте, который я параллельно веду для себя именно бетонная станина и легла в основу станка.
Конструкционный профиль – основа основ
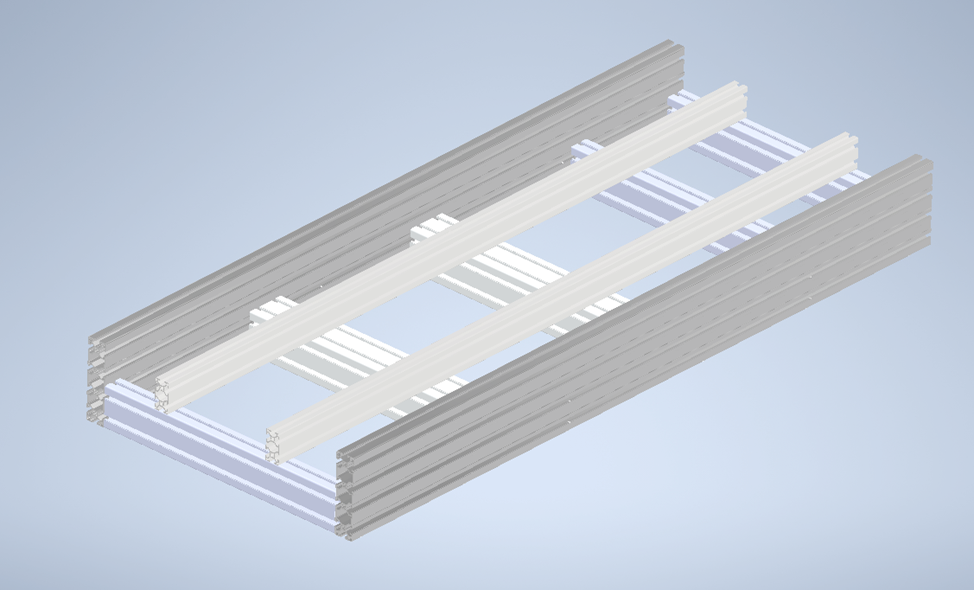
Снова и снова возвращаясь к размышлениям о станине, я решил посмотреть на то, как она реализована на портальных фрезерных станках для обработки листовых материалов (пластиков, фанеры, карбона, иногда даже дюралек). В сущности, всё сводится к двум продольным балкам (лонжеронам), которые соединены большим количеством поперечин. Именно такую конструкцию я и решил реализовать в конечном итоге так как при схожих размерах такая рама будет весить более чем в пять раз легче, а значит станок можно будет кантовать в одиночку или полноценно переносить вдвоем. Главный недостаток такого решения – цена. Конструкционный профиль крупного сечения стоит значительно дороже, поэтому приходится искать компромисс между ценой и жесткостью. К счастью, изначальная конструкция требовала избыточного количества некоторых узлов, что позволило выбрать для лонжеронов профиль 40160L (при цене практически как у 40120 он сохраняет ~80% прочностных характеристик профиля 40160 относительно 40120. Это очевидно, если знать сопромат, жаль мне его не преподавали), сохранив бюджет примерно в тех же цифрах. Основные поперечины, на которые крепится рама стола выполнены из профиля 8080.40, прочие из профиля 4080.
Другие варианты рамы
Бесспорно, рама из стального профиля или на основе плиты из металла имеет место, в теории даже из бруса можно сделать достаточно жесткую раму при желании, но главная проблема такого подхода – технологичность. Да, такая рама может быть дешевле и прочнее выбранного мною варианта, но стальной профиль нужно ровно сварить, плиты точно разметить и засверлить. Это правильный подход, но мне не хватит опыта и навыков чтобы выполнить такую работу с той же точностью, с которой я мог бы соединить конструкционный профиль.
Вывод
Таким образом, рама будет собрана из конструкционного профиля, который оказался наиболее подходящим вариантом именно для меня. Если же кто-то читает этот материал с целью построения своего крупноформатного принтера, то надеюсь, к тому моменту я допишу этот цикл, и вы узнаете обо всех шишках, которые я успею себе набить. Не буду обещать написать следующую статью скоро, она выйдет в своё время и будет посвящена как минимум процессу сборки и собранной раме.
Еще больше интересных статей
350х350х500. Чертежи и модели.
Подпишитесь на автора
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.
Мама, почему я репрап?
Подпишитесь на автора
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.
Мини лазерный гравер на деталях от DVD приводов и сканеров, с рабочей зоной 100х100 мм
Подпишитесь на автора
Подпишитесь на автора, если вам нравятся его публикации. Тогда вы будете получать уведомления о его новых статьях.
Отписаться от уведомлений вы всегда сможете в профиле автора.


Комментарии и вопросы
странно и как вы догадались ?
Магазины 0.5 (как в оригинальн...
С отдельным тормозом это так -...
Здравствуйте! Мучаюсь уже 3 де...
Не получается нормально отскан...
С недавнего времени стал облад...
3D принтер Ender 3 (обычный) п...